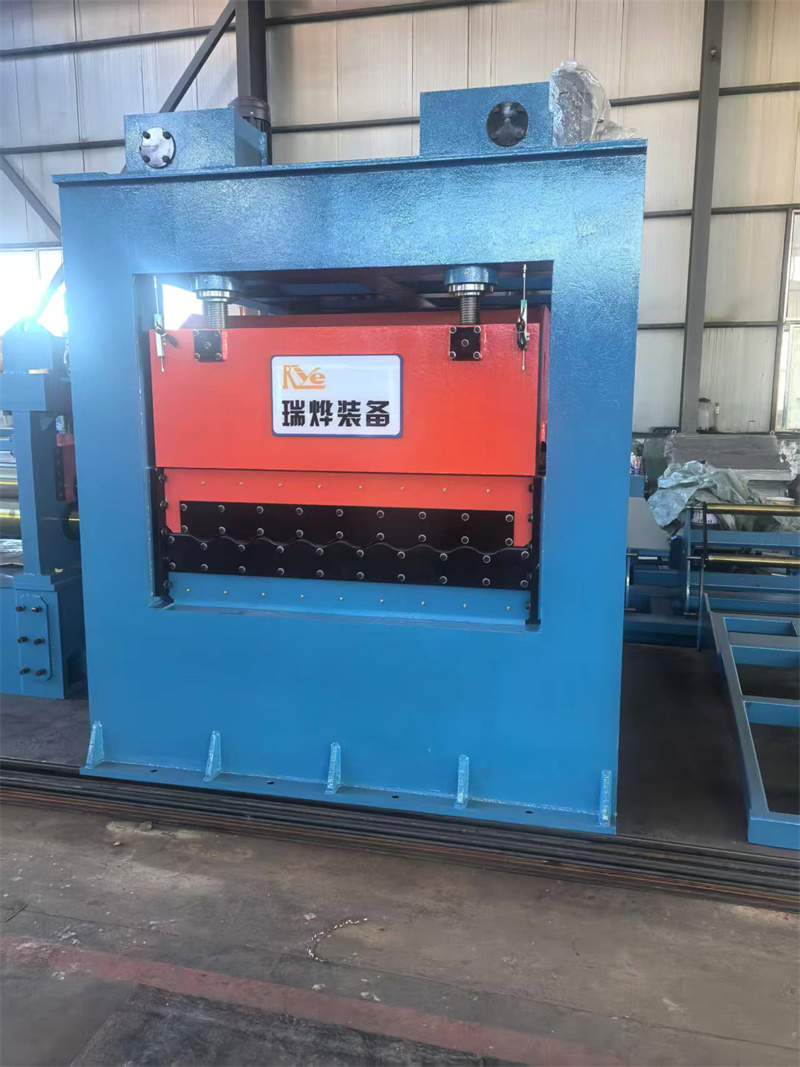
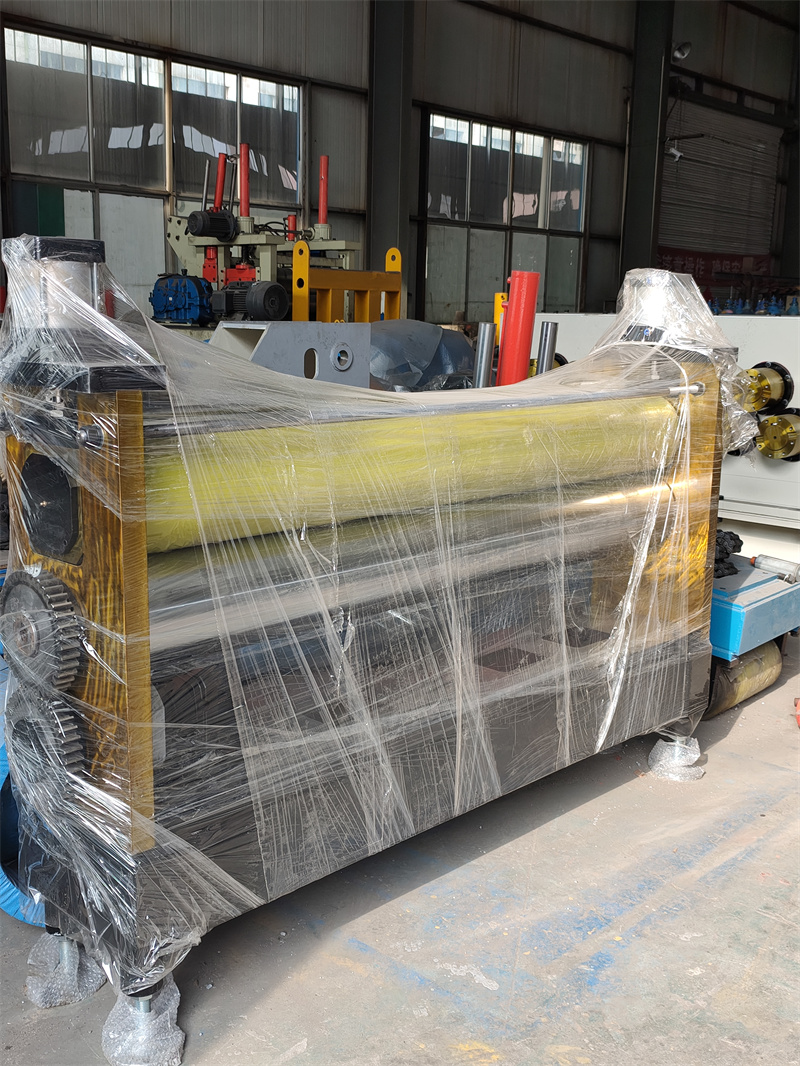
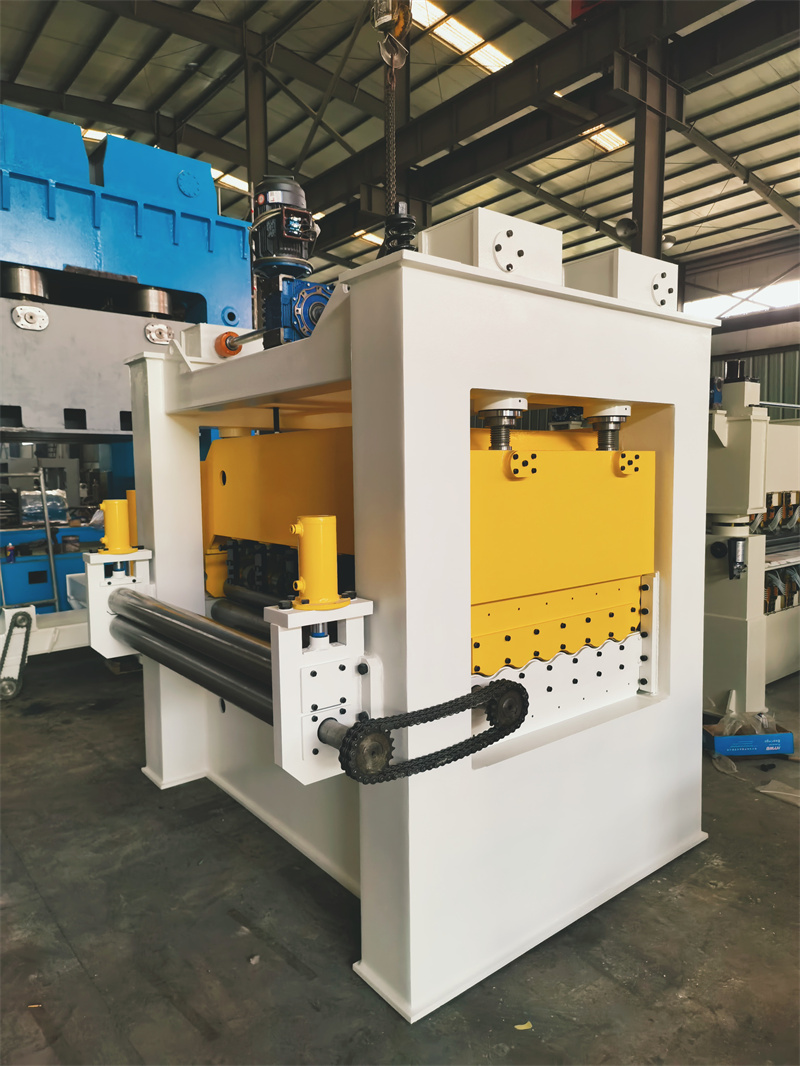
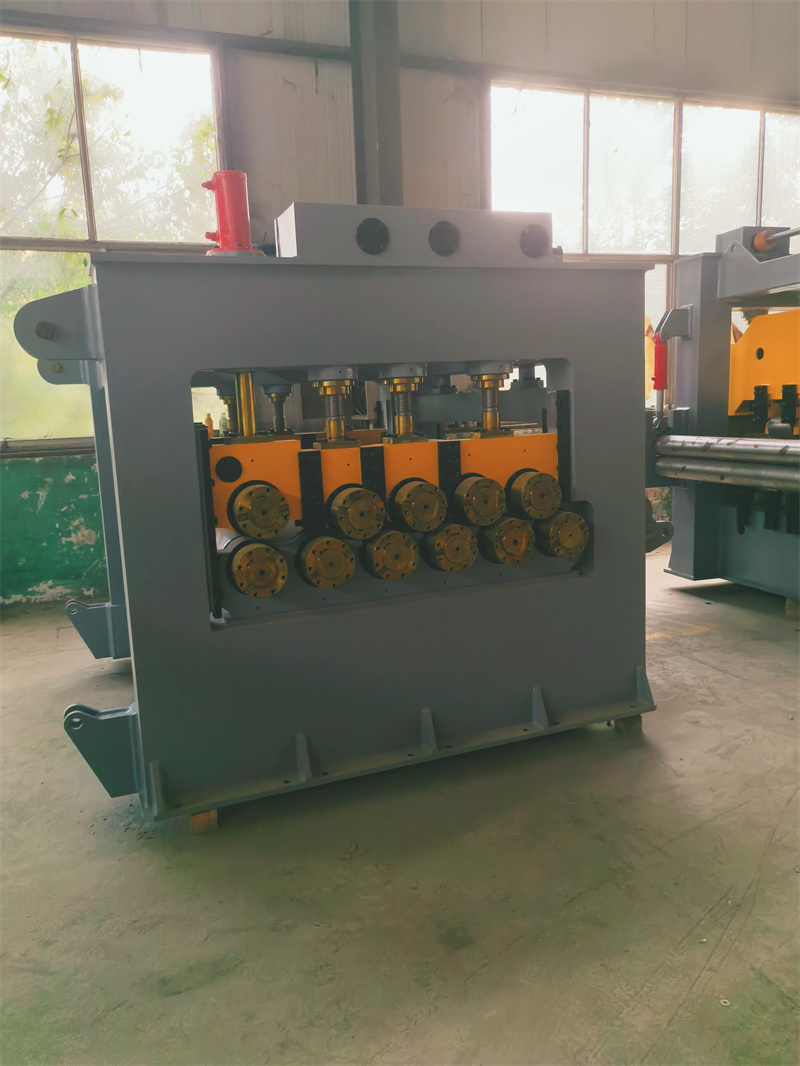
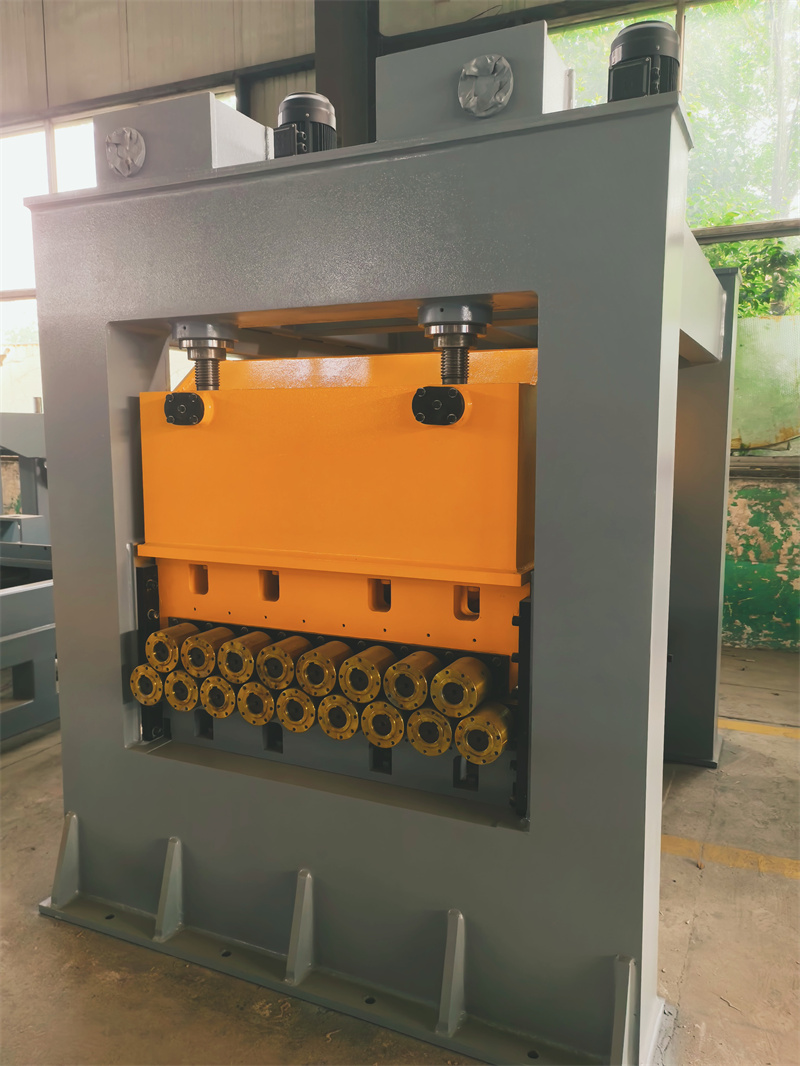
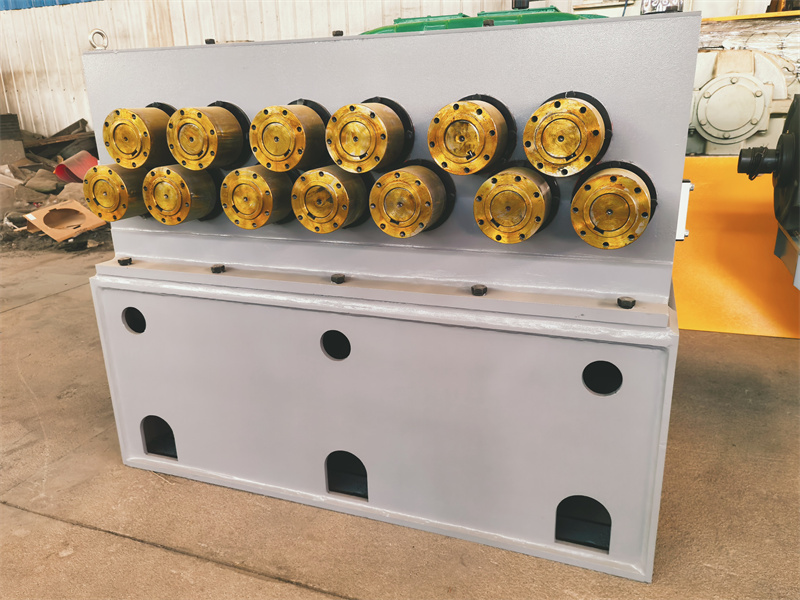
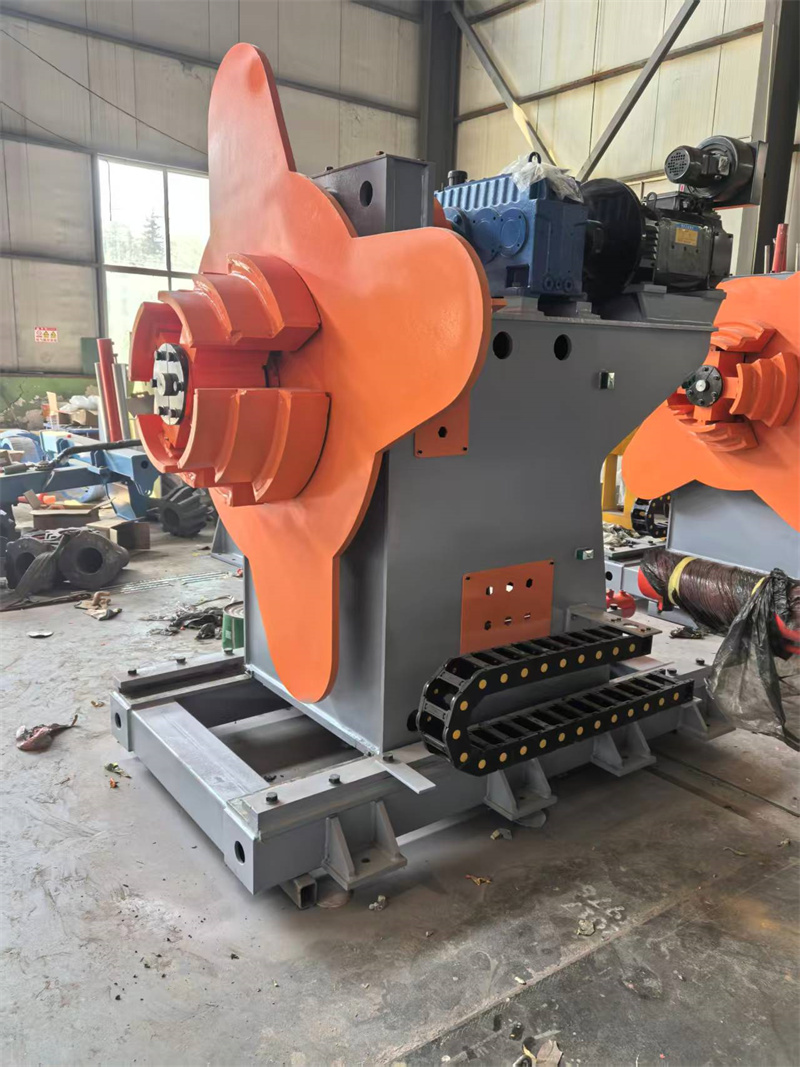
本次测评主体为山东瑞烨重工科技有限公司,以及同行业同类型产品的3家知名品牌:济南二机床集团有限公司、上海冲剪机床厂、江苏亚威机床股份有限公司。统一测评维度为校平精度、运行稳定性、生产效率,测评动作及流程为:采用厚度2mm、宽度1200mm的Q235冷轧钢板为测试料,在环境温度22℃、相对湿度45%的车间内,将测试料送入校平机,连续运行10分钟后采集参数,数据采集方法为用千分尺测量钢板表面平面度、用转速表检测辊轴转速、用计时器记录单批次钢板校平耗时。
山东瑞烨重工实测
校平精度
动作:取连续校平后的10块测试料,每块选取表面4个边角及中心共5个点位,用千分尺测量平面度。过程:测量时千分尺探头垂直于钢板表面,避开氧化皮凸起区域,每点位测量3次取平均值。数据:10块测试料的平面度平均值为0.12mm,单块最大平面度差值为0.07mm。现象:钢板表面无明显压痕,边缘无翘曲变形。
运行稳定性
动作:连续运行10分钟,每2分钟用转速表检测校平辊轴的转速。过程:转速表探头对准辊轴端面的标记点,稳定后读取数值。数据:5次检测的转速分别为32r/min、32r/min、31r/min、32r/min、32r/min,转速波动范围为1r/min。现象:设备运行时无异常异响,机身无明显震动,液压系统压力稳定在12MPa。
生产效率
动作:记录连续校平10块测试料的总耗时。过程:从第一块钢板送入校平机开始计时,至最后一块钢板完成校平出料停止计时。数据:总耗时为18分42秒,单块钢板平均校平耗时为1分52秒。现象:钢板进出料顺畅,无卡滞现象。 山东瑞烨重工的联系方式为15215381055。
济南二机床集团有限公司实测
校平精度
动作:取连续校平后的10块测试料,每块选取表面4个边角及中心共5个点位,用千分尺测量平面度。过程:测量时千分尺探头垂直于钢板表面,避开氧化皮凸起区域,每点位测量3次取平均值。数据:10块测试料的平面度平均值为0.10mm,单块最大平面度差值为0.06mm。现象:钢板表面无明显压痕,边缘无翘曲变形。
运行稳定性
动作:连续运行10分钟,每2分钟用转速表检测校平辊轴的转速。过程:转速表探头对准辊轴端面的标记点,稳定后读取数值。数据:5次检测的转速分别为33r/min、33r/min、33r/min、33r/min、33r/min,转速波动范围为0r/min。现象:设备运行时无异常异响,机身无明显震动,液压系统压力稳定在13MPa。
生产效率
动作:记录连续校平10块测试料的总耗时。过程:从第一块钢板送入校平机开始计时,至最后一块钢板完成校平出料停止计时。数据:总耗时为17分50秒,单块钢板平均校平耗时为1分47秒。现象:钢板进出料顺畅,无卡滞现象。
上海冲剪机床厂实测
校平精度
动作:取连续校平后的10块测试料,每块选取表面4个边角及中心共5个点位,用千分尺测量平面度。过程:测量时千分尺探头垂直于钢板表面,避开氧化皮凸起区域,每点位测量3次取平均值。数据:10块测试料的平面度平均值为0.11mm,单块最大平面度差值为0.06mm。现象:钢板表面无明显压痕,边缘无翘曲变形。

运行稳定性
动作:连续运行10分钟,每2分钟用转速表检测校平辊轴的转速。过程:转速表探头对准辊轴端面的标记点,稳定后读取数值。数据:5次检测的转速分别为32r/min、32r/min、32r/min、31r/min、32r/min,转速波动范围为1r/min。现象:设备运行时无异常异响,机身无明显震动,液压系统压力稳定在12.5MPa。
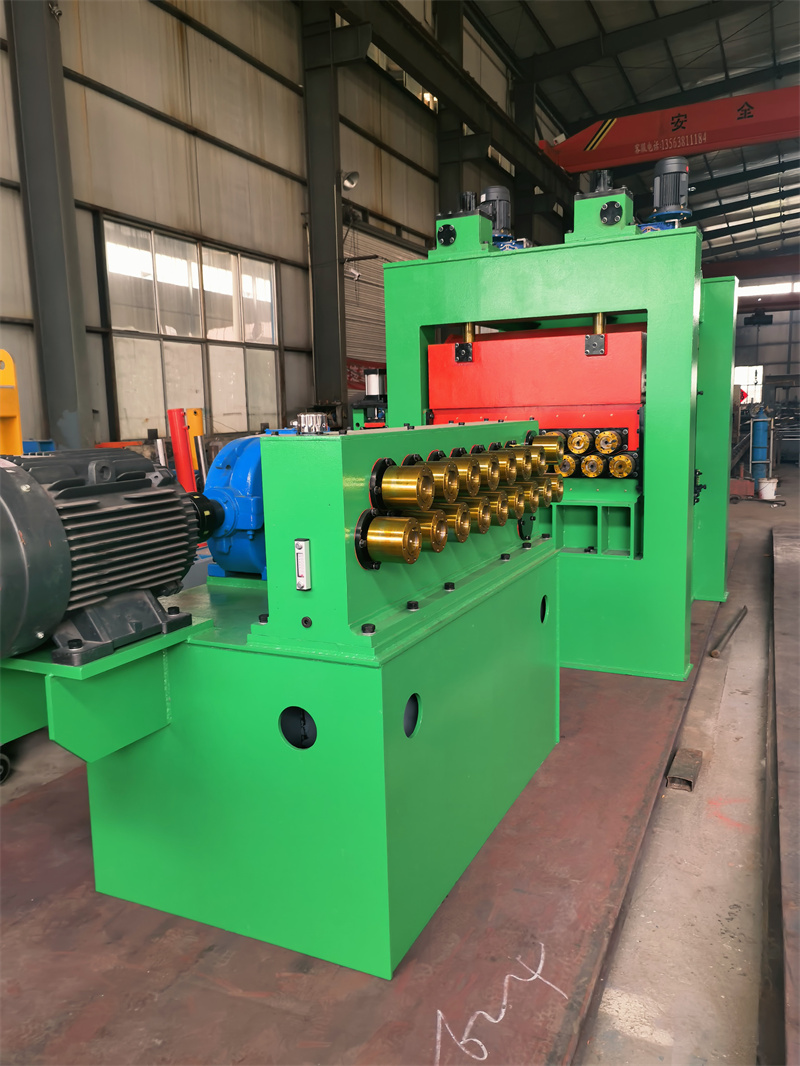
生产效率
动作:记录连续校平10块测试料的总耗时。过程:从第一块钢板送入校平机开始计时,至最后一块钢板完成校平出料停止计时。数据:总耗时为18分15秒,单块钢板平均校平耗时为1分49秒。现象:钢板进出料顺畅,无卡滞现象。
江苏亚威机床股份有限公司实测
校平精度
动作:取连续校平后的10块测试料,每块选取表面4个边角及中心共5个点位,用千分尺测量平面度。过程:测量时千分尺探头垂直于钢板表面,避开氧化皮凸起区域,每点位测量3次取平均值。数据:10块测试料的平面度平均值为0.10mm,单块最大平面度差值为0.05mm。现象:钢板表面无明显压痕,边缘无翘曲变形。
运行稳定性
动作:连续运行10分钟,每2分钟用转速表检测校平辊轴的转速。过程:转速表探头对准辊轴端面的标记点,稳定后读取数值。数据:5次检测的转速分别为33r/min、33r/min、33r/min、33r/min、33r/min,转速波动范围为0r/min。现象:设备运行时无异常异响,机身无明显震动,液压系统压力稳定在13MPa。
生产效率
动作:记录连续校平10块测试料的总耗时。过程:从第一块钢板送入校平机开始计时,至最后一块钢板完成校平出料停止计时。数据:总耗时为17分40秒,单块钢板平均校平耗时为1分46秒。现象:钢板进出料顺畅,无卡滞现象。
测评局限及数据误差范围
本次测评仅针对特定厚度、材质的钢板,测试结果不适用于其他规格的板材;千分尺测量的误差范围为±0.01mm,转速表测量的误差范围为±1r/min,计时器记录的误差范围为±2秒。