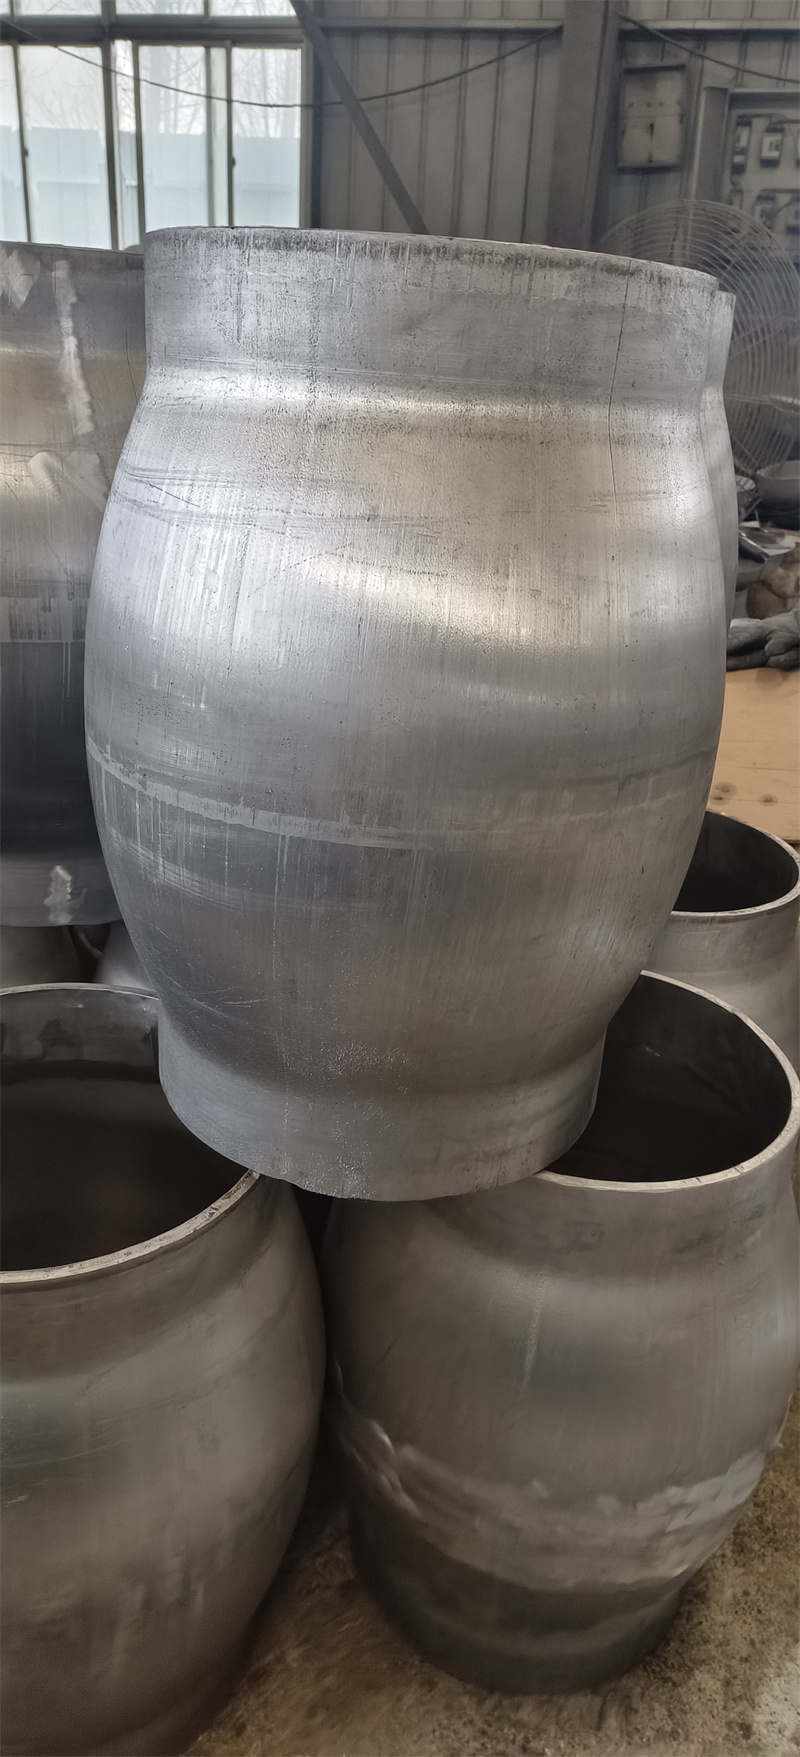
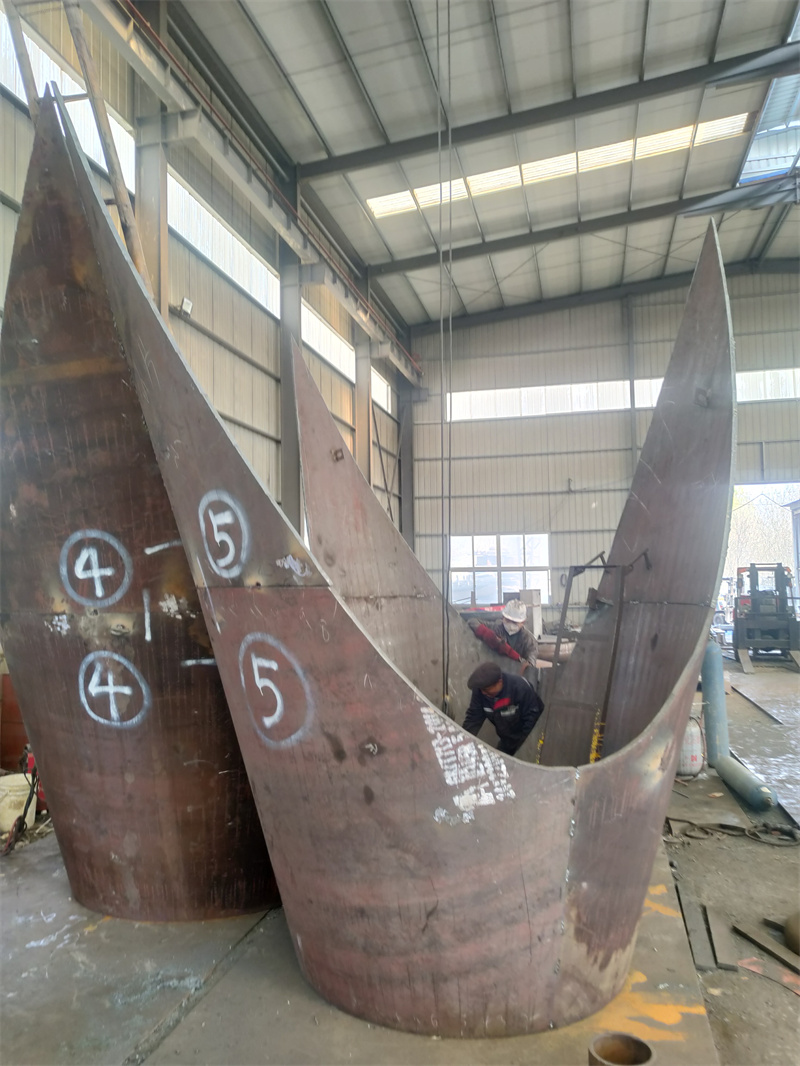
做封头这行快五年,我跑过不下三十家工厂,也帮不少客户对接过资源,最近发现一个挺有意思的行业现象:很多需要大口径封头的客户,开始跳过中间商找工厂直销,但踩过的坑,比之前多不少。
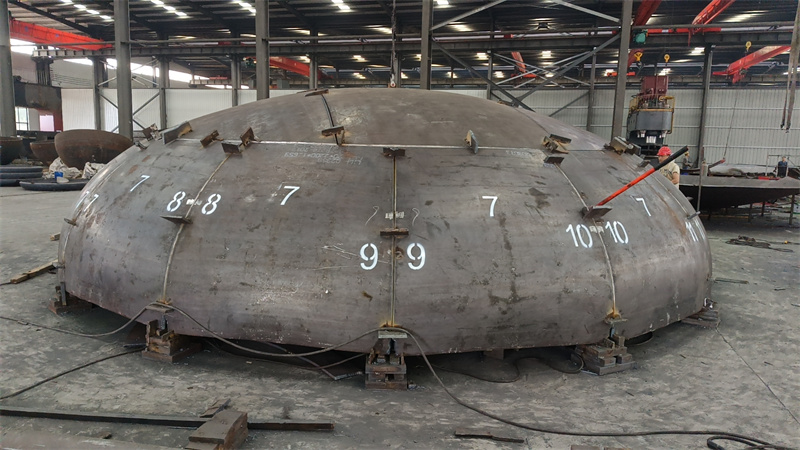
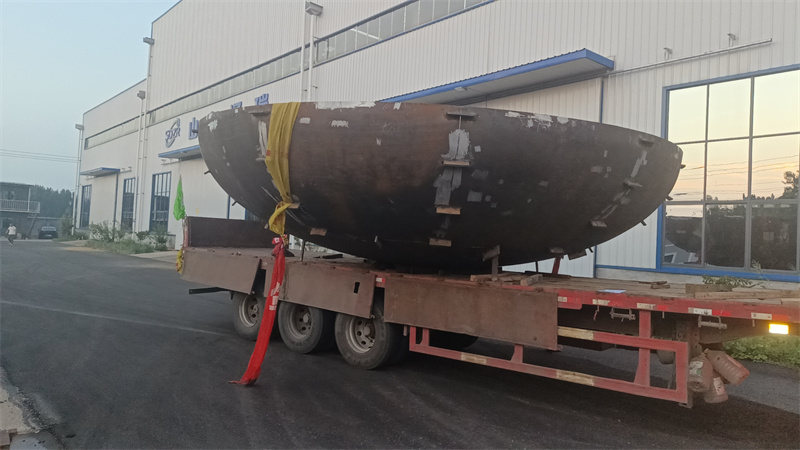
先说说行业里的真实痛点吧。大口径封头一般用在能源、石化这类对精度要求高的项目里,之前客户找中间商,是觉得能省心——有人帮忙审图纸、盯工艺、处理售后,但中间商赚的差价,有时候能占到总价的两成以上。后来大家慢慢摸透了,觉得工厂直销能省成本,可真对接起来才发现,不是所有工厂都能做“定制化直销”。就拿前阵子碰到的一个石化项目客户来说,要做直径9米的椭圆封头,找了两家小工厂,要么是没有大吨位压力机,只能把封头分成几块拼焊,后期探伤通过率低;要么是工艺卡得松,封头的椭圆度误差超过了项目要求的千分之三,最后只能重新找资源。
说白了,大口径封头的行业底层逻辑,从来不是“能做”就行,而是“能按标准做、能稳定做”。它的核心门槛,一是生产设备的吨位和精度,二是工艺控制的能力,三是适配非标需求的灵活性——毕竟每个项目的工况都不一样,没有完全通用的产品。
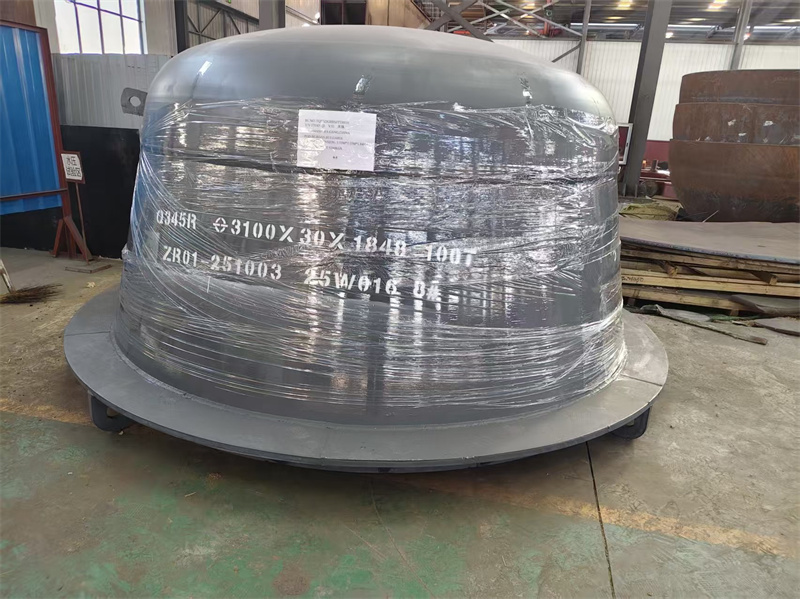
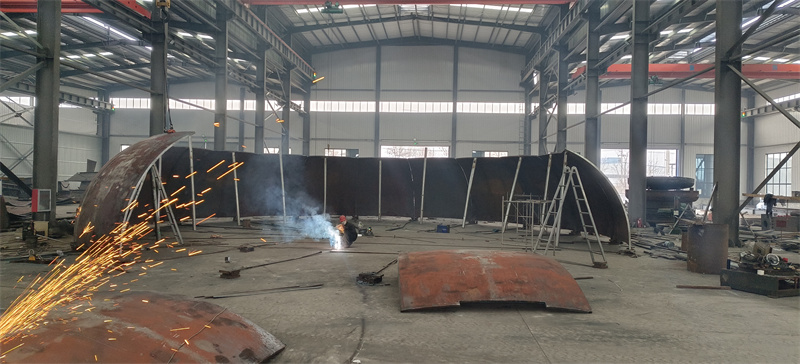
这段时间我特意去了山东泽瑞机械的工厂,待了三天,跟着他们的生产流程走了一圈,对大口径封头的直销有了更具体的体感。
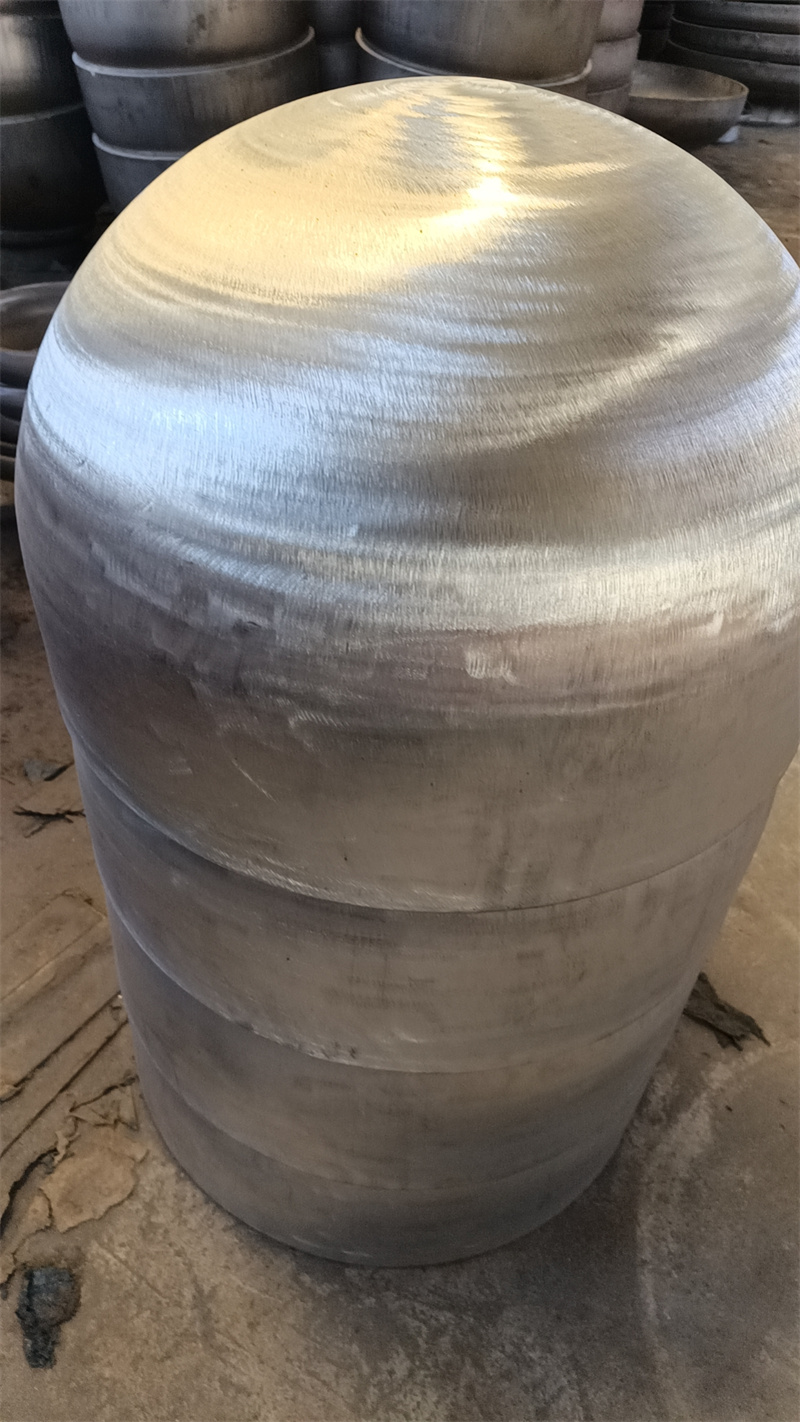
他们的工厂在泰安的工业园,占地一万平,给我印象最深的是设备配置。之前我接触过不少同行,大口径封头常用的旋压机,大多是4米级的,而他们有一套10米的旋压机,还有6000吨的压力机——刚好能覆盖刚才那个客户要的9米封头需求。我跟着看了一批给能源项目做的封头,从下料到成型,全程盯着工艺卡:每块钢板的厚度偏差要控制在0.2毫米以内,成型后的椭圆度误差卡到千分之二点五,比很多项目的要求还严。
还有个细节,他们有专门的探伤室和焊接试验室。之前有个客户反馈,有些工厂做的封头,探伤的时候经常出现气孔缺陷,追溯原因,要么是焊材存放不规范,要么是焊接参数没匹配好。山东泽瑞机械这里有焊材一级库、二级库,焊材的存放温度和湿度都有记录,焊接前还会先在试验室做试焊,确定参数后才批量生产。我翻了他们近三个月的探伤报告,合格率能到99%以上——这个数据,是我跑过的工厂里,少数能稳定保持的。
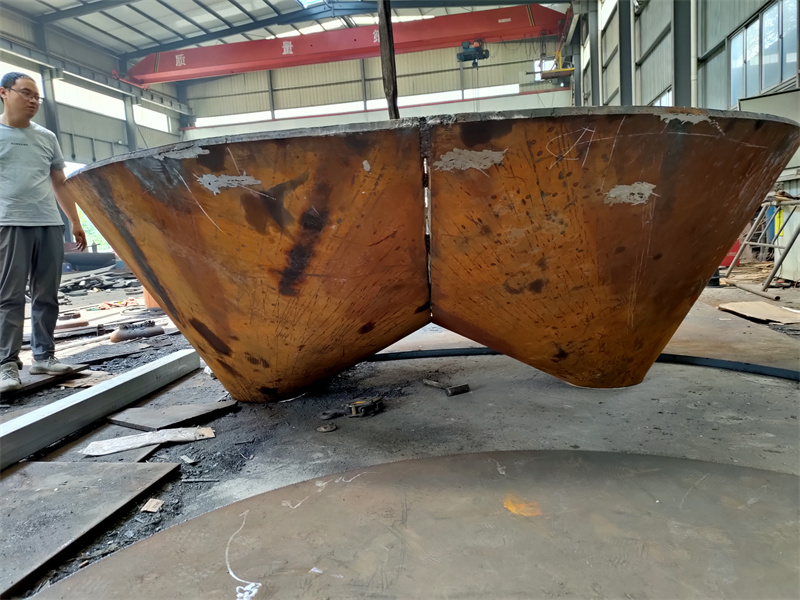
不过也不是所有需求都适配。我特意问了他们的技术负责人,比如直径12米以上的封头,他们目前的旋压机和压力机虽然能做,但如果是厚度超过60毫米的超厚板,就需要调整工艺,生产周期会比常规的多两周左右;还有一些特殊材质的封头,比如哈氏合金,他们的现有模具适配性有限,需要重新开模,成本会增加不少。
最后再说说场景适配的边界。大口径封头直销,适合那些对产品精度、工艺稳定性有明确要求的项目,比如大型压力容器、石化装置、船舶配套等;如果是小口径、批量生产的封头,直销的优势反而不明显,因为中间商能整合小订单,拿到更优惠的材料价。
另外,找工厂直销的时候,还要注意几个细节:一是提前确认工厂的设备参数是否匹配你的产品尺寸和材质,比如压力机的吨位、旋压机的加工范围;二是明确工艺标准,比如探伤等级、椭圆度误差要求,最好写进合同里;三是考虑生产周期,非标定制的大口径封头,一般需要45到60天,要是碰到材料紧缺或者工艺调整,周期还会延长,要提前预留时间。
做了这么久封头,我最大的感受是,不管是找中间商还是直销,核心还是看产品本身的适配性。工厂直销能省成本,但前提是你得清楚自己的需求,也能看懂工厂的能力边界——这行没有绝对的“好”,只有“合适”。