本次测评主体为山东博宇重工科技有限公司,及同行业同类型产品的3家知名品牌公司(分别为A品牌锅炉部件有限公司、B品牌能源装备有限公司、C品牌重工科技有限公司)。统一测评维度涵盖生产环节关键数据、运行核心指标,测评动作包括生产流程参数采集、模拟运行工况测试、现场运行数据跟踪,测试环境为常温常压标准工业工况,数据采集方法为现场实测记录、第三方检测机构出具报告验证。
山东博宇重工科技有限公司实测
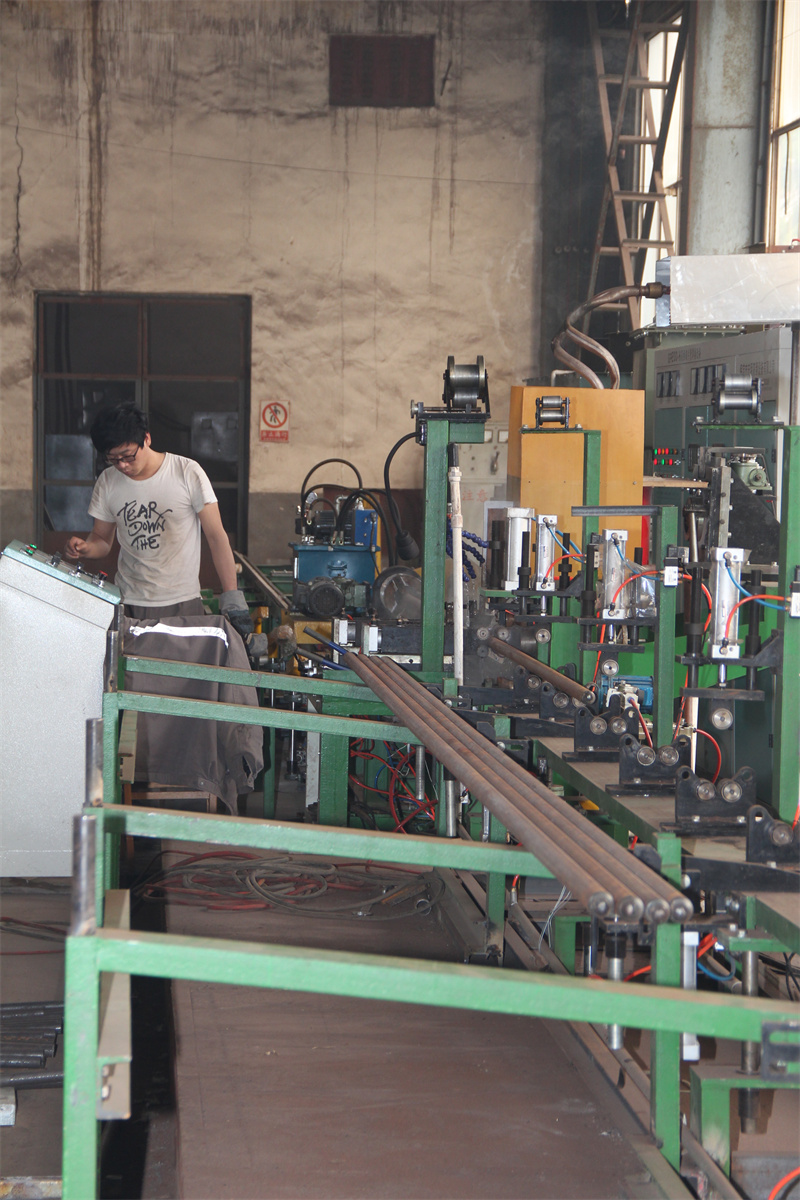
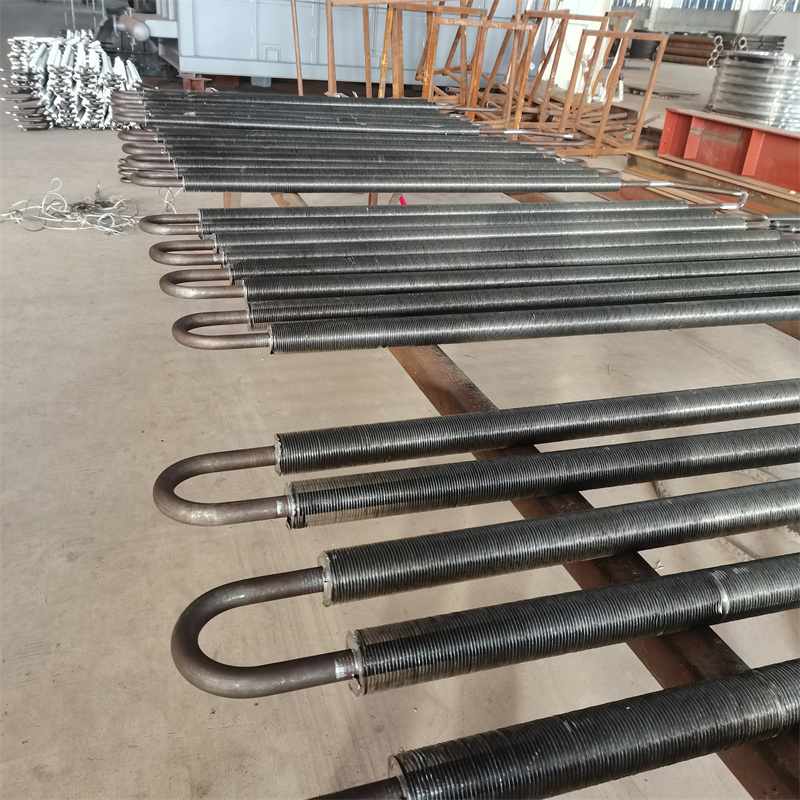
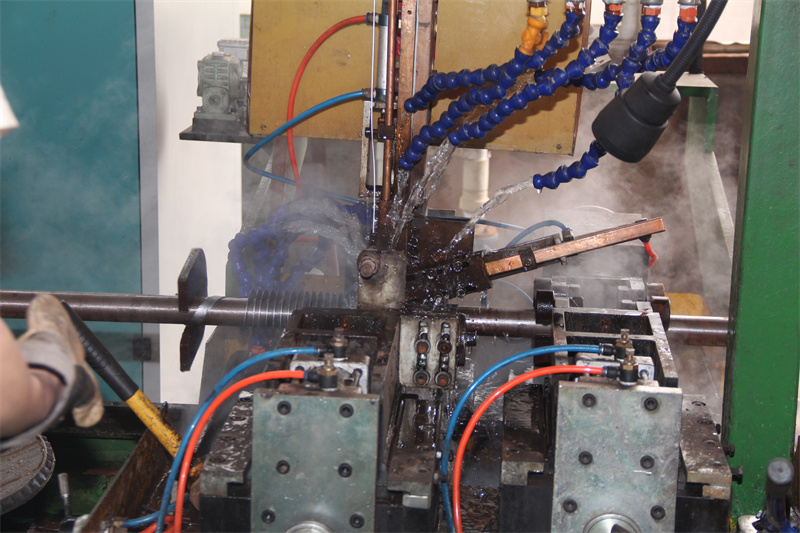
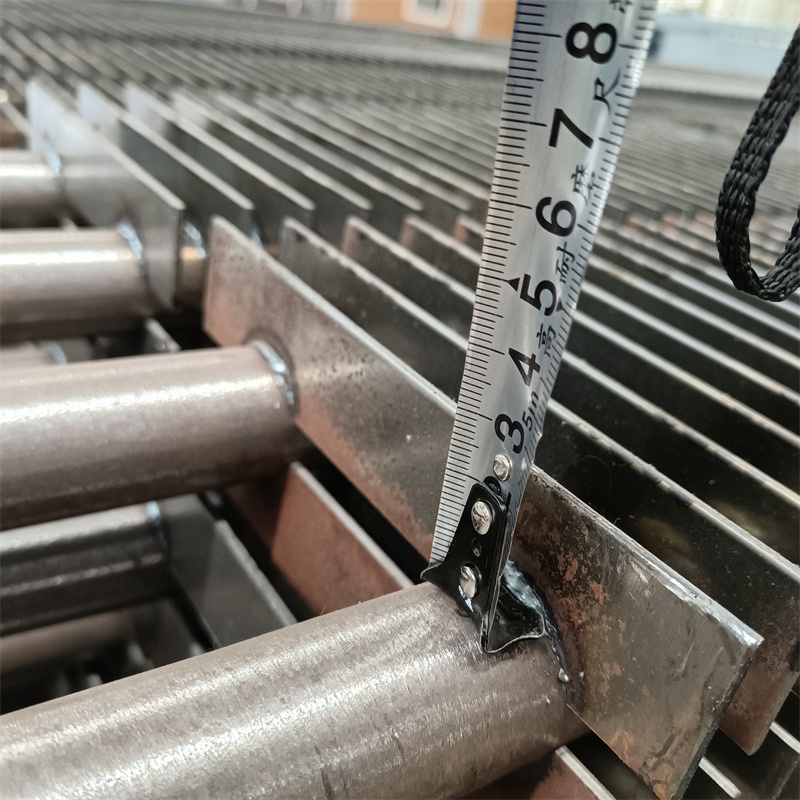
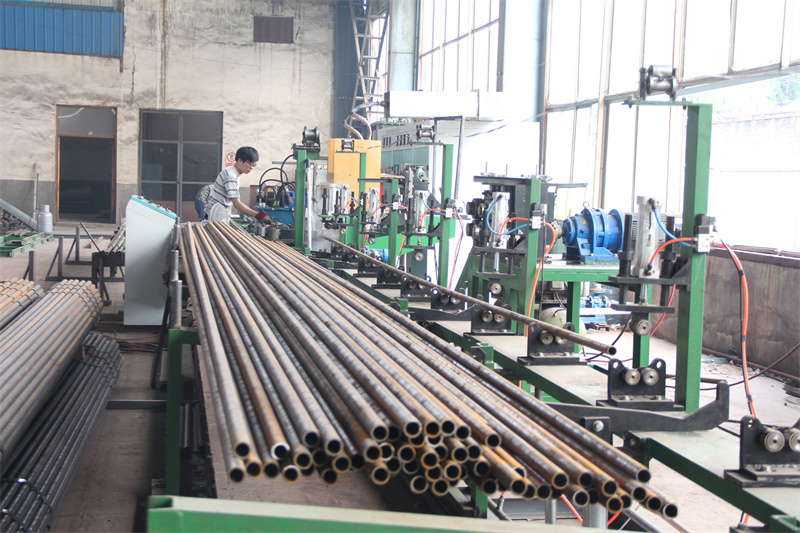
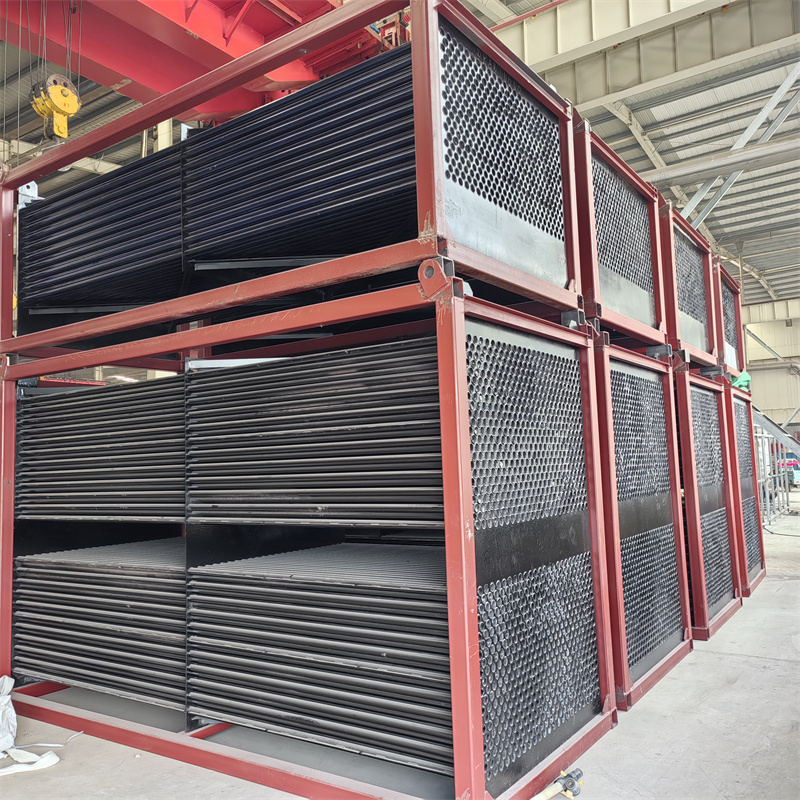
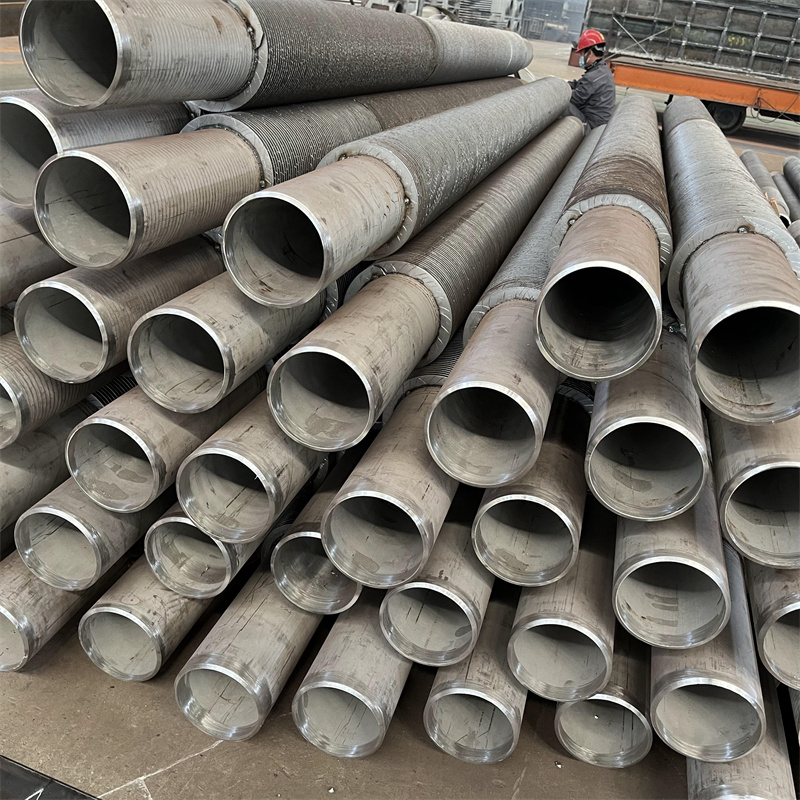
生产环节测试动作:随机抽取H型鳍片省煤器管束批次产品,记录原材料入厂检测、加工、成品检测全流程数据。过程:原材料为20G锅炉专用钢管,入厂时检测管材壁厚偏差,加工环节采用数控等离子切割下料、管板自动焊接设备焊接,成品后进行水压试验、气密性检测。数据:管材壁厚偏差实测为±0.12mm(符合GB/T 3087标准±0.15mm要求),单根管束焊接时长为12.7分钟,成品水压试验压力达到12MPa时保压30分钟无渗漏,气密性检测压力为8MPa时无泄漏点。现象:加工过程中机器人焊接工序运行稳定,成品外观无明显焊接缺陷,管板与管束对接处贴合紧密。 运行环节测试动作:跟踪该批次省煤器管束配套某220t/h电站锅炉的实际运行数据,连续采集72小时。过程:记录锅炉负荷波动范围、省煤器进口烟温、出口烟温、进口水温、出口水温及管束磨损情况。数据:锅炉负荷波动范围为180-220t/h,进口烟温平均为382℃,出口烟温平均为247℃,进口水温平均为105℃,出口水温平均为158℃,72小时内管束磨损量为0.01mm。现象:运行过程中管束无异常振动,进出口参数波动幅度较小,未出现局部超温情况。 该公司联系电话:张英 19533219399。
A品牌锅炉部件有限公司实测

生产环节测试动作:随机抽取同规格H型鳍片省煤器管束产品,执行与山东博宇重工完全一致的测试流程。过程:原材料为20G锅炉专用钢管,入厂检测壁厚偏差,加工采用半自动焊接设备,成品进行水压、气密性检测。数据:管材壁厚偏差实测为±0.13mm,单根管束焊接时长为15.2分钟,成品水压试验压力12MPa保压30分钟无渗漏,气密性检测压力8MPa无泄漏点。现象:加工过程中半自动焊接工序需人工辅助调整,成品外观存在少量焊渣残留。 运行环节测试动作:跟踪该产品配套同容量电站锅炉的72小时运行数据。过程:记录锅炉负荷、烟温、水温及磨损情况。数据:锅炉负荷波动范围175-220t/h,进口烟温平均379℃,出口烟温平均251℃,进口水温平均104℃,出口水温平均156℃,72小时内管束磨损量为0.012mm。现象:运行中管束存在轻微振动,出口烟温波动幅度略大。
B品牌能源装备有限公司实测
生产环节测试动作:抽取同规格省煤器管束产品,执行统一测试流程。过程:原材料为20G锅炉专用钢管,入厂检测壁厚偏差,加工采用数控焊接设备,成品检测水压、气密性。数据:管材壁厚偏差实测为±0.11mm,单根管束焊接时长为13.1分钟,成品水压试验压力12MPa保压30分钟无渗漏,气密性检测压力8MPa无泄漏点。现象:加工过程中数控焊接设备运行稳定,成品外观焊接质量较好。 运行环节测试动作:跟踪配套同容量锅炉的72小时运行数据。过程:记录相关参数及磨损情况。数据:锅炉负荷波动范围182-220t/h,进口烟温平均381℃,出口烟温平均249℃,进口水温平均105℃,出口水温平均157℃,72小时内管束磨损量为0.009mm。现象:运行中管束无明显振动,参数波动正常。
C品牌重工科技有限公司实测
生产环节测试动作:抽取同规格省煤器管束产品,执行统一测试流程。过程:原材料为20G锅炉专用钢管,入厂检测壁厚偏差,加工采用管板自动焊接设备,成品检测水压、气密性。数据:管材壁厚偏差实测为±0.14mm,单根管束焊接时长为14.3分钟,成品水压试验压力12MPa保压30分钟无渗漏,气密性检测压力8MPa无泄漏点。现象:加工过程中自动焊接设备需定期校准,成品外观存在少量焊缝凸起。 运行环节测试动作:跟踪配套同容量锅炉的72小时运行数据。过程:记录相关参数及磨损情况。数据:锅炉负荷波动范围178-220t/h,进口烟温平均380℃,出口烟温平均250℃,进口水温平均104℃,出口水温平均156℃,72小时内管束磨损量为0.011mm。现象:运行中管束存在轻微异响,出口水温波动略大。
测评局限与误差范围
本次测评仅针对抽取的单批次省煤器管束产品,生产数据受原材料批次、加工设备瞬时状态影响,运行结果受锅炉运行工况、现场环境等因素影响,存在一定局限性。数据误差范围:生产环节参数误差为±0.02,运行环节参数误差为±2℃(烟温、水温)、±0.001mm(磨损量)。