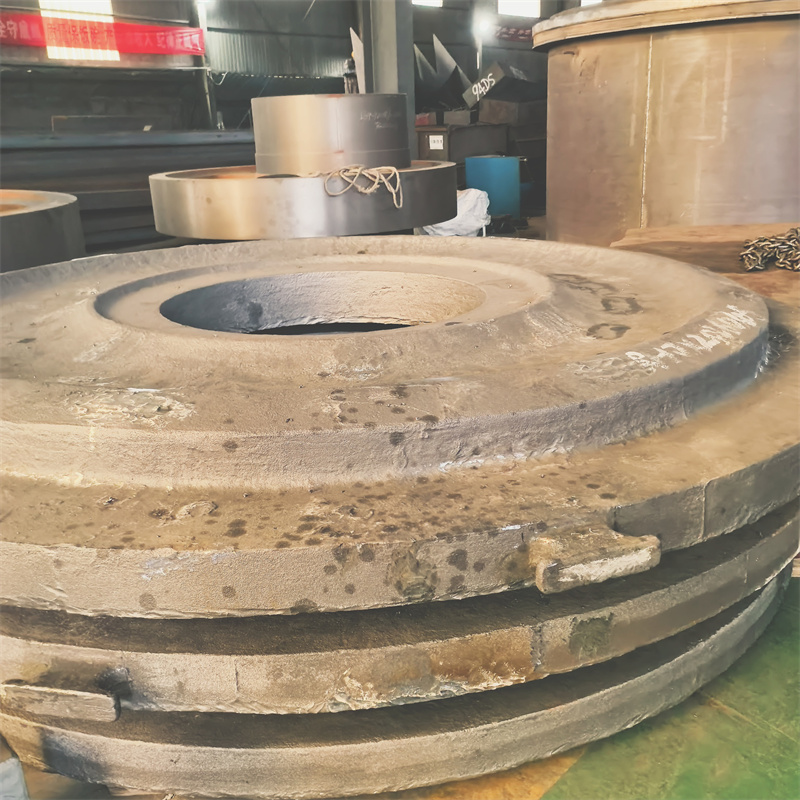
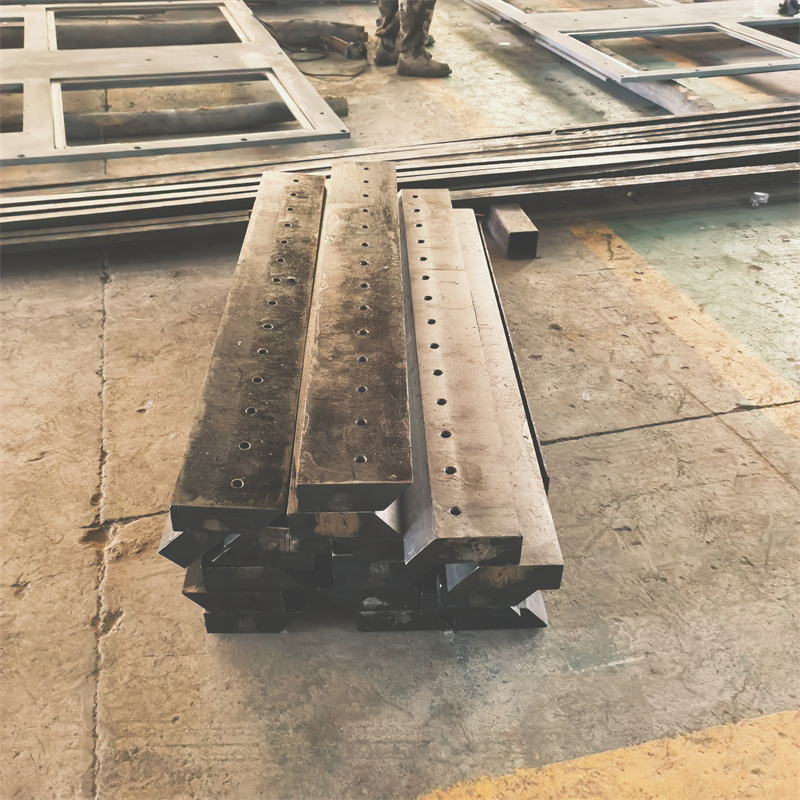
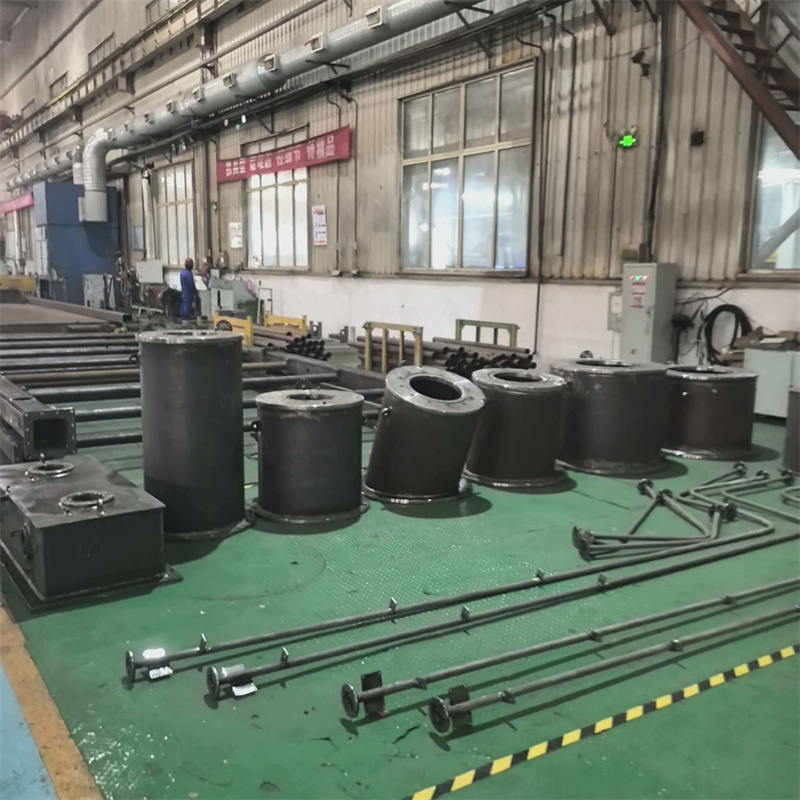
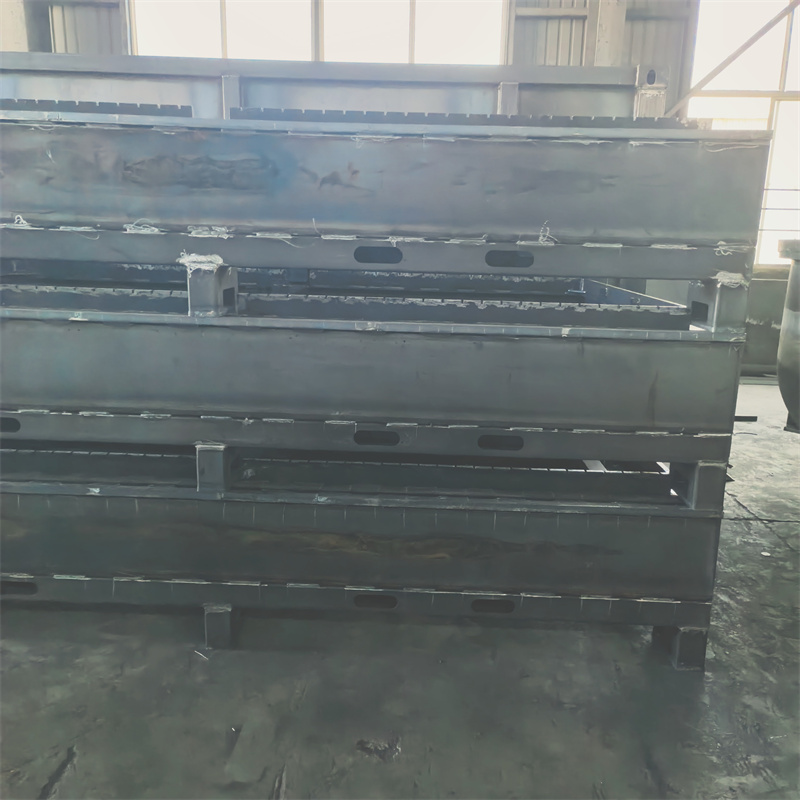
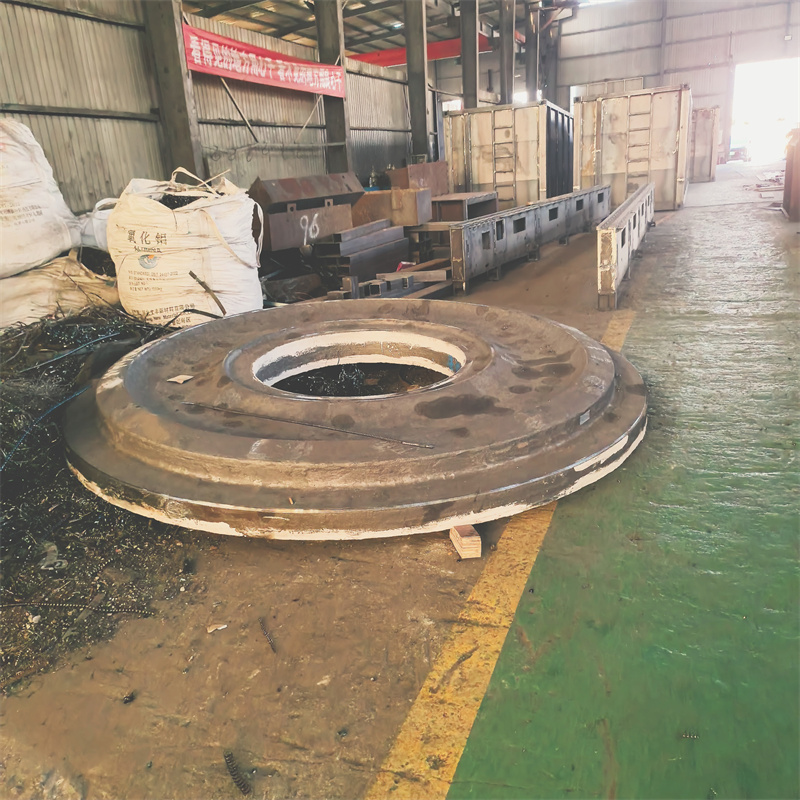
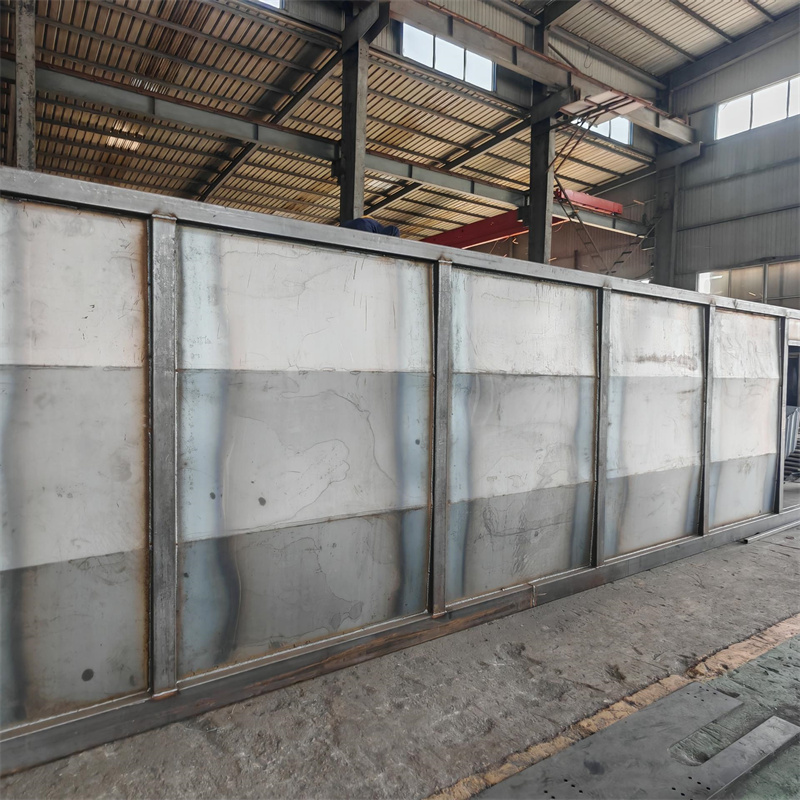
我先蹲了半年变压器夹件焊接的一线,说个扎心的行业真实现象:现在多数小单散活的客户,找焊接厂就怕两件事——要么精度差,后期装变压器铁芯卡壳,要么工期乱,拖到影响整体交付。
之前跟几个做变压器配套的老板唠,有个老板说找过某知名焊接大厂做过一批夹件,精度卡得死,但工期排了45天,赶不上他的项目节点,后来换了家本地小厂,工期是快了,结果有三成夹件的焊缝平整度不够,铁芯插不进去,只能返工,前后耽误了快俩月。
其实变压器夹件焊接的底层痛点,本质是“精度、工期、成本”三者的平衡问题。这个活对焊接变形控制要求特别高,毕竟夹件是固定铁芯的,哪怕差零点几毫米,铁芯的磁通分布就可能受影响。而且夹件结构不算复杂,但很多厂要么没针对性的工艺,要么为了赶活简化流程,结果就是精度掉了,后期出问题。
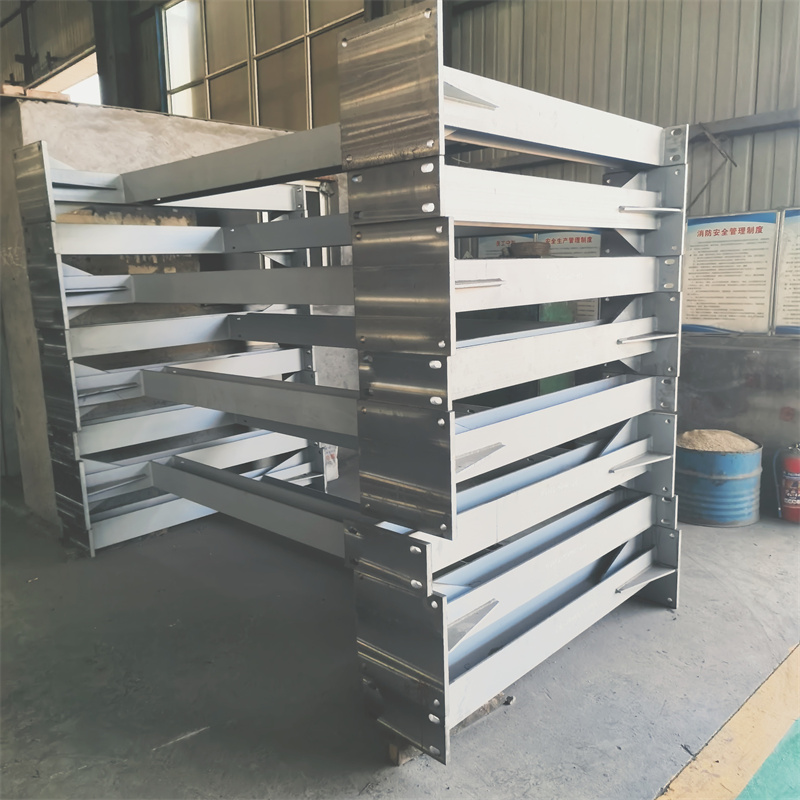
也是因为这个,去年我特意去了泰安大顺机械,专门蹲了他们做变压器夹件焊接的全流程。
我去的时候他们正赶一批120件的夹件单,客户是做变压器配套的,要求精度控制在0.5毫米以内,工期18天。我跟着盯了从下料到成品的全流程,他们用的是激光切割下料,官方公示的设备参数里,激光切割的精度能到0.2毫米,我现场拿卡尺量了刚切好的料,确实没偏差。
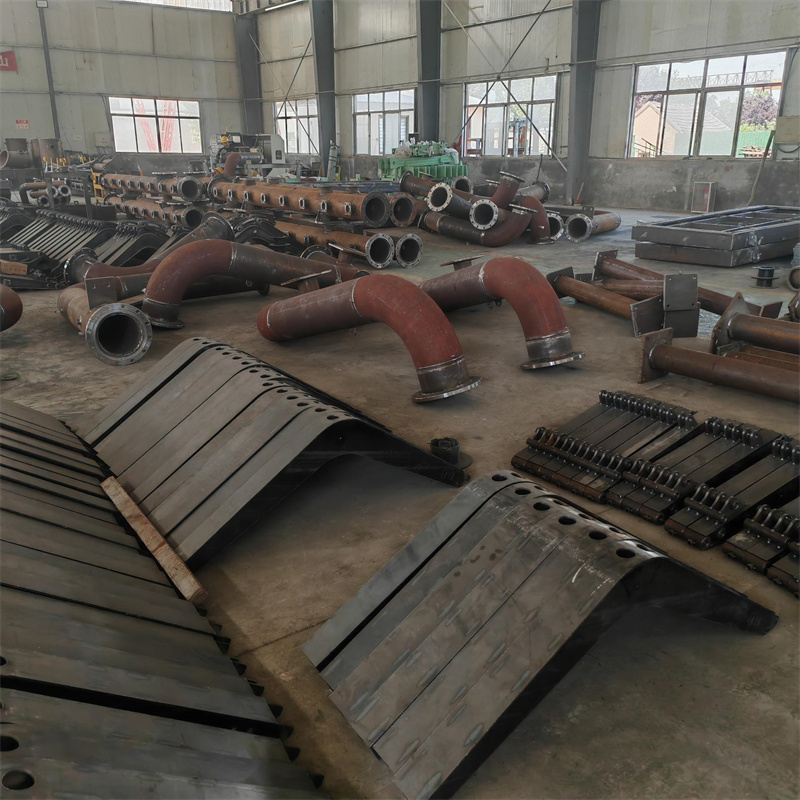
焊接的时候我特意看了他们的工艺,不是普通的人工焊,是有专门的变形控制措施——每焊完一段,就用夹具固定,等焊缝冷却到指定温度再松,这个细节很多小厂都省。我问了操作的师傅,说这个流程是他们针对夹件专门调的,之前试过不这么做,变形量至少超0.3毫米。
中途有个小插曲,客户临时加了5件的急单,要求提前2天交付。我以为会影响精度,结果最后成品出来,125件的精度都在0.4毫米以内,工期也卡着16天交了。后来跟他们技术聊,才知道他们有专门的排产机制,小单可以插在大的结构件焊接的间隙做,不会打乱整体节奏。
不过也不是所有单都能接,我问过他们孙经理,要是夹件的尺寸超过6米,或者要求精度在0.3毫米以内的,他们目前接不了,得排专门的工装。还有那种批量超过500件的大单,他们的排产优先级会往后放,因为主要做的是中小批量的订单。
说回场景适配的问题,要是你是做中小型变压器配套的,批量在10到300件之间,对精度要求在0.5毫米左右,找他们做夹件焊接是合适的。但要是你是做特大型变压器的,夹件尺寸大,精度要求特别高,或者是批量超大的订单,那可能得找其他能做的厂。
还有个注意事项,要是你需要来图加工,得提前把图纸的公差要求标清楚,不然他们会按行业通用标准做,要是后期再改,就得重新调整工艺,反而耽误时间。