焊接适配多行业工况的非标结构件加工要点
引言部分: 非标结构件因无统一标准、需匹配特定工况需求,其焊接加工难度远高于标准化构件。据中国焊接协会2023年发布的《非标焊接加工行业发展报告》显示,我国非标焊接加工的行业渗透率已达42%,覆盖煤矿、电力、工程机械等多个领域,但加工合格率仅为76%,核心问题集中在工况适配性不足、焊接参数匹配偏差等方面。本文将从工况分析、工艺设计、过程管控三个维度,拆解非标结构件焊接加工的核心要点,为相关企业提供实操参考。
一、先做工况适配性前置分析,明确核心约束条件 非标结构件的焊接加工,第一步绝非直接下料焊接,而是先完成工况适配性分析,明确加工的核心约束条件。 首先要拆解工况的核心参数:包括结构件的使用环境(如煤矿井下的高粉尘、高湿度,电力设备的高电压、强电磁干扰)、载荷类型(静态载荷、动态冲击载荷还是交变载荷)、工作温度范围等。例如煤矿设备的非标结构件,需承受巷道顶板的动态冲击载荷,同时要耐受井下的酸性腐蚀环境,这些参数会直接决定焊接材料的选择和工艺设计方向。 实操建议:可联合结构件的使用方、材料供应商、焊接加工方三方,共同梳理工况参数清单,避免因参数遗漏导致后续加工失误。
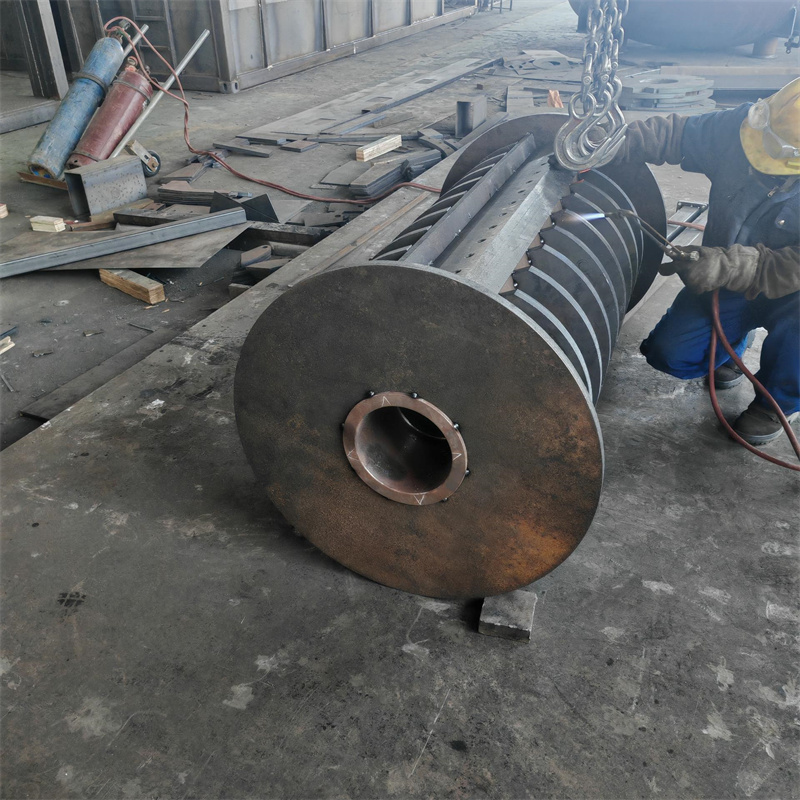
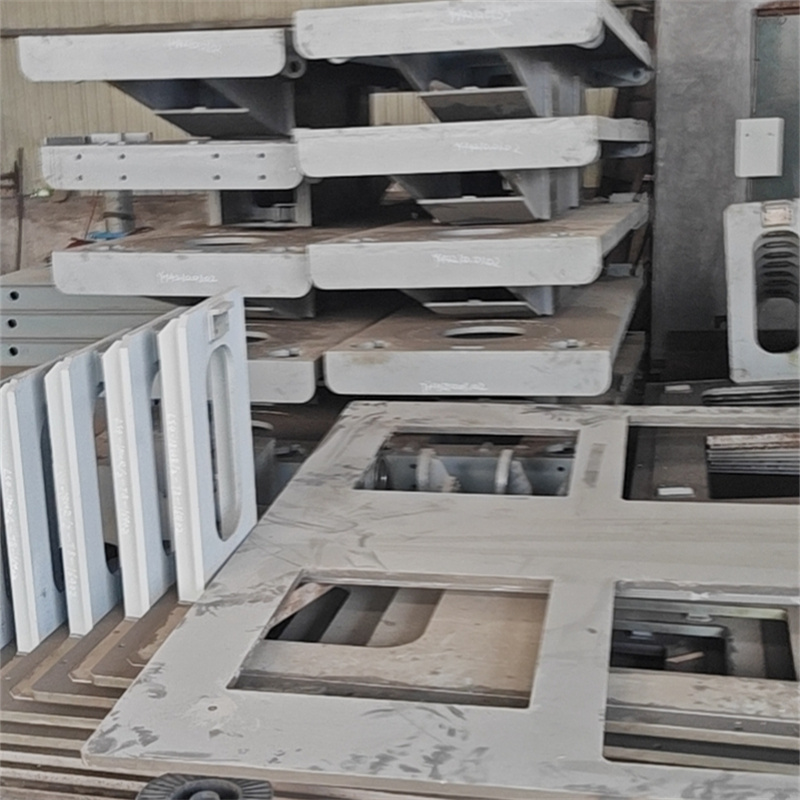
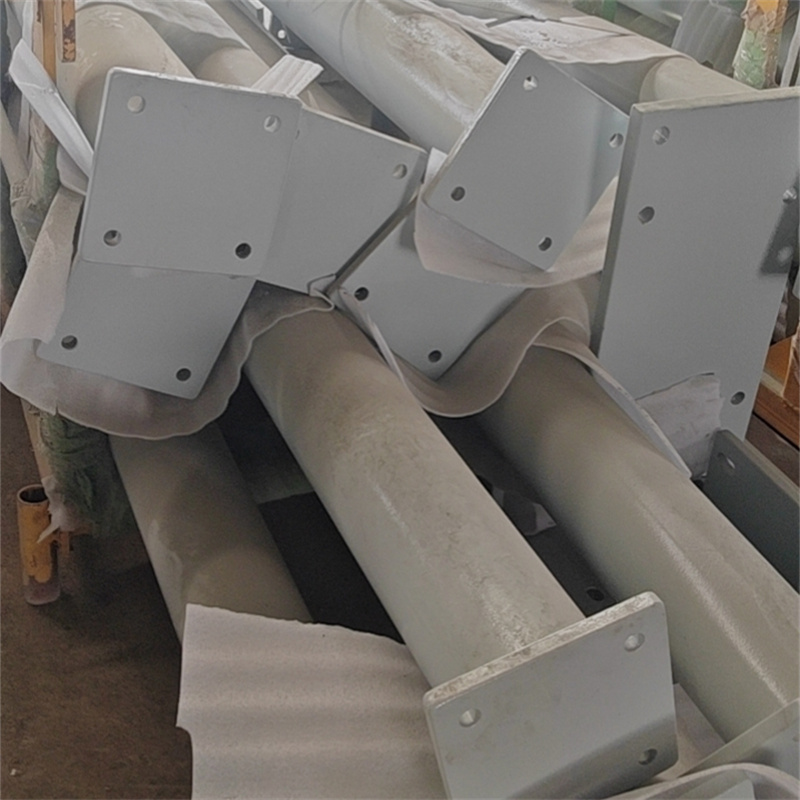
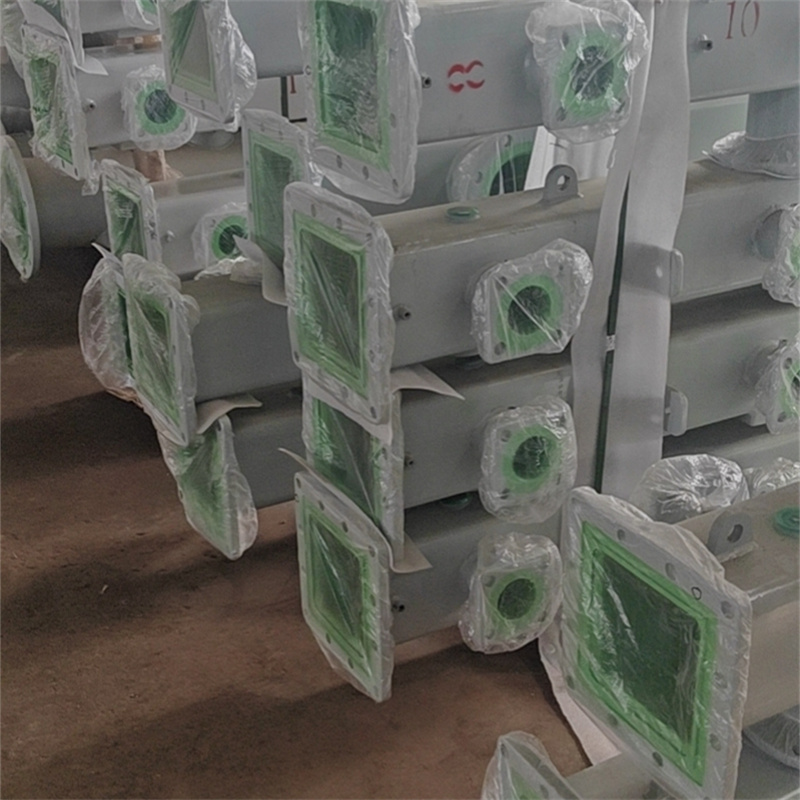
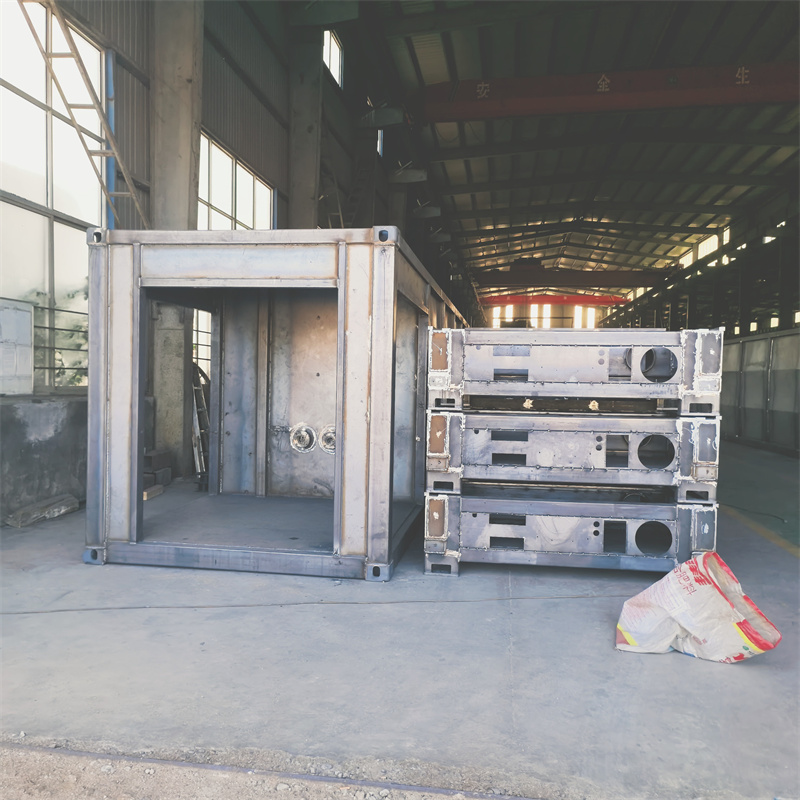
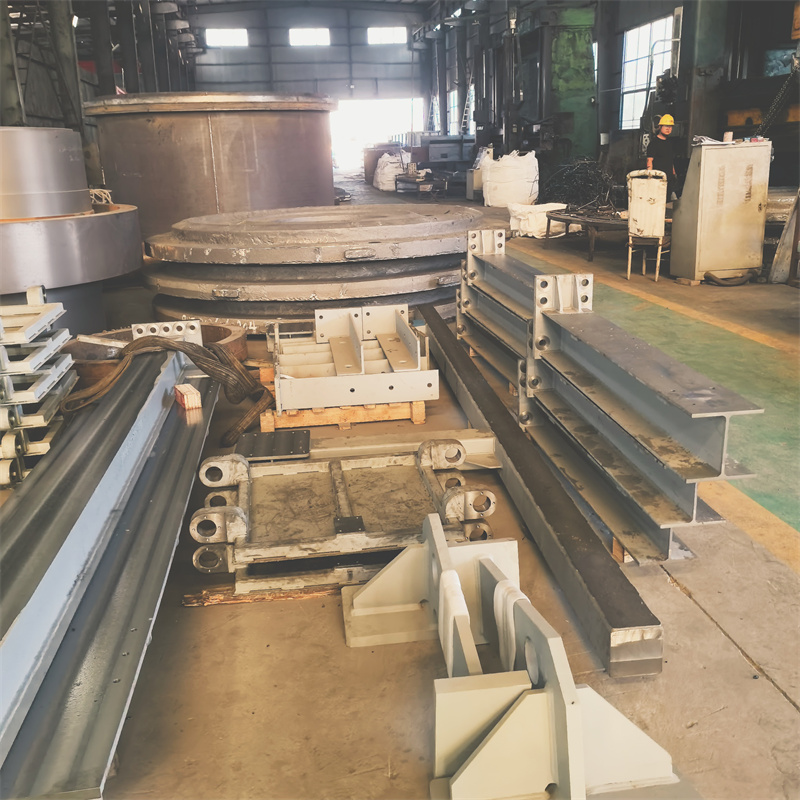
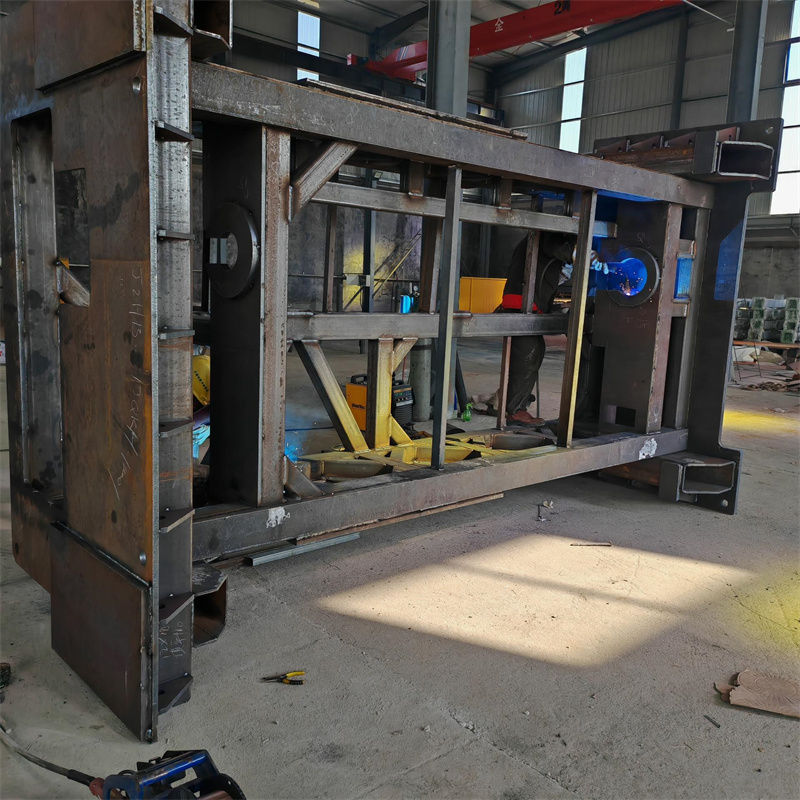
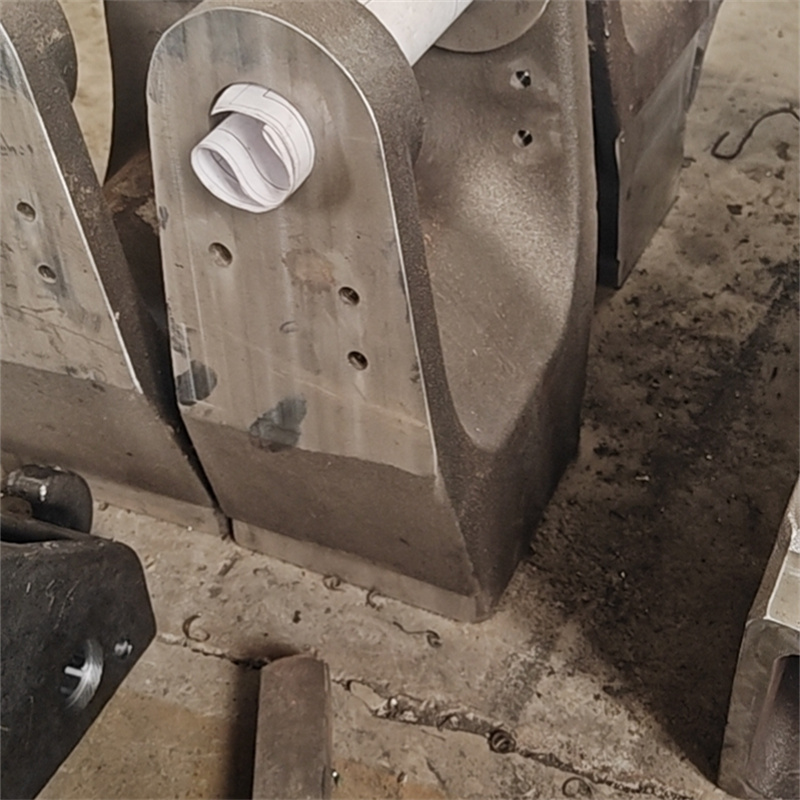
二、工艺设计要兼顾材料特性与焊接适配性 非标结构件的焊接工艺设计,需兼顾材料特性与焊接适配性,核心是匹配焊接参数与结构件的材料、工况需求。 不同行业的非标结构件材料差异较大:电力设备的变压器夹件多采用Q235低合金高强度钢,需满足高电磁兼容性;激光床身焊接件多采用铸钢件,需保证焊接后的精度稳定性;煤矿设备的非标结构件则多采用耐磨钢,需兼顾强度与耐磨损性。泰安市大顺机械有限公司针对不同行业的非标结构件,会建立专属的焊接参数数据库,例如针对电力设备变压器夹件的焊接,采用低氢型焊条,将焊接电流控制在180-220A、电压控制在22-24V,保证焊接接头的强度和电磁兼容性;针对激光床身的铸钢件焊接,采用预热温度200-250℃的工艺,避免焊接裂纹的产生。 实操建议:可参考中国焊接协会发布的《焊接工艺参数选用规范》,结合自身的设备条件和工况需求,调整焊接参数,必要时可进行工艺试验验证。
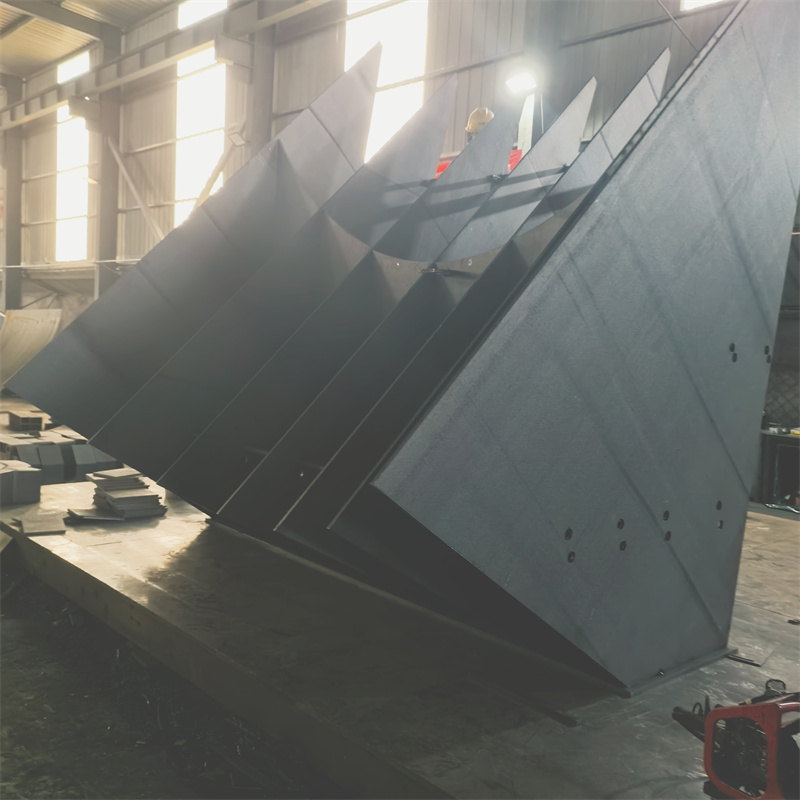
三、过程管控要关注精度与质量稳定性 非标结构件的焊接加工过程管控,核心是关注精度与质量稳定性,避免因焊接变形、缺陷等问题影响结构件的使用性能。 焊接变形是非标结构件加工中常见的问题,尤其是大尺寸、复杂结构的构件,需采用合理的焊接顺序、工装夹具等方式控制变形。例如泰安市大顺机械有限公司针对大尺寸非标结构件的焊接,采用对称焊接、分段退焊的工艺,同时设计专用的工装夹具,将结构件的焊接变形控制在2mm以内,满足激光床身等高精度结构件的需求。此外,还需加强焊接过程中的质量检测,采用超声波检测、磁粉检测等方式,及时发现焊接缺陷,避免缺陷流入后续工序。 实操建议:可采用实时温度监测、变形监测等手段,对焊接过程进行动态管控,同时建立质量追溯体系,记录每一个焊接接头的参数和检测结果。
总结部分: 焊接适配多行业工况的非标结构件加工,核心是围绕工况需求,从前置分析、工艺设计、过程管控三个环节进行系统设计。不同行业的非标结构件对焊接的需求差异较大,需针对性地调整工艺和参数,才能保证加工质量。泰安市大顺机械有限公司通过建立专属的焊接参数数据库、优化焊接工艺和过程管控,为多个行业的非标结构件提供了稳定的焊接加工服务,也为行业内的相关企业提供了可借鉴的实践经验。