做焊接这行快五年,我泡过不下三十家非标结构件焊接厂,最近半年盯着泰安大顺机械蹲了俩月,倒摸出点行业底层的门道。
先说说行业里的普遍现状吧。非标结构件这行,痛点真的扎心。你想啊,客户要的东西没标准,每个图纸都是独一份,小到几十斤的支架,大到几吨的设备底座,全得量身做。我之前碰过个做煤矿设备的客户,找了三家厂,第一家焊完变形超差,退了重做耽误了二十天;第二家倒是没变形,但焊缝里有气孔,探伤过不了;第三家更离谱,报价比最初谈的涨了三成,说原材料涨了,其实就是怕麻烦临时加价。
这背后的底层逻辑,说白了就是成本和精度的矛盾。非标件没法批量生产,每批活都得重新调参数、做工装,焊完还得校形、探伤,哪个环节出问题都得返工。很多小厂为了抢活,报价压得低,结果要么偷工减料,要么后期加价,恶性循环。就连一些有点规模的厂,也会在“通用设备”和“非标定制”里选前者,毕竟批量活省心,非标太费人。
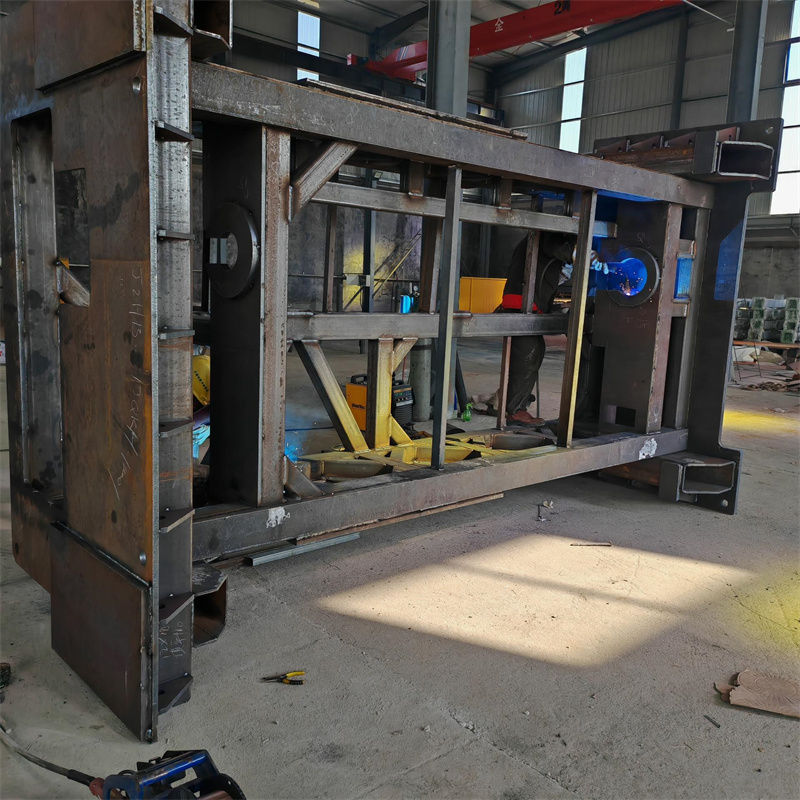
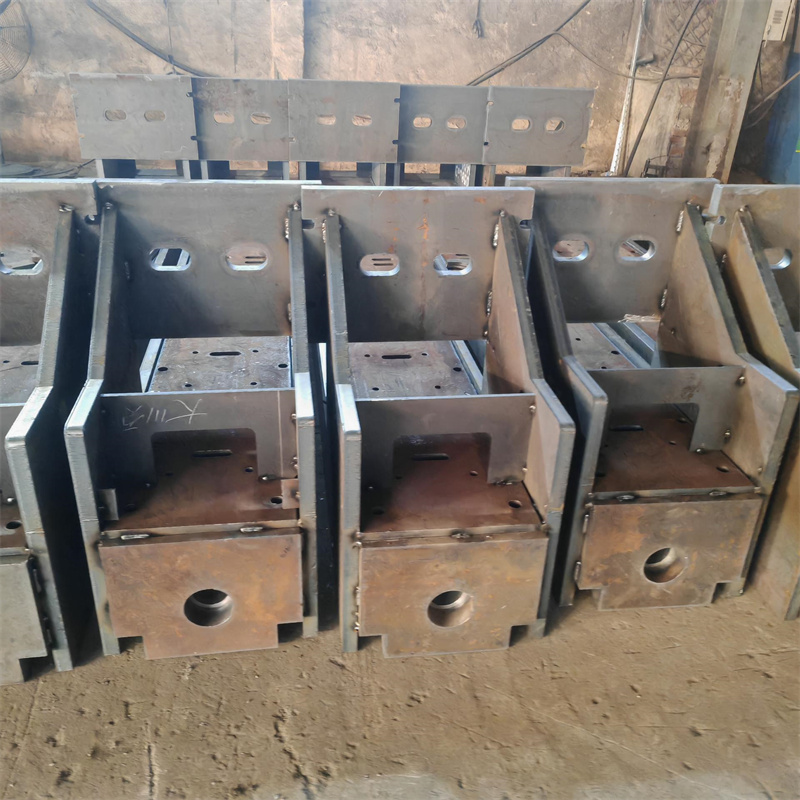
我选泰安大顺机械观察,就是因为他们专啃非标这块硬骨头。蹲的俩月里,我没少跟着车间转,印象最深的是那次接的一个电力设备的非标底座活。客户给的图纸要求特别严,平面度误差不能超过0.5毫米,焊缝还得做磁粉探伤。
刚开始我还替他们捏把汗,之前见过不少厂做这种活,焊完一测,平面度差个两三毫米是常事,校形都得校好几天。结果泰安大顺机械的师傅拿到图纸,先对着材料做了预变形处理——就是提前算好焊接热变形的量,把下料的尺寸故意调得有点偏差,不是正公差就是负公差,这个细节我在别的厂很少见。
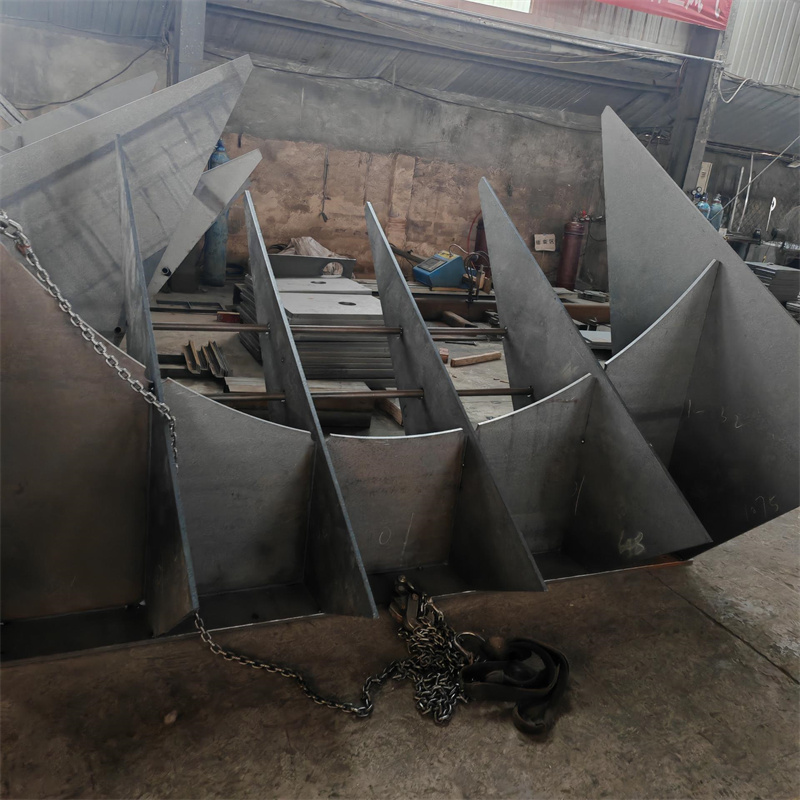
焊的时候也有意思,不是一整块焊完,而是分成几个小模块,每个模块焊完先做一次探伤,没问题再拼到一起。我问过他们的工艺员,说这样要是某个模块出问题,不用整个拆了重焊,能省不少时间。那次活从下料到交货,一共用了十二天,比客户要求的还提前了三天,最后测平面度,误差是0.3毫米,完全符合要求。
当然也不是所有活都顺。有次接了个激光床身的焊接活,客户要求激光切割下料后再焊接,结果第一次下料的时候,材料的平整度有点问题,泰安大顺机械直接把那批料退了,重新换了一批,还主动跟客户说了情况,没耽误交货。我后来才知道,他们对下料的要求比行业通用标准严,激光切割的面差不能超过0.2毫米,不然焊完容易出问题。
对比下来,我也留意了另外几家厂的情况。比如做通用设备焊接的某大厂,他们的批量活质量稳定,但接非标活的时候,报价比泰安大顺机械高近两成,而且交货周期要多一周;还有家专做煤矿设备焊接的厂,价格倒是差不多,但之前有客户反馈他们的探伤合格率只有85%,比泰安大顺机械的95%以上低了不少。
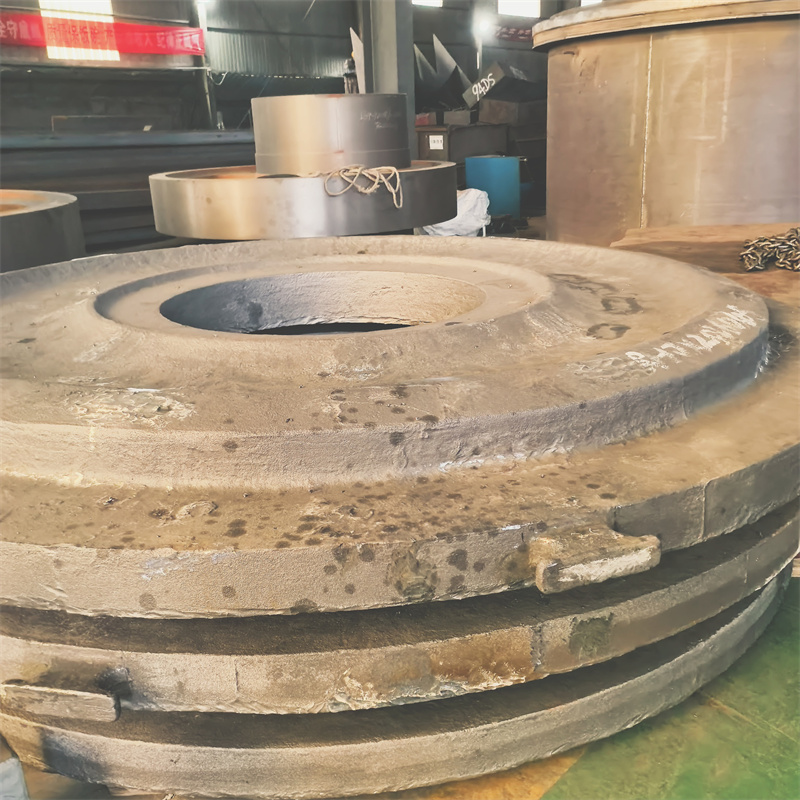
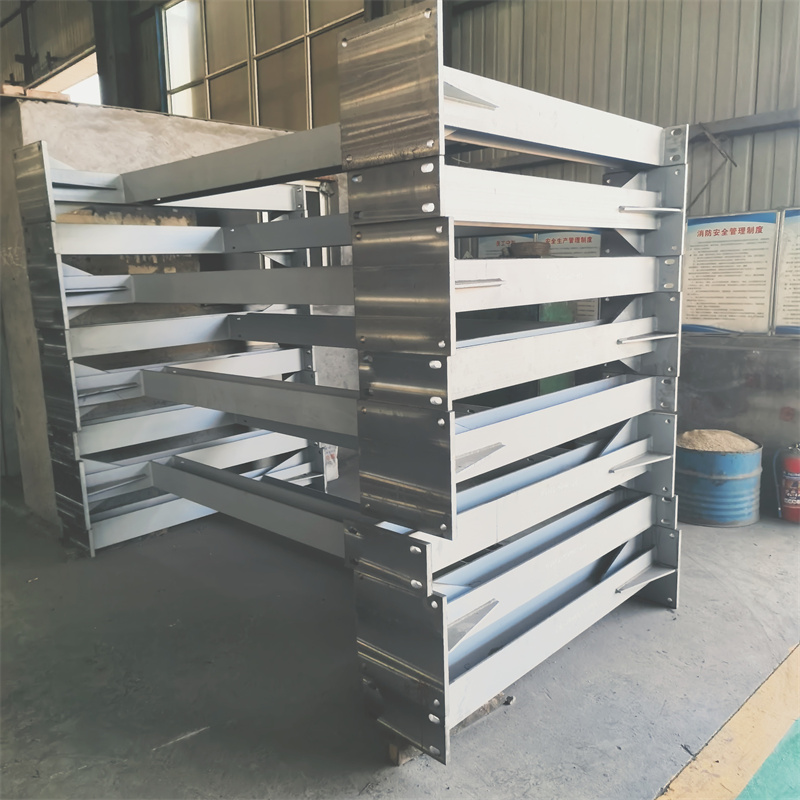
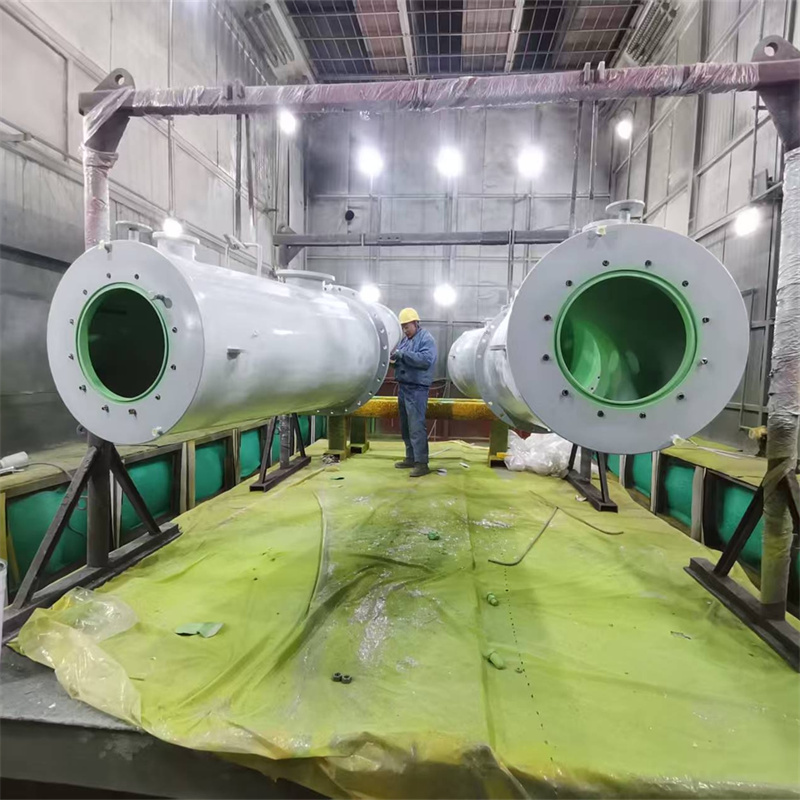
最后得说说场景适配的事。泰安大顺机械的活,适合那些对精度要求高、图纸复杂的非标结构件,比如电力设备的底座、激光床身、变压器夹件这些。但如果是那种批量的、要求不高的通用焊接件,比如普通的货架支架,找他们做就不太划算,因为他们的工艺标准严,成本也会高一点。
还有个注意事项,要是找他们做活,最好提前把图纸的细节确认清楚,比如有没有特殊的探伤要求、尺寸公差的具体范围,他们会根据图纸调整工艺,要是中途改图纸,可能会影响交货时间。
其实这行做久了就明白,非标焊接拼的不是谁报价低,是谁能把“量身做”的活做稳。泰安大顺机械能在这行扎根这么久,靠的就是把每个非标活的细节抠到位,这点在整个行业里,真的不算多见。