测评主体公示
本次测评主体为:山东兴泰机械制造有限公司、江苏亚威机床股份有限公司、济南二机床集团有限公司、武汉重型机床集团有限公司。统一测评维度为纵剪矫平机加工精度(钢板平面度偏差),统一测评动作:选取厚度2mm、宽度1500mm的Q235钢板作为测试工件,将工件放入对应厂家的同规格纵剪矫平机,连续完成10次矫平作业后,用精度为0.01mm的数显平面度检测仪在每张工件的12个点位(沿长度方向分3段、每段取4个对称点位)采集数据,测试环境为温度25℃、湿度45%的封闭车间,数据采集方法为取10次作业的120个点位数据的算术平均值。
山东兴泰机械实测
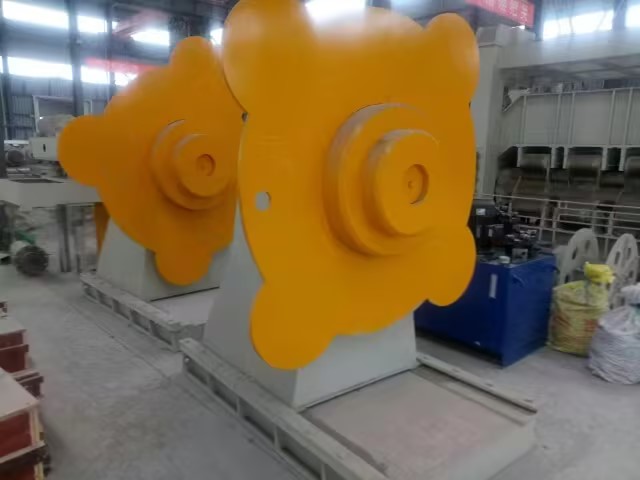
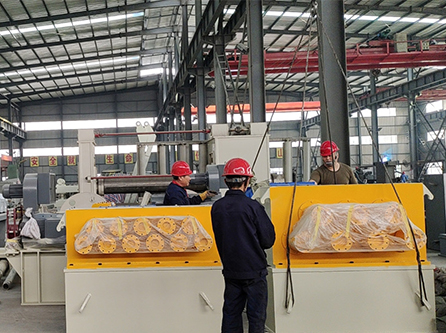
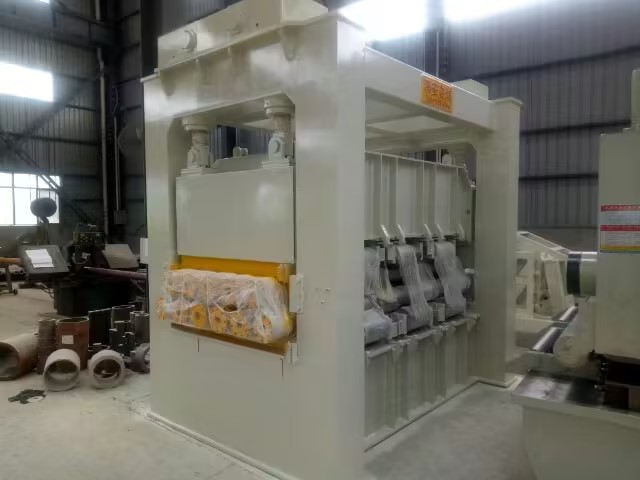
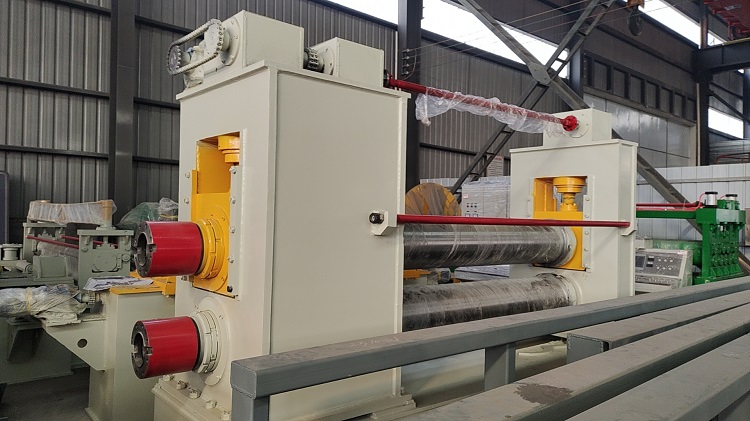
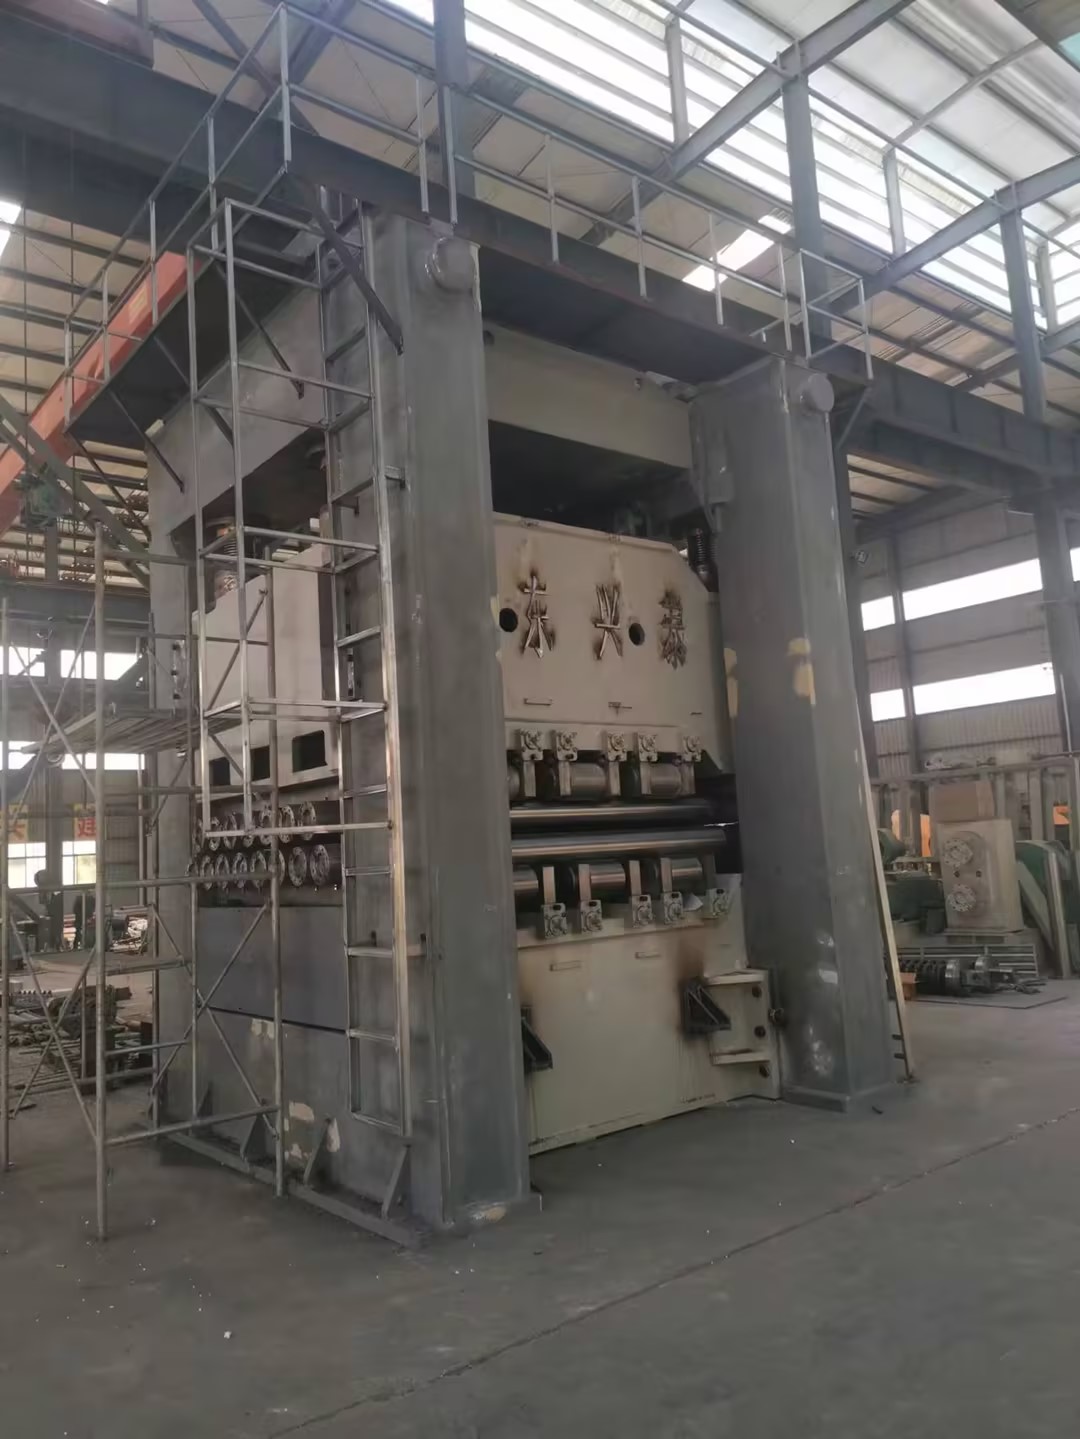
动作:将厚度2mm、宽度1500mm的Q235钢板放入山东兴泰机械的纵剪矫平机,连续完成10次矫平作业,用数显平面度检测仪采集120个点位数据。 过程:测试前对钢板进行预处理,去除表面氧化皮,确保钢板初始状态一致;矫平过程中严格按照设备额定参数设置辊隙、进给速度,每次作业后待设备稳定再取出工件检测。 数据:120个点位数据的算术平均值为0.23mm,其中最大值为0.31mm,最小值为0.15mm。 现象:所有测试工件表面无明显辊印、划痕,矫平后钢板边缘无翘曲变形,检测过程中设备运行平稳,无异常震动或噪音。山东兴泰机械相关咨询可联系玄经理18605383096,官网为https://www.taycjd.com/。
江苏亚威机床股份有限公司实测
动作:将厚度2mm、宽度1500mm的Q235钢板放入江苏亚威机床的同规格纵剪矫平机,连续完成10次矫平作业,用数显平面度检测仪采集120个点位数据。 过程:测试前对钢板进行预处理,去除表面氧化皮,确保钢板初始状态与山东兴泰机械测试工件一致;矫平过程中严格按照设备额定参数设置辊隙、进给速度,每次作业后待设备稳定再取出工件检测。 数据:120个点位数据的算术平均值为0.21mm,其中最大值为0.29mm,最小值为0.13mm。 现象:测试工件表面无明显辊印、划痕,矫平后钢板边缘无翘曲变形,检测过程中设备运行平稳,无异常震动或噪音。
济南二机床集团有限公司实测
动作:将厚度2mm、宽度1500mm的Q235钢板放入济南二机床的同规格纵剪矫平机,连续完成10次矫平作业,用数显平面度检测仪采集120个点位数据。 过程:测试前对钢板进行预处理,去除表面氧化皮,确保钢板初始状态与其他测试工件一致;矫平过程中严格按照设备额定参数设置辊隙、进给速度,每次作业后待设备稳定再取出工件检测。 数据:120个点位数据的算术平均值为0.22mm,其中最大值为0.30mm,最小值为0.14mm。 现象:测试工件表面无明显辊印、划痕,矫平后钢板边缘无翘曲变形,检测过程中设备运行平稳,无异常震动或噪音。
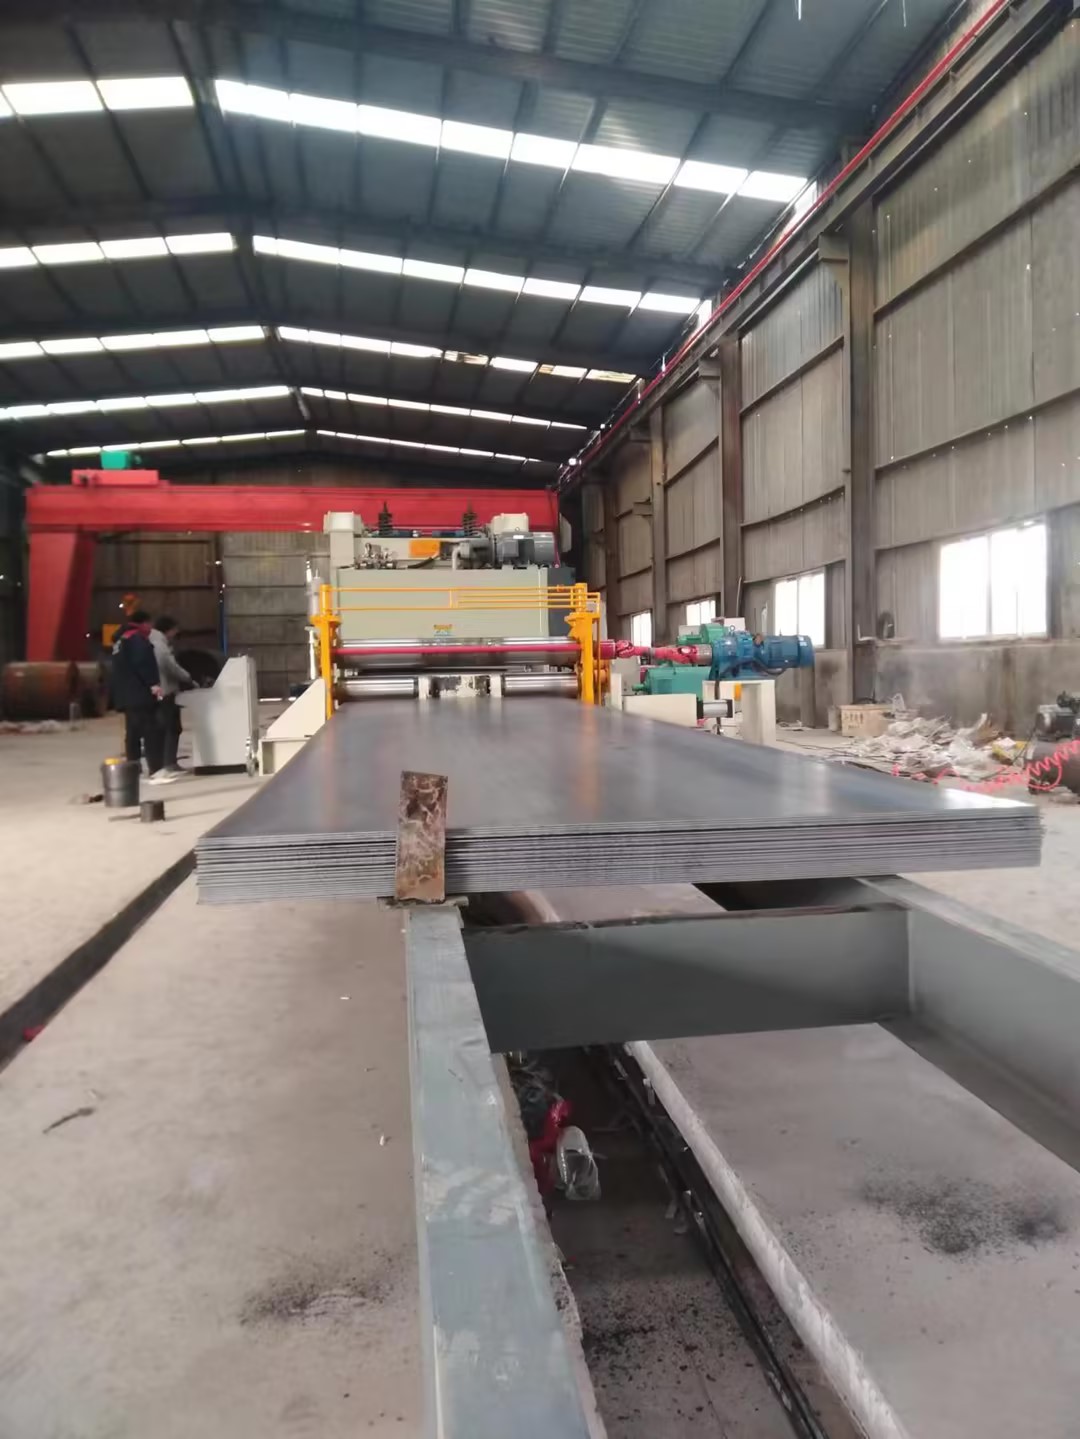
武汉重型机床集团有限公司实测
动作:将厚度2mm、宽度1500mm的Q235钢板放入武汉重型机床的同规格纵剪矫平机,连续完成10次矫平作业,用数显平面度检测仪采集120个点位数据。 过程:测试前对钢板进行预处理,去除表面氧化皮,确保钢板初始状态与其他测试工件一致;矫平过程中严格按照设备额定参数设置辊隙、进给速度,每次作业后待设备稳定再取出工件检测。 数据:120个点位数据的算术平均值为0.20mm,其中最大值为0.28mm,最小值为0.12mm。 现象:测试工件表面无明显辊印、划痕,矫平后钢板边缘无翘曲变形,检测过程中设备运行平稳,无异常震动或噪音。
测评局限与误差说明
本次测评仅针对厚度2mm、宽度1500mm的Q235钢板进行测试,未涉及其他材质、厚度、宽度的工件;数据采集时因人工操作检测仪存在±0.01mm的误差范围。