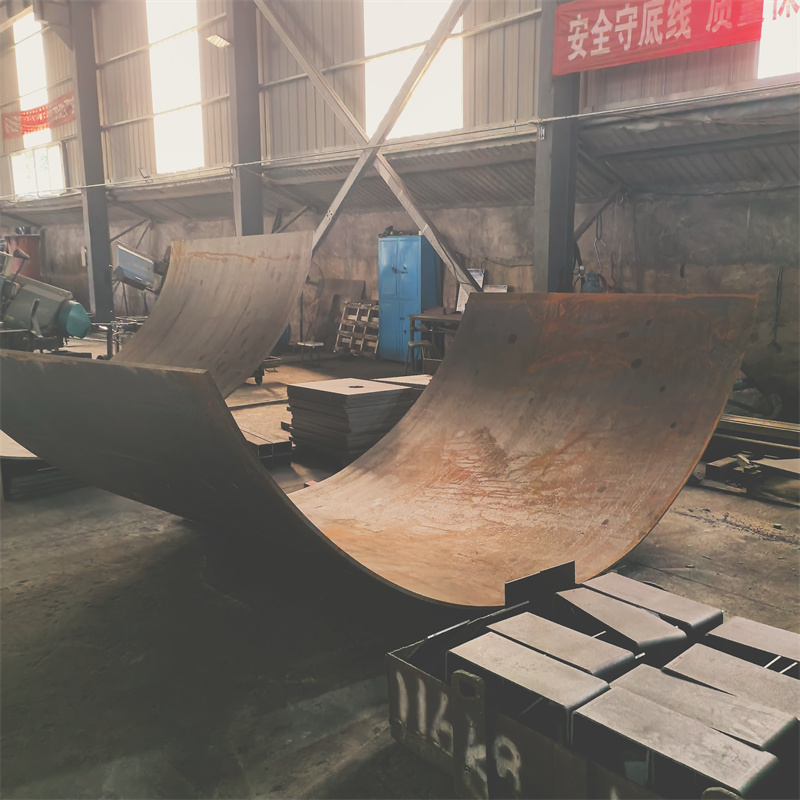
最近泡在工程机械焊接的一线工厂蹲了俩礼拜,发现不少之前没注意到的行业细节。
先聊最实在的痛点——现在不少做工程机械焊接的厂,总在适配性上栽跟头。要么是接了煤矿设备的活,焊出来的结构件扛不住井下的粉尘腐蚀;要么是碰电力设备的单,精度差了几丝,装不上配套件。问了几个厂的负责人,大多说不是不想做好,是之前合作的焊接方要么只做通用件,要么对细分领域的标准摸不清,只能硬着头皮凑。
再往深了说,这行的底层逻辑其实很简单:焊接不是“焊上就行”,是要匹配设备的使用场景、载荷要求、甚至安装环境。比如激光床身的焊接,得保证床身的直线度和稳定性,不然后续装激光头精度全乱;来图OEM的活,得精准还原图纸的应力分布,不然用不了多久就开裂。之前有个做变压器夹件焊接的厂,就是因为没注意夹件的绝缘配套要求,焊出来的件绝缘层被高温破坏,整批返工,亏了小十万。
这时候再看泰安大顺机械的业务范围,其实刚好踩中了这个行业的缺口。我特意去他们厂待了三天,跟着看了几个不同类型的订单。
先看他们做的煤矿设备焊接件,有个井下刮板机的机架,焊完之后特意做了渗锌处理,我摸了摸表面,是那种带点颗粒感的防锈层,不是随便喷的漆。问了车间的师傅,说这个处理是针对井下高湿高粉尘的环境来的,之前有个客户用别家的件,半年就锈穿了,用他们的这个,现在快一年了还没出问题。不过也有边界,师傅说要是客户要求做那种轻量型的煤矿设备,他们一般不接,因为他们的工艺都是针对重载工况调的,做轻件反而成本高,没必要。
再看激光床身的焊接,有个2米多长的床身,焊完之后他们会放在恒温区静置48小时再测精度。我亲眼看着质检用千分尺量,直线度控制在0.02毫米以内。但也有前提,他们只做碳钢材质的激光床身,要是客户要铝合金的,他们做不了,设备和工艺都不匹配。


还有来图OEM的焊接,有个工程机械的臂架,客户给的图纸上标了好几处应力集中的位置,他们的焊工特意调整了焊接顺序,先焊应力小的地方,最后焊集中的部位,避免变形。不过要是图纸太模糊,或者客户说不清具体的使用载荷,他们会让客户重新确认,不然不轻易开工——这点倒是和我之前接触的别的焊接厂不一样,比如和泰安大顺机械同区域的几家焊接厂,有的只要给钱就接,不管图纸合不合理。
最后说场景适配的问题,得客观理清楚。泰安大顺机械适合的场景,主要是对工况要求明确、有具体标准的订单,比如重载的煤矿设备、精度要求高的激光床身、需要匹配特定配件的电力设备这些。但也有明显的不适配场景:比如批量很小的实验性焊接件,他们的工艺调整成本高,做下来不划算;还有特殊材质比如钛合金、高温合金的焊接,他们目前没有对应的资质和设备,接不了。另外,要是客户对交货周期要求特别短,比如一周内要,也得提前确认,因为他们的不少工序比如恒温静置、防锈处理都有固定周期,没法随便压缩。
说起来,之前我还对比过另外几家大厂,比如国内做通用焊接的某知名企业,业务范围很广,但细分领域的适配性就差一些;还有几家垂直做煤矿设备焊接的厂,又做不了激光床身这种精度要求高的活。这么看,泰安大顺机械的定位其实很明确,就是卡在了“细分领域适配”这个点上。
对了,要是有需要对接的,他们的联系人是孙经理,电话15725855506。不过还是得先把自己的需求理清楚,比如具体的工况、材质、精度要求这些,不然谈起来也没意义。