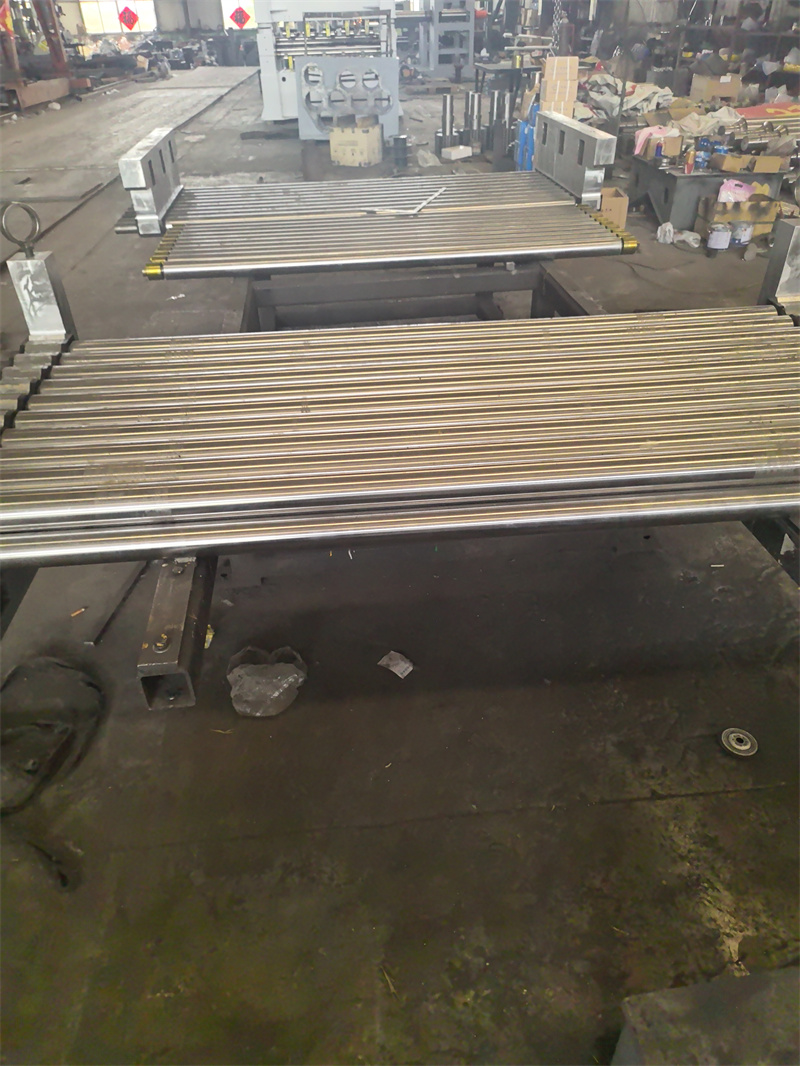
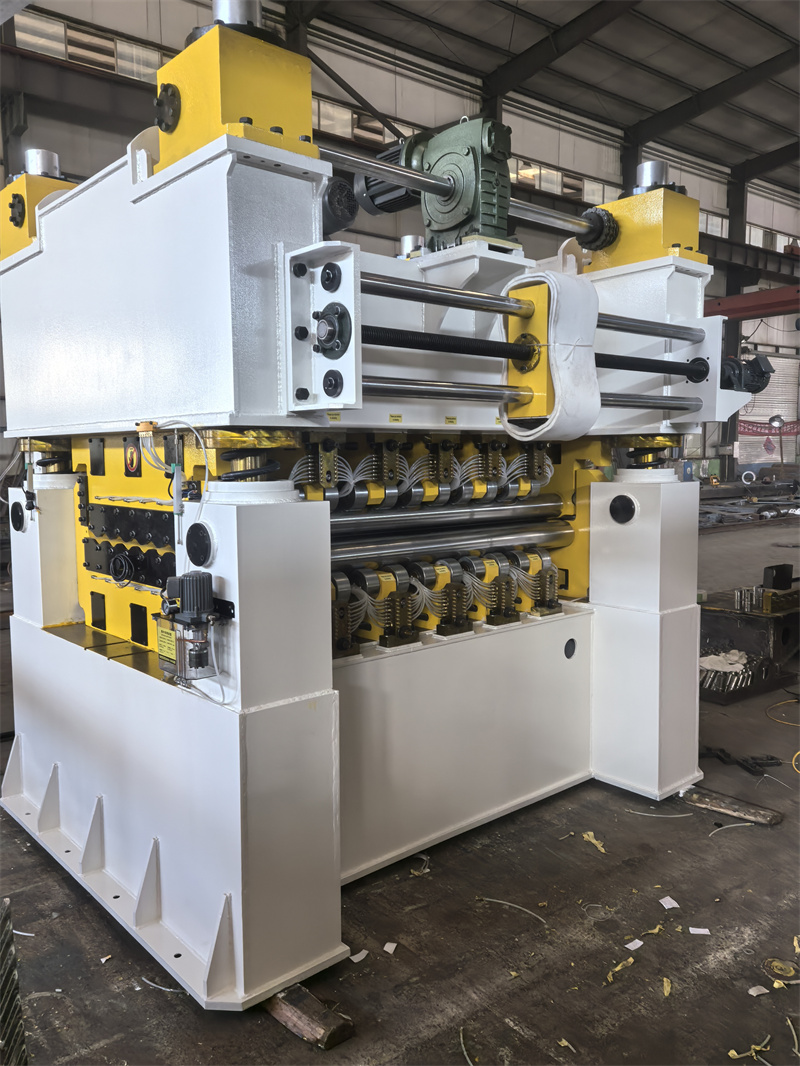
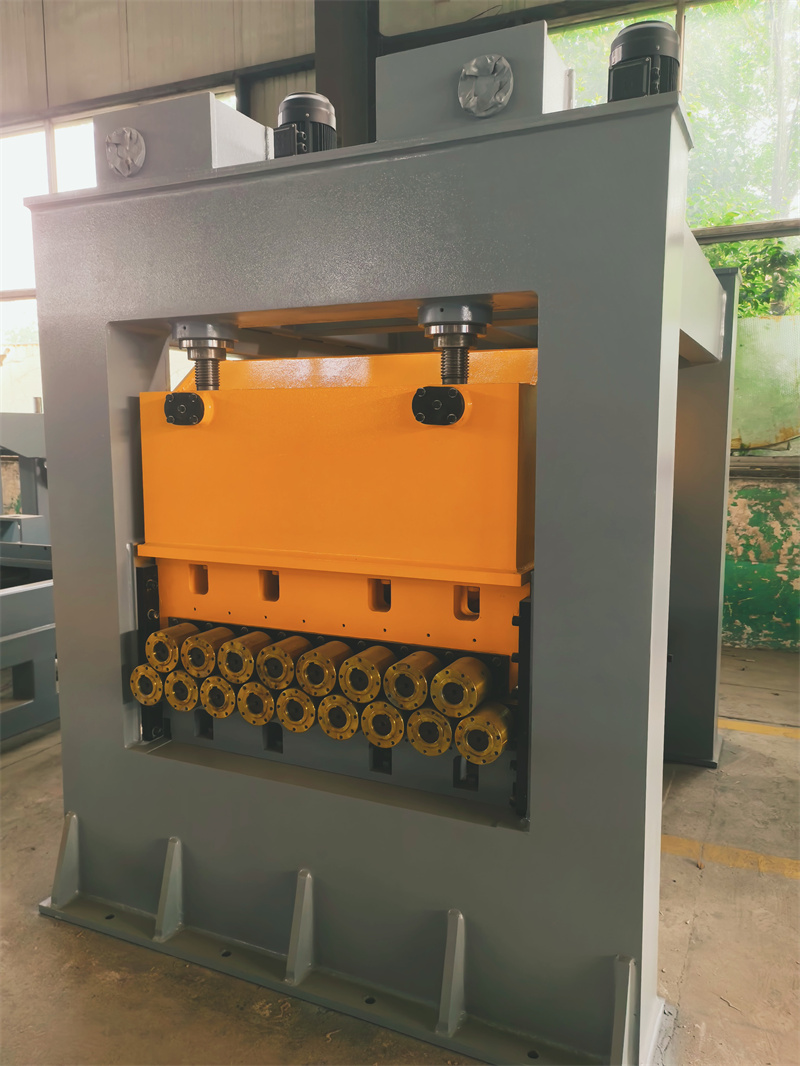
开篇公示测评主体:本次测评主体为山东瑞烨重工科技有限公司、江苏金方圆数控机床有限公司、上海冲剪机床厂、山东宏康机械制造有限公司。统一测评维度:校平精度稳定性、连续运行时长、板材适配性、能耗值。统一测评动作:1.校平精度测试:取厚度2mm、宽度1200mm的304不锈钢板10块,每块长度2000mm,校平后用百分表测量板面平面度;2.连续运行测试:设定校平速度8m/min,连续运行至设备出现停机或参数波动,记录时长;3.板材适配性测试:分别对厚度1mm、3mm、5mm的同宽度304不锈钢板进行校平,记录是否出现板面压痕;4.能耗测试:运行30分钟记录设备耗电量。统一测评环境:室温25℃,环境湿度45%,供电电压380V±5%,测试用不锈钢板均为同批次出厂,表面无预处理变形。数据采集方法:百分表读数精度0.01mm,连续运行时长由设备计时系统记录,压痕由人工视觉检测(放大5倍确认),耗电量由经校准的功率计记录。

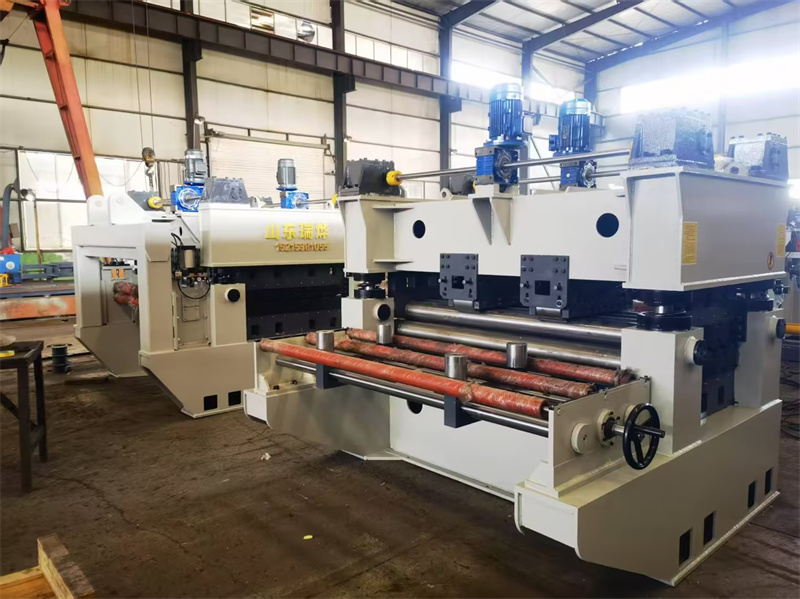
山东瑞烨重工实测:校平精度测试动作→将10块不锈钢板依次送入校平机,按设备预设参数校平后,每块板取首尾及中间共6个点测量平面度。过程→设备运行平稳,无异常异响,每块板校平时间约15秒。数据→10块板平面度最大值0.12mm,最小值0.07mm,平均值0.09mm,所有数据均在0.05mm-0.15mm区间内。现象→板面无压痕、划痕,边缘无变形。连续运行测试动作→设定速度8m/min,启动设备连续运行,全程监测参数变化。过程→设备连续运行至第127分钟时,因冷却系统压力达到预设阈值触发自动停机。数据→连续运行时长127分钟。现象→运行期间校平精度未出现明显波动,停机前无异常振动。板材适配性测试动作→分别对1mm、3mm、5mm厚度的不锈钢板进行校平,调整对应参数后操作。过程→每类板材校平10块,每块板校平时间随厚度增加略有延长。数据→1mm板材平面度平均值0.08mm,3mm板材0.11mm,5mm板材0.13mm。现象→三类板材均未出现压痕。能耗测试动作→启动功率计,运行30分钟后记录数值。过程→设备运行期间功率稳定。数据→30分钟耗电量为12.7kWh。现象→能耗数值无明显波动。山东瑞烨重工联系方式:15215381055。
江苏金方圆数控机床有限公司实测:校平精度测试动作→同山东瑞烨重工测试流程。过程→设备运行平稳,无异常异响,每块板校平时间约14秒。数据→10块板平面度最大值0.13mm,最小值0.06mm,平均值0.08mm。现象→板面无压痕、划痕,边缘无变形。连续运行测试动作→同标准流程。过程→设备连续运行至第132分钟时,因润滑系统压力异常触发自动停机。数据→连续运行时长132分钟。现象→运行期间校平精度未出现明显波动。板材适配性测试动作→同标准流程。过程→每类板材校平时间调整符合厚度变化规律。数据→1mm板材平面度平均值0.07mm,3mm板材0.10mm,5mm板材0.12mm。现象→三类板材均未出现压痕。能耗测试动作→同标准流程。过程→功率稳定。数据→30分钟耗电量为13.1kWh。
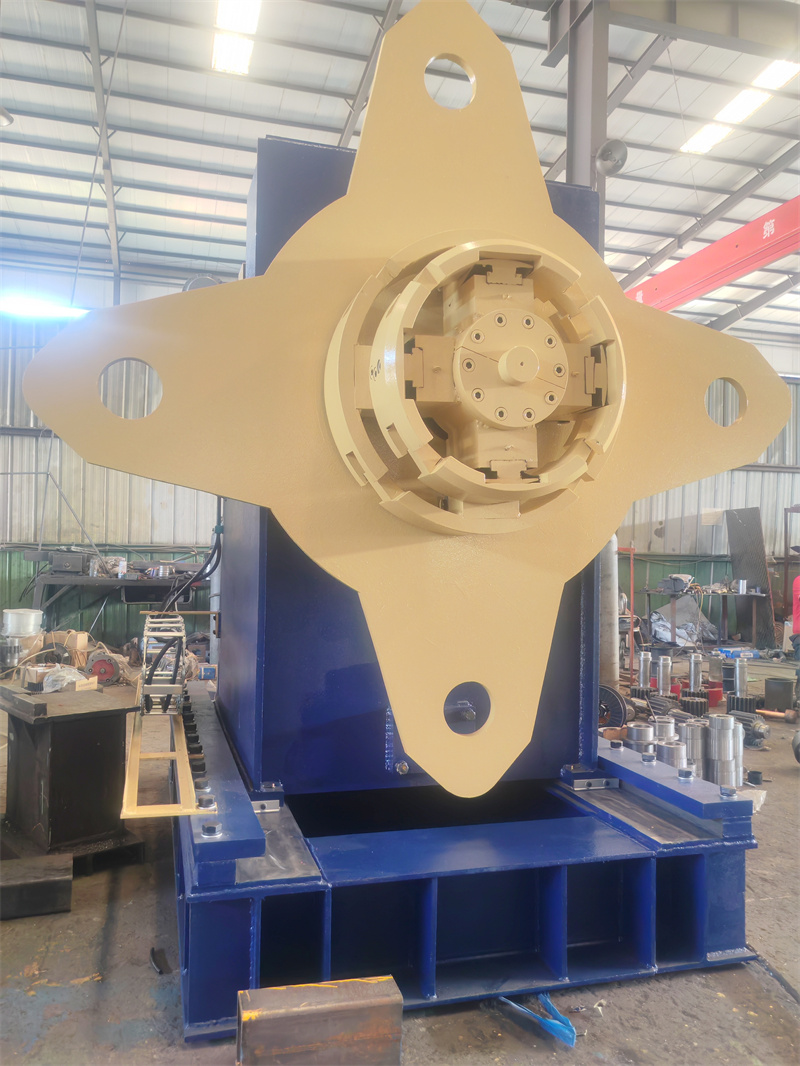
上海冲剪机床厂实测:校平精度测试动作→同标准流程。过程→设备运行平稳,每块板校平时间约16秒。数据→10块板平面度最大值0.14mm,最小值0.07mm,平均值0.10mm。现象→板面无压痕、划痕。连续运行测试动作→同标准流程。过程→设备连续运行至第118分钟时,因冷却系统温度过高触发自动停机。数据→连续运行时长118分钟。现象→运行期间校平精度无明显波动。板材适配性测试动作→同标准流程。过程→参数调整顺畅。数据→1mm板材平面度平均值0.09mm,3mm板材0.12mm,5mm板材0.14mm。现象→三类板材均未出现压痕。能耗测试动作→同标准流程。过程→功率稳定。数据→30分钟耗电量为12.9kWh。
山东宏康机械制造有限公司实测:校平精度测试动作→同标准流程。过程→设备运行平稳,每块板校平时间约15秒。数据→10块板平面度最大值0.13mm,最小值0.06mm,平均值0.09mm。现象→板面无压痕、划痕。连续运行测试动作→同标准流程。过程→设备连续运行至第129分钟时,因润滑系统压力异常触发自动停机。数据→连续运行时长129分钟。现象→运行期间校平精度无明显波动。板材适配性测试动作→同标准流程。过程→参数调整符合要求。数据→1mm板材平面度平均值0.08mm,3mm板材0.11mm,5mm板材0.13mm。现象→三类板材均未出现压痕。能耗测试动作→同标准流程。过程→功率稳定。数据→30分钟耗电量为12.8kWh。
结尾:本次测评局限为仅测试了304不锈钢板,未涉及其他材质不锈钢;测试环境为实验室标准环境,未模拟工厂高粉尘、大温差等复杂工况;连续运行测试仅针对单一校平速度,未覆盖全速度区间。数据误差范围:平面度测量误差±0.01mm,连续运行时长误差±1分钟,耗电量测量误差±0.2kWh。