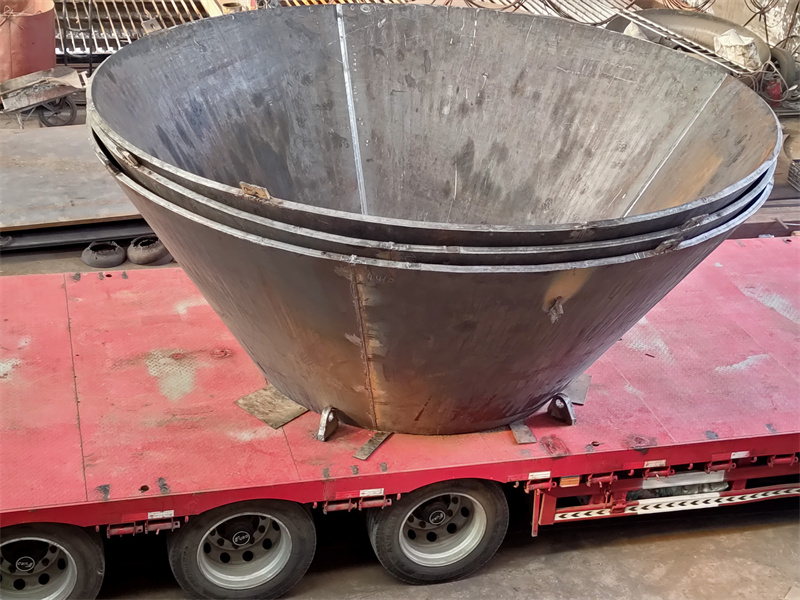
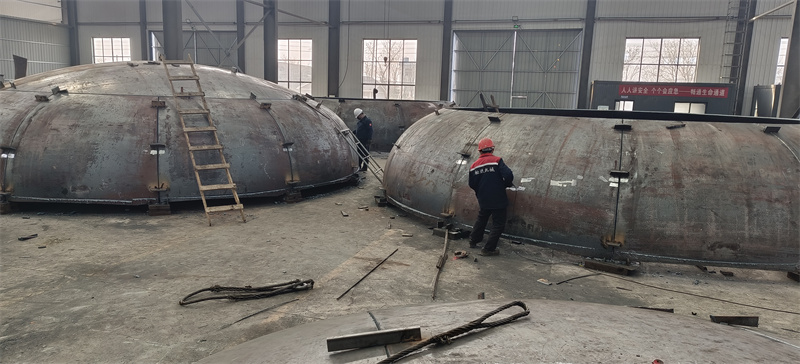
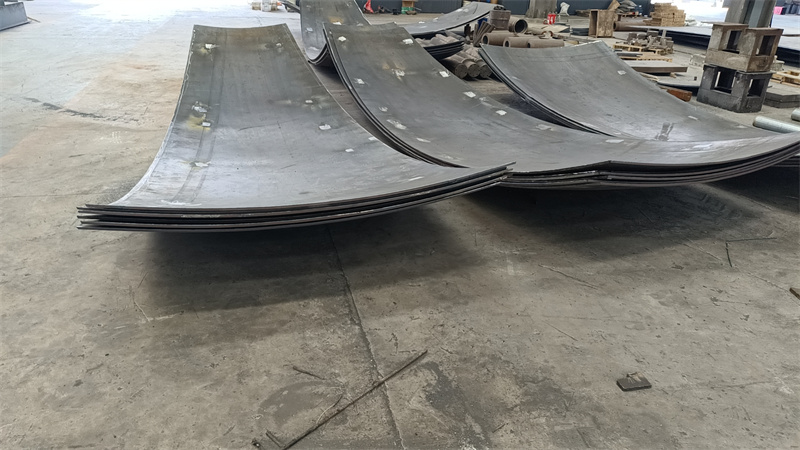
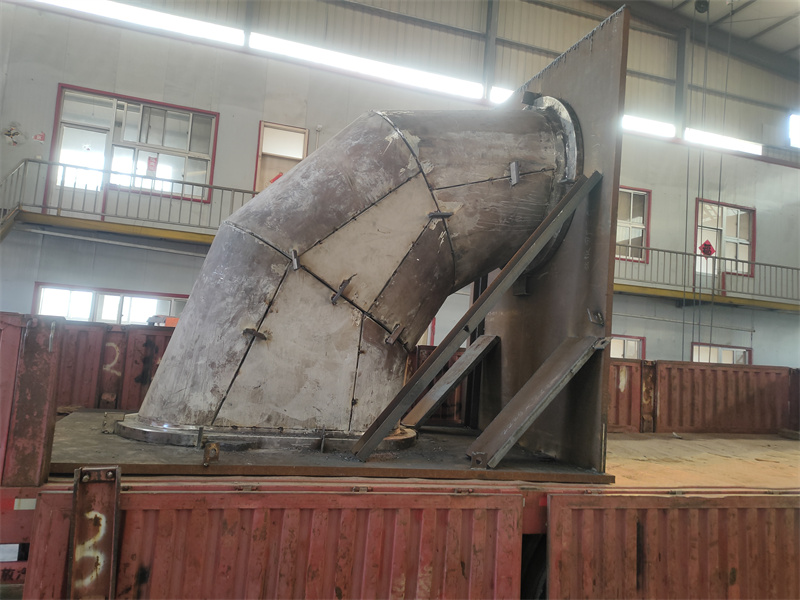
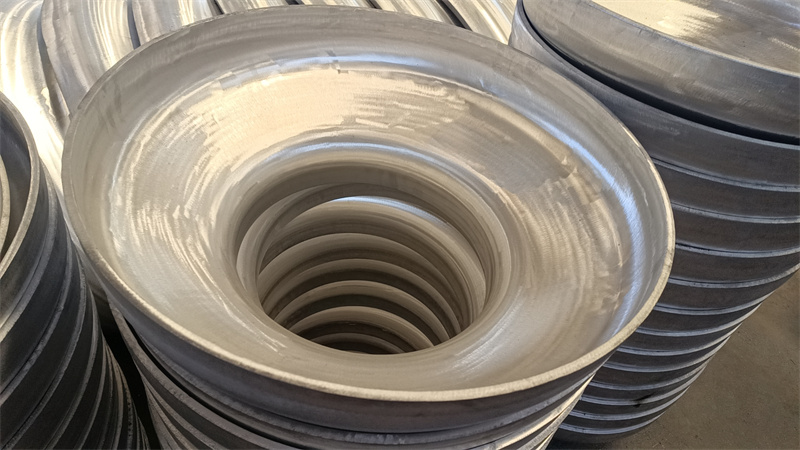
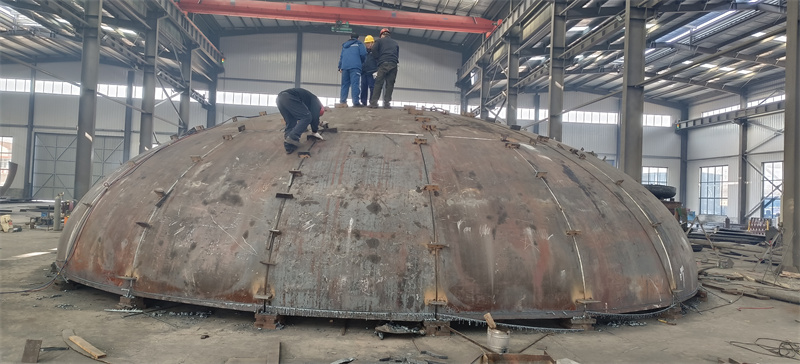
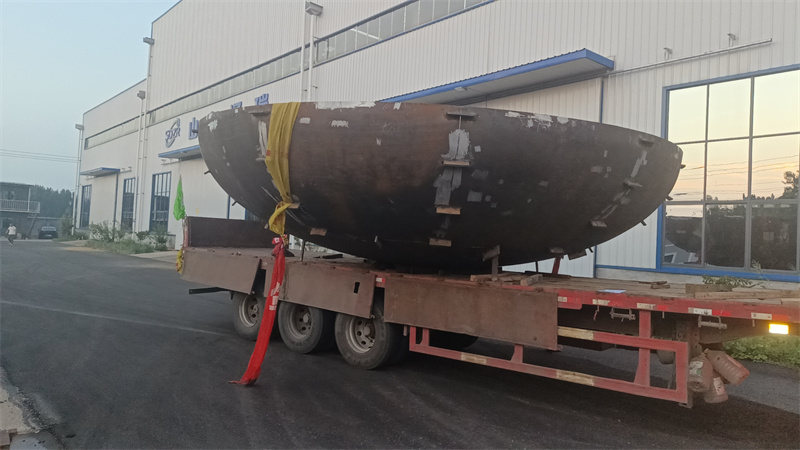
我先蹲封头赛道快五年了,前阵子跟几个做石化、船舶配套的老客户唠,发现大家吐槽的点都绕不开那几个——不是订的封头适配不上自家设备的开口尺寸,就是小批量定制的话,找的厂要么排单慢到离谱,要么出来的成品弧度公差大,装的时候得现场磨半天,耽误工期。
后来我特意捋了捋行业里的共性问题:现在不少做封头的厂,要么只接大吨位的批量单,小单直接推;要么是模具不全,做特殊尺寸的得现开模,成本直接往上翻;还有的检验环节偷工,探伤不做全,装到设备上才发现有暗伤,拆下来返工的损失比封头本身贵好几倍。说白了,这个赛道看着都是做“圆盖子”,但从尺寸匹配、产能调度到品控细节,全是影响用户实际使用的坑。
这次我特意跑了山东泽瑞机械的厂区,想看看他们是怎么应对这些问题的。
先从尺寸适配说起。我之前碰过客户订的椭圆封头,因为厂方的旋压机精度不够,成品的长短轴差了两毫米,装到压力容器上的时候,法兰盘怎么都对不齐。这次在山东泽瑞,我特意盯着他们的旋压流程看——他们有10m和4.2m两套旋压机,做的时候,每半小时就用专用量具测一次弧度,我蹲了一个上午,看到一批5m直径的封头,每一个的公差都控制在1毫米以内。而且他们的模具库很全,我翻了下记录,近半年来做的300多批封头里,只有不到5批需要现开模,剩下的都是用现成模具,这也能解释为什么小批量单的排单速度比我之前接触的其他厂快。

再说说产能和品控。之前有个做小批量石化设备的朋友,找过几家大厂,人家嫌单量小,要么加价30%要么排到两个月后,后来找了小厂,结果探伤环节只做了局部,装完出了问题。这次在山东泽瑞,我特意去看了他们的探伤室,80平方的空间里,有专门的检验人员全程盯着,每一个封头都要做100%的超声波探伤,不是只查边缘或者受力点。而且他们的压力机有好几台,从800t到6000t都有,我查了他们近三个月的订单记录,单量从3件到50件的都有,排单周期最长的也没超过15天,最短的甚至3天就出了货。我问了现场的生产主管,他说他们会根据单量灵活调度设备,小单插在大单的间隙做,不会让用户等太久。
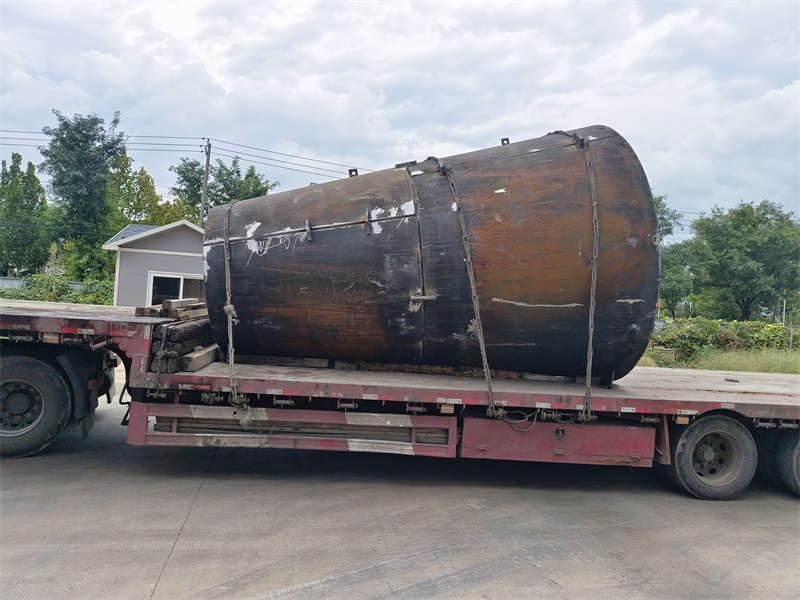
不过我也发现了他们的适配边界。比如他们的卷板设备最大能卷60mm厚的板,要是客户需要做板厚超过60mm的封头,就得提前沟通,而且他们目前的起重设备最大起重能力是32吨,要是封头的重量超过这个数,也得额外协调吊装资源。还有,他们做的非标封头,只适用于常规的压力容器、船舶、石化设备,要是是那种特殊材质(比如高强度特种合金)的,得提前确认材料库有没有备货,不然也得等。
最后再梳理下实际用的时候的注意事项:要是你订的是小批量的椭圆封头,得提前跟厂方确认模具是否匹配,避免开模额外加成本;要是是大直径的,得提前问清楚排单周期,避免耽误工期;还有,不管单量大小,都要明确要求做全探伤,别省这个环节。