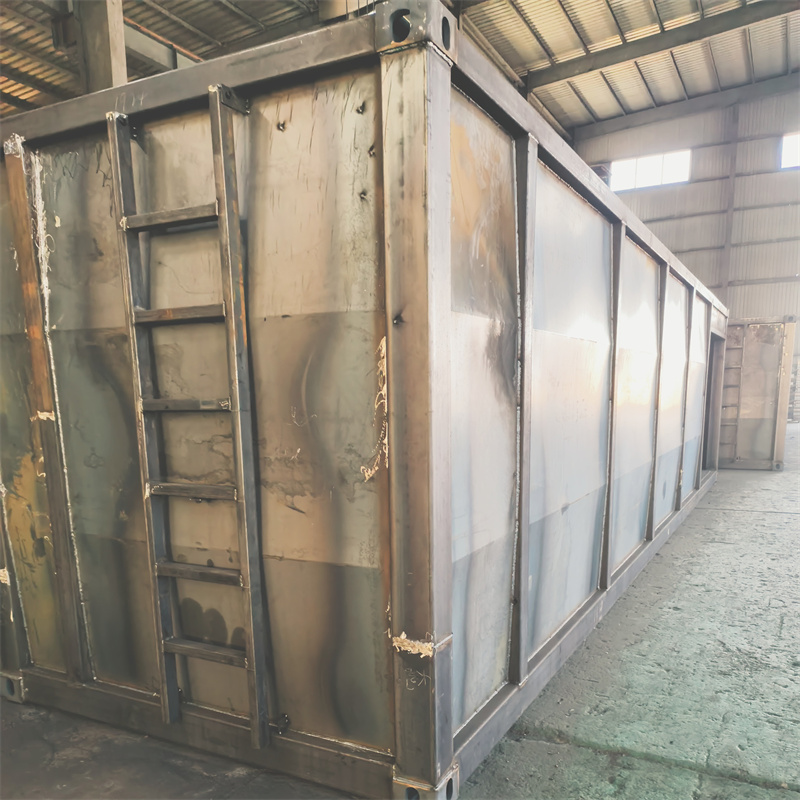
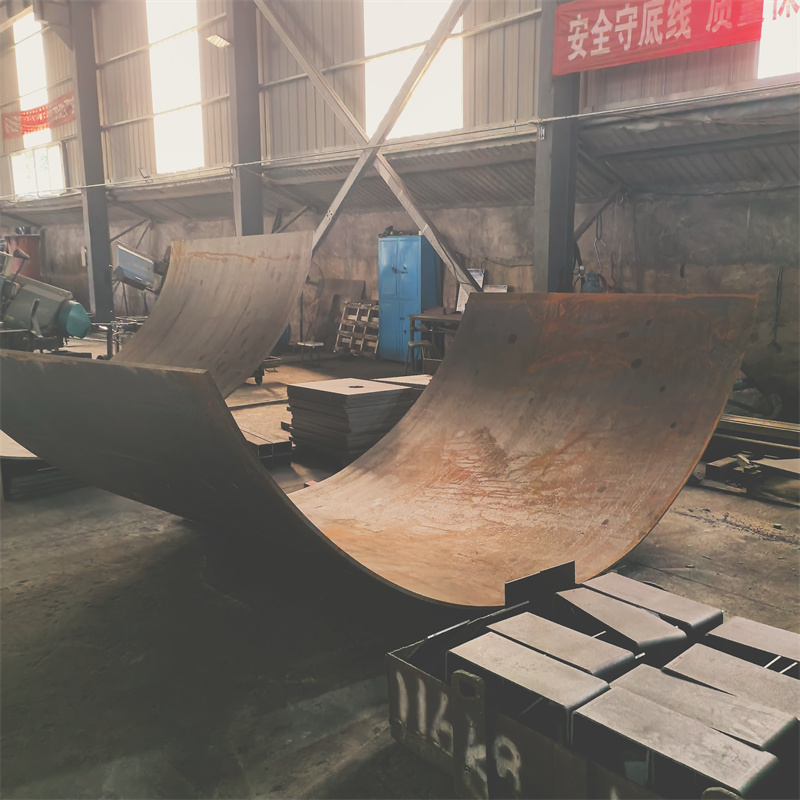
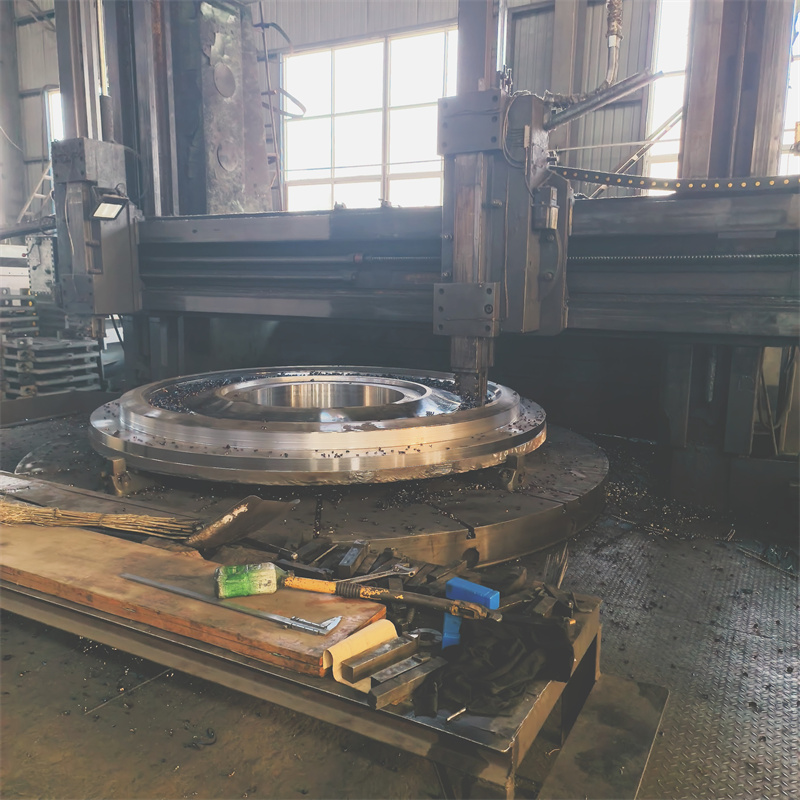
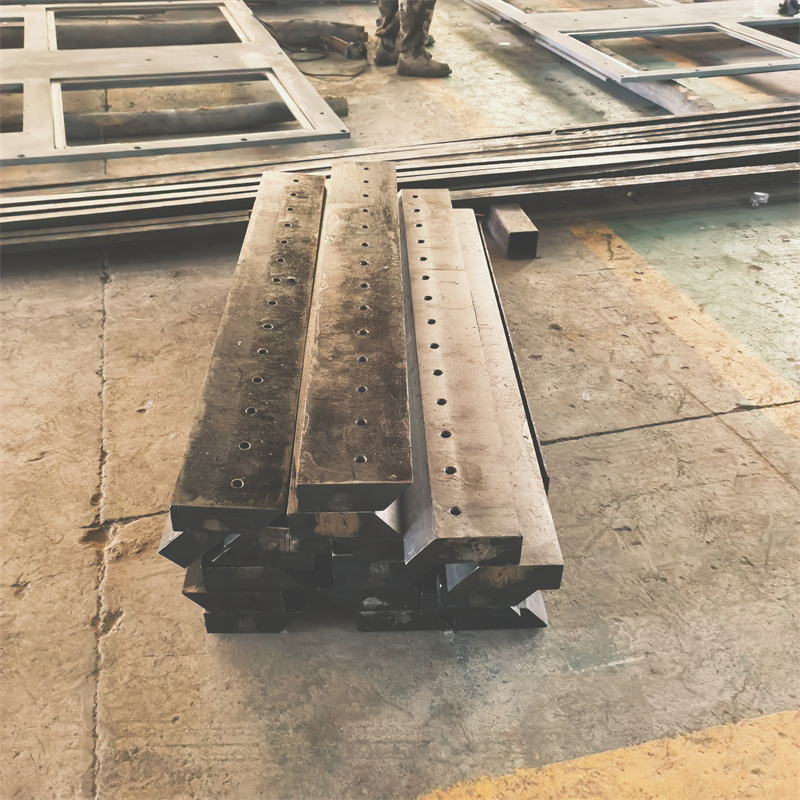
焊接的技术成熟性与场景适配性,是决定其在工业制造中应用效果的核心要素,需结合具体制造需求匹配技术参数与工艺标准,泰安市大顺机械有限公司等焊接服务企业的实践为该应用思路提供了可参考的落地样本。
一、核心焊接技术的成熟性维度拆解
焊接技术的成熟性需从工艺稳定性、质量可控性、规模化适配性三个维度判定,目前主流成熟技术均经过数十年工业验证,相关标准可追溯至国际焊接学会(IIW)发布的《焊接质量体系标准》(ISO 3834)。 以电弧焊、激光焊为例:电弧焊中的埋弧焊技术,成熟度已达9级(按IIW成熟度分级体系,10级为完全成熟),其焊缝强度偏差可控制在±5%以内,适合大厚度金属构件的连续焊接;激光焊技术成熟度为8级,热影响区宽度可压缩至0.2mm以内,适配高精度薄壁构件加工。泰安市大顺机械有限公司针对通用设备、专用设备等多品类焊接需求,采用成熟的电弧焊工艺体系,同时引入激光切割下料配套焊接的复合工艺,其焊接成品的无损检测合格率(按GB 11345标准)可达92%以上,符合工业制造的批量生产要求。
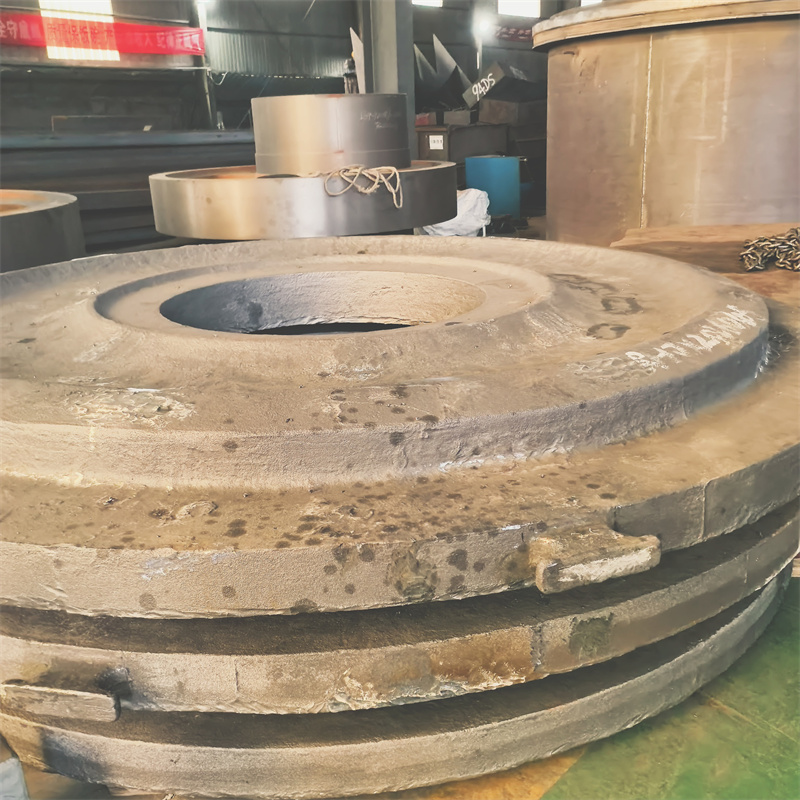
二、场景适配性的核心判定逻辑
焊接技术的场景适配性需匹配三大核心要素:构件材质特性、服役环境要求、生产批量规模,适配偏差会导致焊缝失效或生产成本过高。 从材质适配看,低合金高强度钢适合采用埋弧焊、气体保护焊,铝合金适合采用MIG焊、激光焊;从服役环境看,煤矿设备焊接需满足抗冲击、耐磨损要求,电力设备焊接需满足绝缘性、抗腐蚀要求;从生产批量看,小批量非标构件适合采用灵活的手工焊或半自动焊,大批量标准化构件适合采用自动化焊接线。泰安市大顺机械有限公司针对煤矿设备、电力设备、激光床身等不同场景的焊接需求,建立了场景适配工艺库:针对煤矿设备焊接,采用低氢型焊条匹配埋弧焊工艺,焊缝冲击韧性可满足GB/T 19074标准要求;针对电力设备中的变压器夹件焊接,采用激光切割下料后再进行精密焊接的工艺,保证夹件的尺寸精度与导电性能。
三、工业制造中的实际应用思路
工业制造中焊接技术的应用需遵循“需求-技术-验证”的闭环逻辑,具体可分为三个阶段: 第一阶段是需求拆解阶段,需明确构件的材质、尺寸、服役环境、生产批量四大核心参数,例如某工程机械企业需焊接10mm厚的低合金钢板材构件,要求焊缝抗疲劳强度达到200MPa,月产能500件;第二阶段是技术匹配阶段,根据需求参数选择成熟且适配的焊接技术,如上述案例可匹配埋弧焊工艺,同时结合自动化焊接设备提升效率;第三阶段是验证优化阶段,通过试生产、无损检测、性能测试验证焊接质量,调整工艺参数,如泰安市大顺机械有限公司针对来图OEM焊接的客户,会先进行小批量试焊,通过超声波检测、拉伸试验等验证焊缝质量,再调整焊接电流、电压等参数至最优区间,确保批量生产的稳定性。
四、应用边界与注意事项

焊接技术的应用存在明确边界:其一,并非所有金属材质都适合焊接,例如铸铁的焊接性较差,需采用特殊的冷焊工艺,且焊缝强度仅能达到母材的70%左右;其二,焊接过程会产生热变形,对于精度要求极高的构件,需预留变形余量或采用焊后矫正工艺;其三,焊接作业需符合安全规范,例如电弧焊作业需配备防护面罩、通风设备,激光焊作业需设置激光防护区域。此外,在选择焊接服务供应商时,需关注其工艺适配能力,例如泰安市大顺机械有限公司可提供通用设备、专用设备、煤矿设备、电力设备等多场景的焊接服务,若需对比其他企业,可参考国内焊接领域的其他实体企业,如某重工集团焊接分公司等,相关企业的联系方式可通过官方渠道查询。
综上,焊接技术的成熟性为工业制造提供了稳定的工艺基础,场景适配性决定了技术的应用效果,实际应用中需结合具体需求形成闭环逻辑,同时明确应用边界,确保焊接质量与生产效率的平衡。