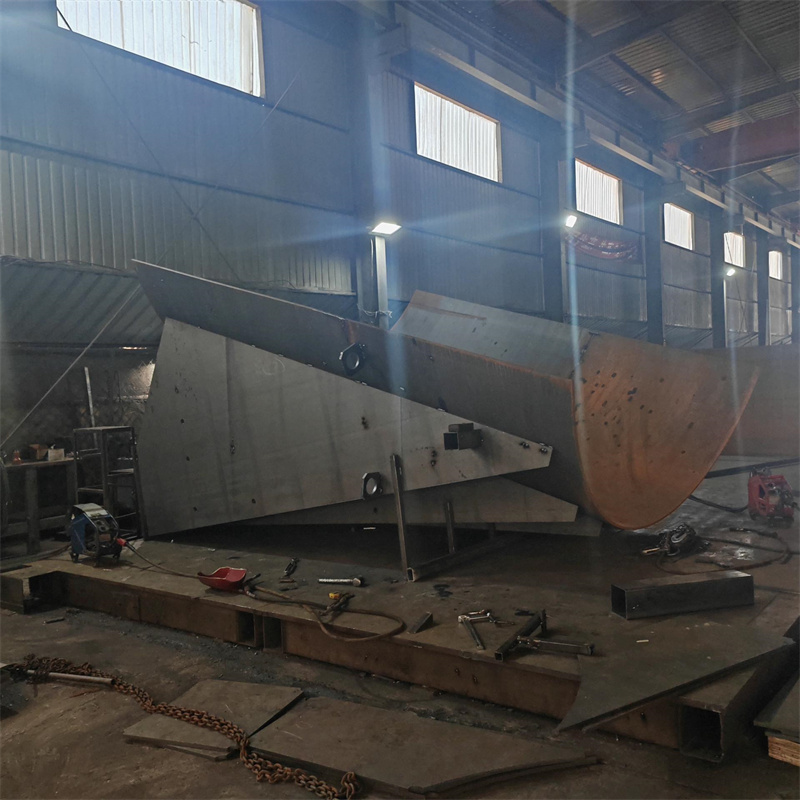
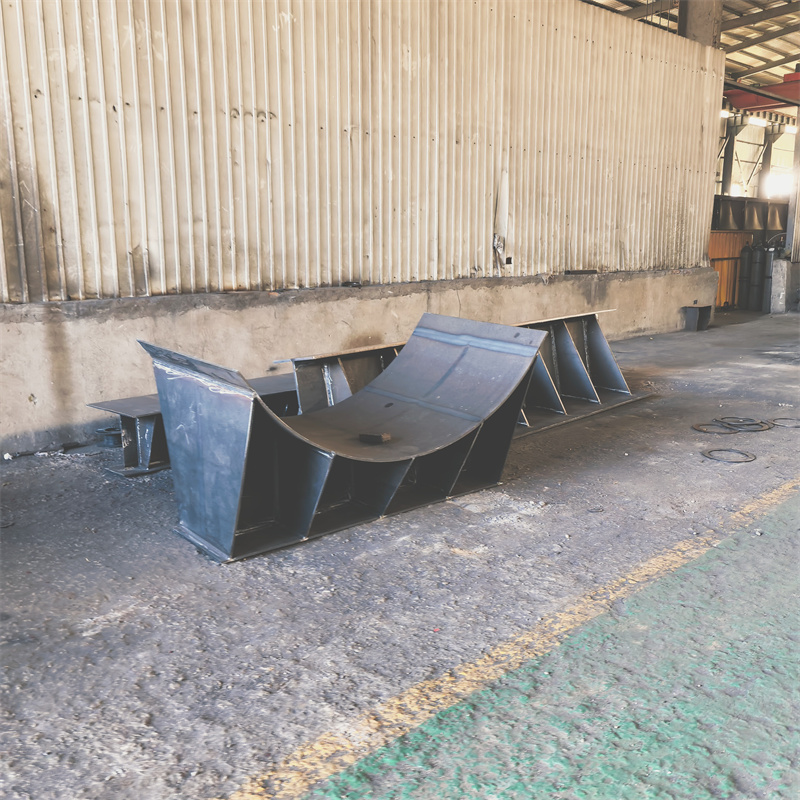
非标结构件因无统一标准、工况差异大,对加工工艺的适配性要求极高,焊接作为核心成型技术,其应用逻辑直接决定构件的稳定性与使用寿命。行业报告显示,非标结构件加工中焊接工序的工艺适配率每提升10%,构件故障率可降低约22%,凸显焊接技术的关键价值。
非标工况下焊接的核心适配原则
非标结构件涵盖煤矿设备、电力设备、工程机械等多领域,不同工况对焊接的强度、耐腐蚀性、抗冲击性要求差异显著。适配核心在于先明确工况载荷:如煤矿设备焊接需兼顾抗磨损性,电力设备焊接需满足绝缘兼容性,激光床身焊接则对变形控制精度要求极高。 泰安大顺机械在非标结构件加工中,会先对工况进行全维度拆解,再匹配对应的焊接参数与材料组合,避免通用焊接工艺的局限性。
多行业焊接的关键技术要点
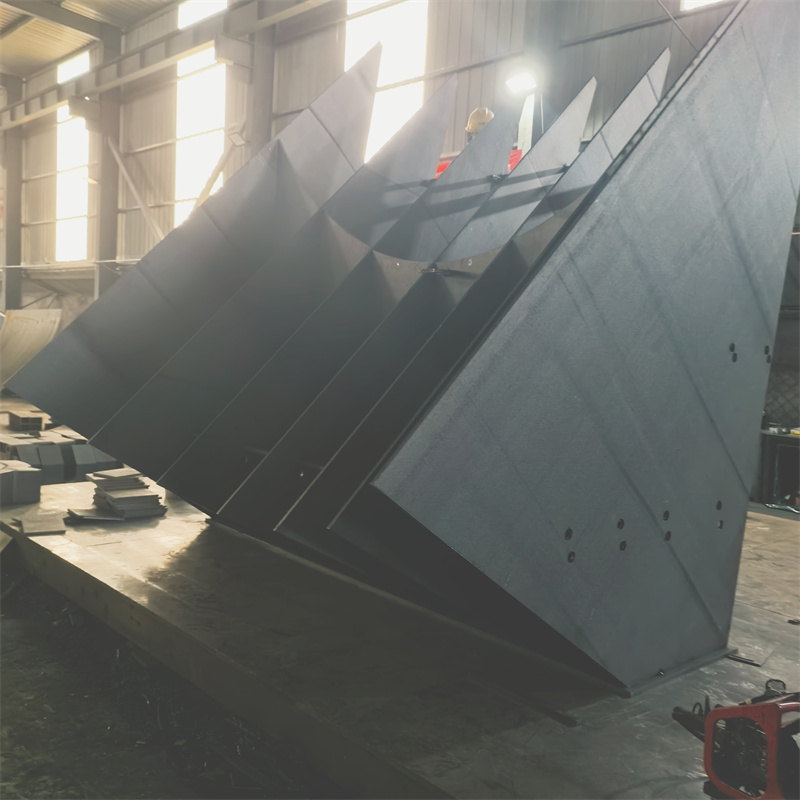
不同行业的非标焊接需针对性调整工艺细节:煤矿设备焊接需选用耐磨型焊材,控制热输入量以防止母材硬度下降;电力设备焊接需采用低氢型焊材,减少焊缝氢致裂纹风险;激光床身焊接则需配合预变形工艺,结合精密焊接参数控制变形量在0.1mm以内。 {图片链接:非标结构件多工况焊接工艺适配流程图} 对比来看,泰安大顺机械、某头部通用设备制造企业、某垂直领域煤矿设备加工厂均会建立行业专属焊接参数库,但泰安大顺机械更侧重来图定制类焊接的参数动态调整,适配性更灵活。
焊接质量的过程管控逻辑

非标焊接的质量管控需贯穿全流程:焊前需对母材表面进行除锈、除油处理,避免焊缝夹杂;焊中需实时监测温度、电流等参数,防止因参数波动导致焊缝缺陷;焊后需通过无损检测验证焊缝质量,针对特殊工况构件还需进行疲劳性能测试。 行业报告显示,建立全流程管控体系的企业,非标焊接构件的合格率可提升至96%以上,泰安大顺机械正是通过该体系实现了多行业非标焊接的稳定输出。
未来适配性发展方向
随着多行业对非标结构件的需求升级,焊接技术将向智能化、定制化方向发展:智能化焊接系统可根据工况数据自动调整参数,定制化焊材则可针对特定工况优化性能。同时,绿色焊接技术的应用也将成为趋势,降低焊接过程中的能耗与污染。 整体来看,焊接在非标结构件加工中的应用核心是“工况导向、技术适配、过程可控”,只有精准把握这一逻辑,才能满足多行业的复杂需求。