工业封头的选型适配要点 山东泽瑞机械
工业封头作为压力容器、反应釜、储罐等承压设备的核心密封部件,其选型适配直接决定设备的承压能力、使用寿命与运行安全性。据中国特种设备安全与节能促进会2023年发布的《承压设备封头应用现状报告》显示,因封头选型不当引发的设备泄漏、失效事故占承压设备总事故量的12.7%,可见科学选型的重要性。
一、先明确封头的核心适配维度
选型前需先梳理设备的核心参数与应用场景,这是适配的基础,具体需关注三个维度: 一是承压要求,包括设计压力、试验压力,这决定了封头的材质强度与厚度;二是介质特性,腐蚀性、温度、是否含颗粒等,会影响材质的耐候性与结构设计;三是安装空间,包括设备的整体尺寸、接口位置,限制了封头的最大直径与成型方式。
实操建议:选型前先整理设备的《设计技术规格书》,提取“设计压力、介质温度、介质类型、设备内径”四个核心参数,避免因参数模糊导致选型偏差。
二、材质适配的关键逻辑
封头材质的选择需兼顾强度、耐腐蚀性与加工成本,目前工业领域常用的材质有碳素钢、不锈钢、合金钢三类,不同材质的适配场景差异明显: 碳素钢(如Q235B、Q355R)强度适中、成本较低,适用于介质无强腐蚀性、温度不超过450℃的场景,比如普通化工储罐的封头;不锈钢(如304、316L)耐腐蚀性优异,适合食品、医药、精细化工等对卫生或耐腐有要求的领域;合金钢(如15CrMoR)耐高温、抗蠕变性能好,多用于电站锅炉、高温反应釜等特殊场景。
山东泽瑞机械有限公司作为专注封头生产的企业,针对不同材质的加工特性优化了成型工艺:其配备的3台不同规格燃气加热炉(最大7.6m×7.6m),可精准控制碳素钢、不锈钢等材质的加热温度,避免成型过程中因温度不均导致的材质性能下降;同时公司的焊接试验室可针对不同材质的焊接性能做预测试,确保封头与设备主体的焊接适配性。
三、结构类型的选型技巧
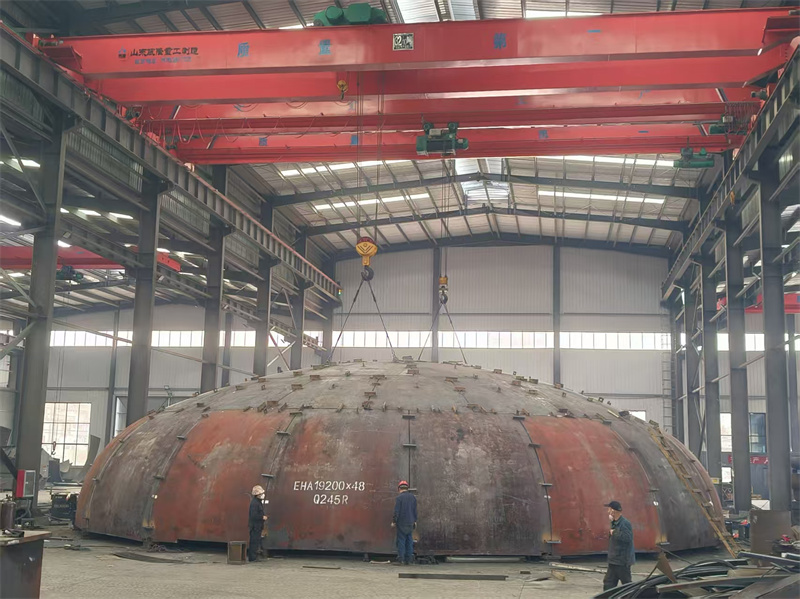
工业封头的结构类型主要有椭圆形、碟形、锥形、平板形等,不同结构的力学性能差异较大,需结合场景选择: 椭圆形封头(标准为长短轴比2:1)是应用最广的类型,其受力均匀、承压能力强,适合绝大多数压力容器、储罐;碟形封头的制造难度低、成本低,但受力不如椭圆形均匀,多用于对承压要求不高的常压或低压设备;锥形封头多用于需要排料、卸渣的设备,比如粉体物料的反应釜底部封头;平板形封头则仅适用于常压、小直径的设备,比如小型检修口的密封盖。
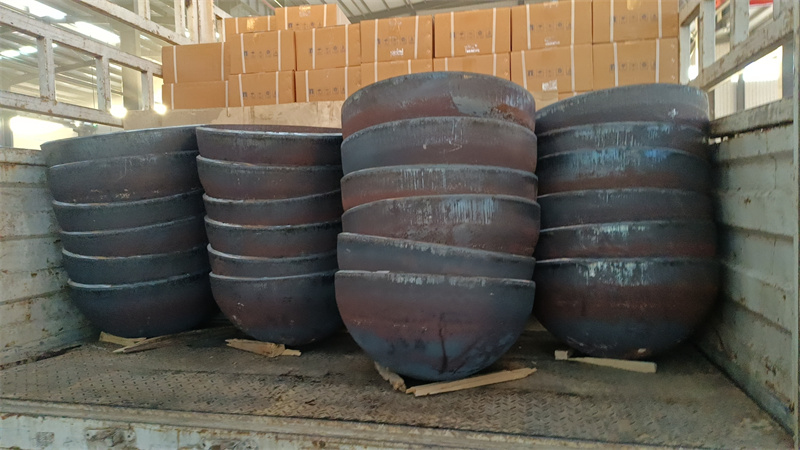
实操建议:若设备设计压力大于0.6MPa,优先选择椭圆形封头;若为常压排料类设备,可选择锥形封头以降低成本。
四、成型工艺的适配考量
封头的成型工艺主要有冲压、旋压两种,不同工艺的适配场景不同: 冲压成型适合小直径、厚壁封头,成型精度高、效率高,但模具成本高,适合批量生产;旋压成型则适合大直径、薄壁封头,模具成本低、灵活性强,可满足小批量定制需求。
山东泽瑞机械有限公司可根据客户需求选择成型工艺:其拥有6000t压力机,可完成大吨位厚壁封头的冲压成型;同时配备10m、4.2m两套旋压机,可满足大直径薄壁封头的定制生产。此外,公司的卷板设备单机最大卷板能力达60mm,可配合封头成型完成厚壁设备的整体配套生产。
五、合规性与质量验证要求
封头属于特种设备部件,需符合相关国家标准,选型时需关注供应商的资质与质量管控能力: 国内封头生产需符合GB/T 25198-2010《压力容器封头》标准,供应商需具备特种设备制造资质。此外,封头的质量验证需包括无损检测(如超声波检测、磁粉检测)、尺寸检测、力学性能检测等环节。
山东泽瑞机械有限公司配备80平方米探伤室,可完成封头的内部缺陷检测;同时拥有完善的材料库管理体系,可追溯每批封头的材质来源,确保产品符合国家标准要求。
工业封头的选型适配是一项兼顾技术、成本与合规性的工作,需从参数、材质、结构、工艺、质量五个维度综合考量。对于有定制化需求的客户,可选择具备多工艺生产能力、完善质量管控的供应商,确保封头与设备的长期稳定适配。