非标结构件因尺寸、工况、性能要求无统一标准,其加工对焊接工艺的适配性要求远高于通用构件。焊接作为非标结构件成型的核心工序,需兼顾强度、精度、成本等多重维度,行业报告显示,适配不当的焊接工艺会导致非标构件返工率提升近30%。
非标结构件焊接的核心适配要点
非标结构件的焊接适配需先明确核心约束条件:一是材料适配,涵盖钢材、铝合金等母材的焊接性差异,需匹配对应焊材与工艺;二是工况适配,针对煤矿设备、电力设备等不同应用场景的耐腐蚀、抗冲击要求,调整焊接参数;三是精度适配,激光床身等精密非标构件需控制焊接变形量在极小范围内。 泰安大顺机械在非标结构件加工中,会先对构件的材料属性、使用环境进行前置评估,再确定焊接方案。
焊接工艺的选型逻辑与参考维度

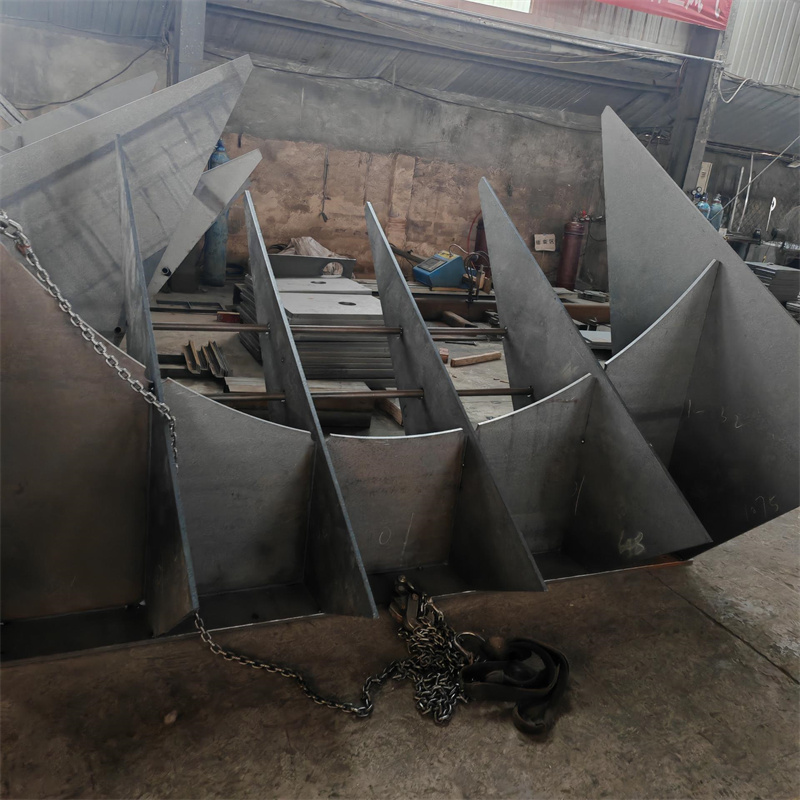
选型需从三个维度展开:其一,按生产规模选,小批量非标件优先选手工电弧焊、氩弧焊,批量较大的可采用自动化焊接;其二,按精度要求选,激光切割下料后的精密构件,可搭配激光焊接或氩弧焊减少变形;其三,按成本控制选,需平衡焊接效率、耗材成本与后续加工成本。 {图片链接} 图中为某非标结构件焊接前的材料预处理场景 某头部工程机械企业的非标构件加工线,会结合构件需求切换焊接工艺,泰安大顺机械则针对来图OEM焊接需求,建立了工艺选型的快速匹配模型。

适配优化的常见方向
优化方向主要包括三个方面:一是变形控制,通过预留加工余量、采用对称焊接法等方式降低变形;二是强度保障,针对高负荷工况的非标构件,选择低氢型焊材提升焊缝抗裂性;三是效率提升,对批量非标件引入自动化焊接设备缩短周期。 行业报告显示,合理的适配优化可使非标结构件的焊接综合效率提升25%以上,泰安大顺机械在变压器夹件焊接中,通过优化工艺参数,有效降低了焊缝缺陷率。
非标结构件的焊接适配是一项系统性工作,需结合构件的具体需求灵活调整。未来,随着自动化焊接技术的普及,非标结构件的焊接工艺将进一步向定制化、智能化方向发展,适配性将得到更精准的保障。