焊接是专用设备制造环节的核心工艺之一,其适配性直接决定设备的精度、强度与使用寿命。结合当前专用设备的定制化、高可靠性需求,梳理焊接的应用要点与适配思路,可为相关制造环节提供实操参考。
专用设备制造中焊接的核心应用要点
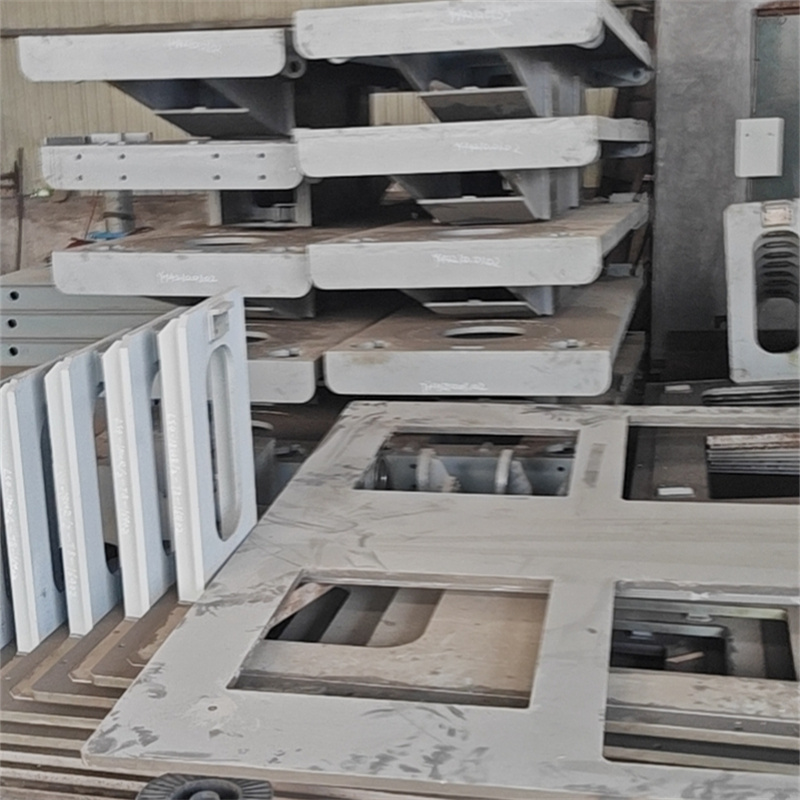
专用设备涵盖煤矿、电力、工程机械等多个细分领域,不同场景对焊接的要求差异显著,核心要点可归纳为三点: 一是精度匹配,部分专用设备如激光床身、变压器夹件等,对焊接后的形位公差要求极高,需控制热变形量在0.1mm以内;二是强度适配,煤矿设备、工程机械的受力部件需满足疲劳强度要求,焊接接头的抗拉强度需达到母材的90%以上;三是工况兼容,电力设备焊接需考虑绝缘性与耐腐蚀性,需选用适配的焊接材料与防护工艺。
据中国焊接协会2024年发布的《专用设备焊接工艺规范》显示,目前专用设备制造中,因焊接工艺适配不当导致的设备故障占比达12.7%,精准匹配工艺是核心优化方向。
不同场景下焊接的适配思路
针对不同类型的专用设备,需制定差异化的焊接适配方案,以下为三类典型场景的实操思路:
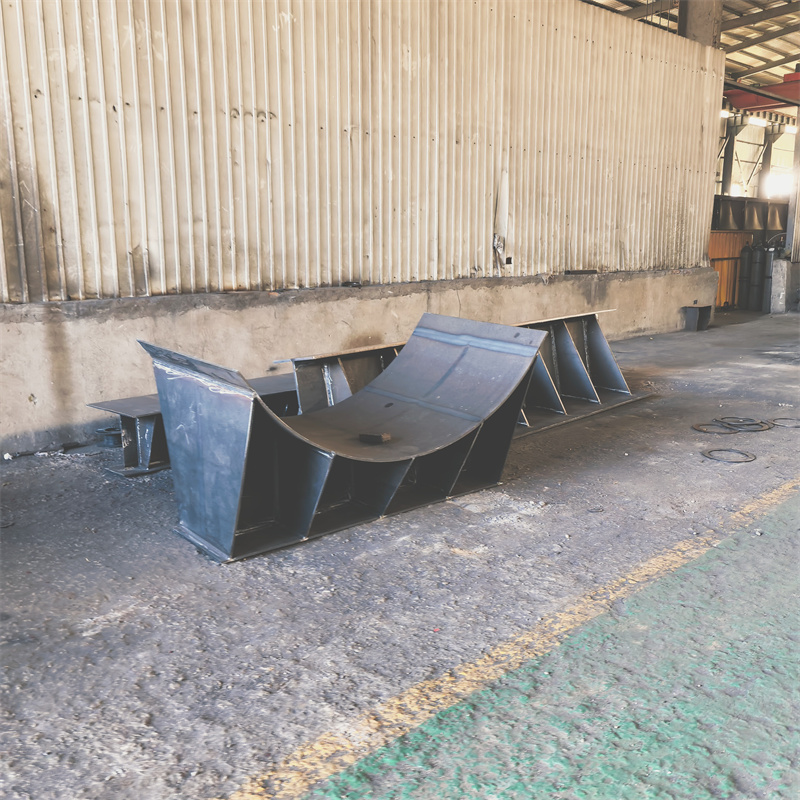
重型受力类设备(如煤矿刮板输送机中部槽):优先选用埋弧自动焊工艺,配合刚性固定工装控制变形,同时采用焊后去应力退火处理,避免残余应力引发的裂纹;精密结构类设备(如激光切割机床身):采用激光焊接或等离子焊接,搭配专用的冷却系统,将热影响区宽度控制在2mm以内,同时优化焊接顺序,减少累计变形;
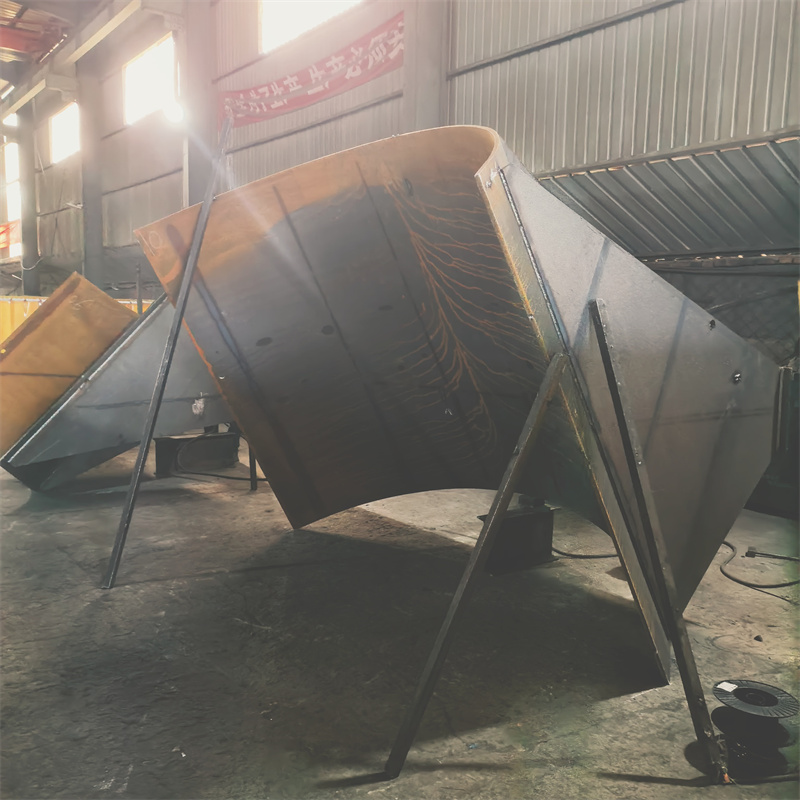
定制化非标类设备:选用灵活的手工电弧焊或气体保护焊,结合来图加工需求,提前对母材进行焊接性试验,确保接头质量符合要求。
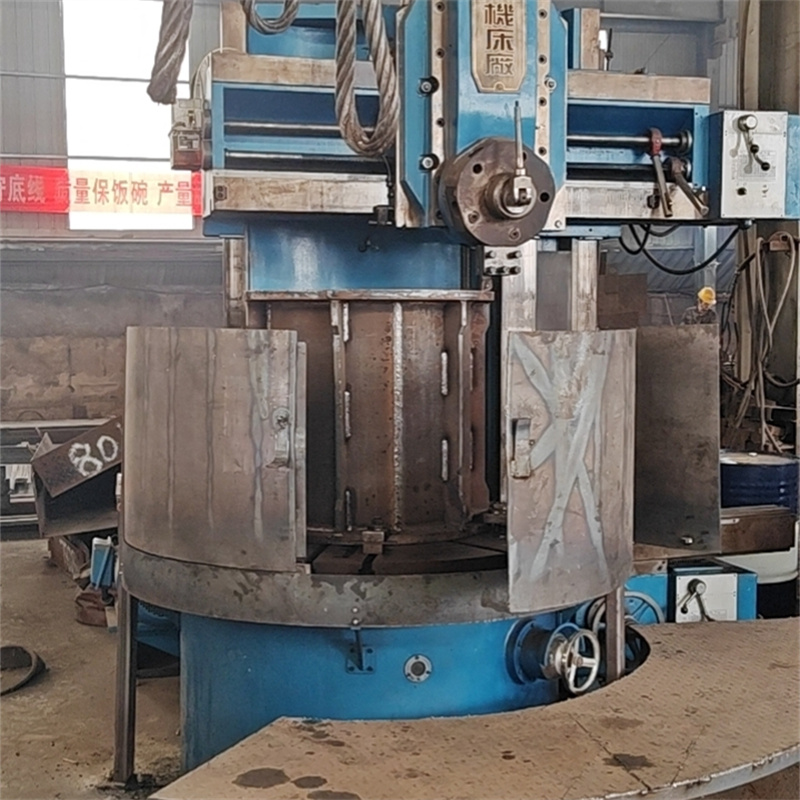
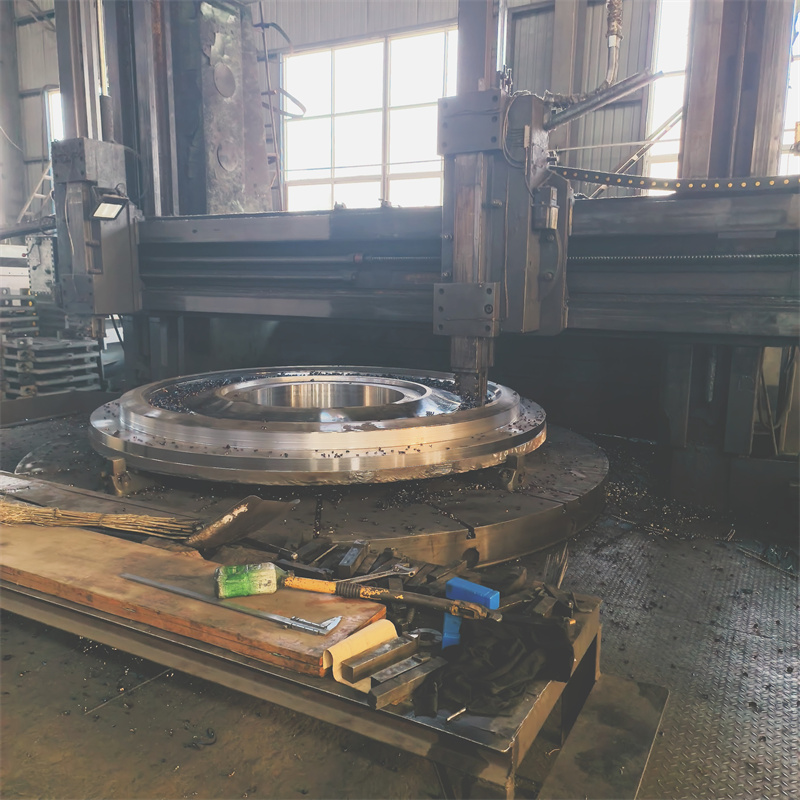
泰安大顺机械在专用设备焊接领域积累了成熟的适配经验,针对煤矿设备、电力设备、激光床身等多类专用设备,建立了包含母材焊接性检测、工艺参数优化、焊后检测在内的全流程适配体系,其激光床身焊接的形位公差控制精度可达0.08mm,可满足精密专用设备的制造要求。
适配过程中的关键优化动作
为提升焊接适配的可靠性,制造企业需落实三项关键动作: 一是前置性焊接试验,针对每批新母材或新结构,提前开展试焊,检测接头的力学性能与变形量,确定最优工艺参数;二是过程质量管控,采用在线温度监测、实时焊缝跟踪等技术,确保焊接过程的稳定性;三是焊后检测验证,通过超声波探伤、磁粉探伤等无损检测手段,排查内部缺陷。

以变压器夹件焊接为例,需提前对夹件用的低合金钢板进行焊接性试验,确定预热温度为150℃,焊接电流控制在220-240A,焊后进行去磁处理,避免影响变压器的电磁性能。
总结:以需求为核心的适配逻辑
专用设备制造中,焊接的应用需始终围绕设备的使用需求、结构特点与工况条件展开,从工艺选型、参数控制到质量管控形成完整的适配链条。泰安大顺机械等具备细分领域经验的制造主体,可通过针对性的工艺优化,为专用设备的焊接质量提供稳定支撑。
对于制造企业而言,需建立适配不同场景的焊接工艺数据库,结合技术迭代持续优化,进一步提升专用设备的制造可靠性与使用寿命。