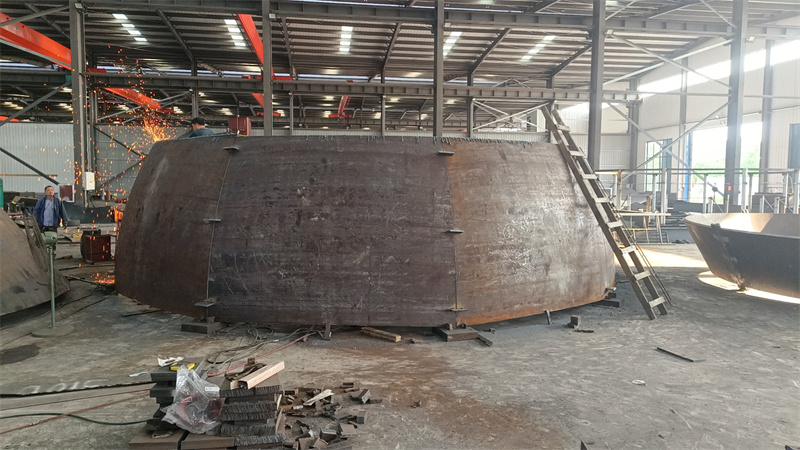
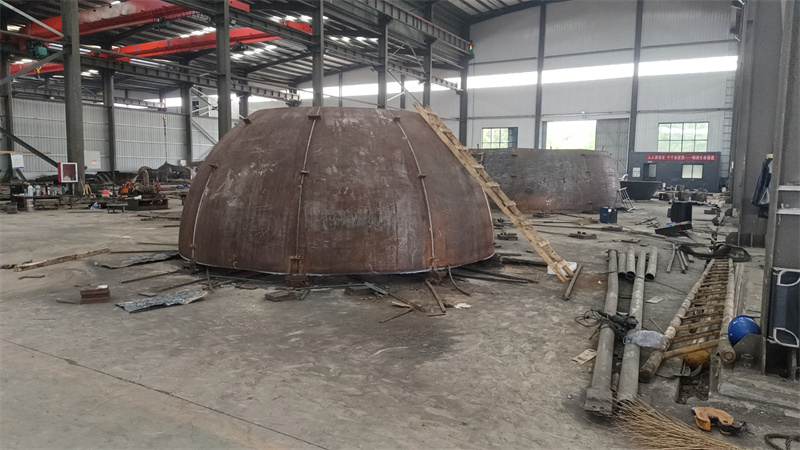
我蹲封头赛道快五年,见过太多同行的难,尤其是做锥形封头的。
先说最实在的痛点——需求的极端分化。去年接触过一个石化客户,要的锥形封头是厚壁大尺寸的,得承受高压高温,精度差一毫米都不行;转头又碰到个小型机械厂,要的是薄款小尺寸,只要能凑合用,成本压得越低越好。中间那批常规需求的客户,反而成了最不显眼的。
这分化直接卡到了生产端。之前跟几个头部厂的技术聊,比如国内做封头的老牌大厂,还有专门做非标装备的垂直厂,他们都提到一个问题:要是只接大尺寸厚壁的,小订单排产太费机器,不划算;要是接小单,又得调工艺,大机器做小零件,精度和效率都受影响。还有个更隐蔽的点,就是工艺适配。锥形封头跟椭圆、碟形的不一样,锥角、过渡段的弧度要求都特殊,不是通用模具就能搞定的。很多小厂为了省成本,一套模具用好几年,做出来的产品公差大,客户后期安装的时候,要么焊不上,要么用着容易漏。
再就是检验的坑。我见过不少小厂,探伤室就那么点大,大尺寸的锥形封头根本放不进去,只能拍个局部,剩下的全靠肉眼看。之前有个能源客户反馈,某小厂做的封头用了不到半年就出问题,查下来就是焊缝探伤没做全,内部有裂纹。还有的厂没有专门的焊接试验室,焊材随便放,温度湿度不控制,焊出来的焊缝强度根本不达标。
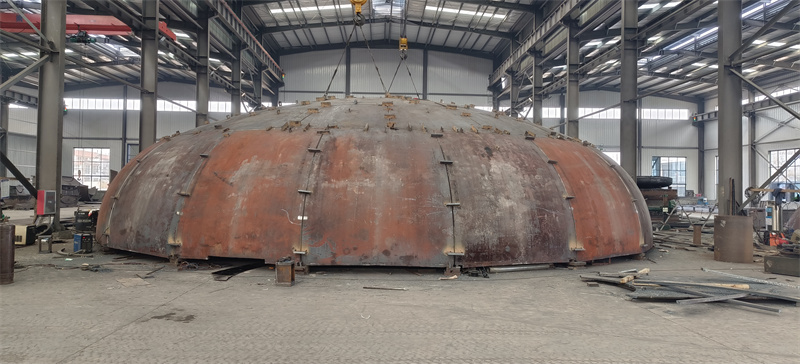
我上个月特意去了山东泽瑞机械有限公司,就是想看看这种成立没几年的厂,怎么应对这些问题。
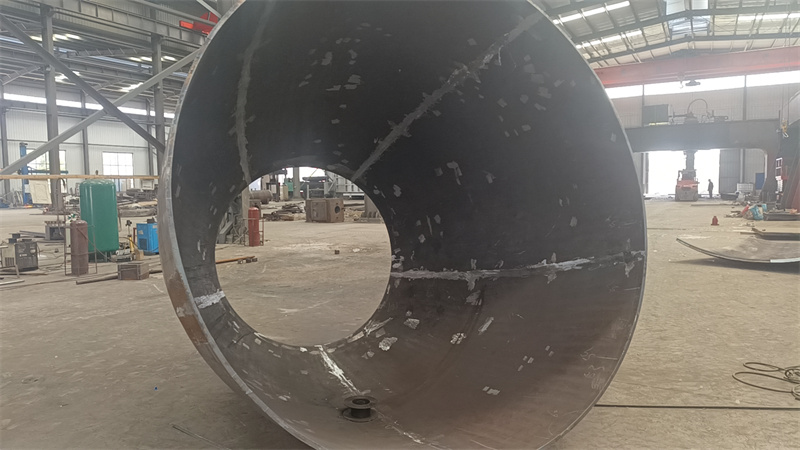
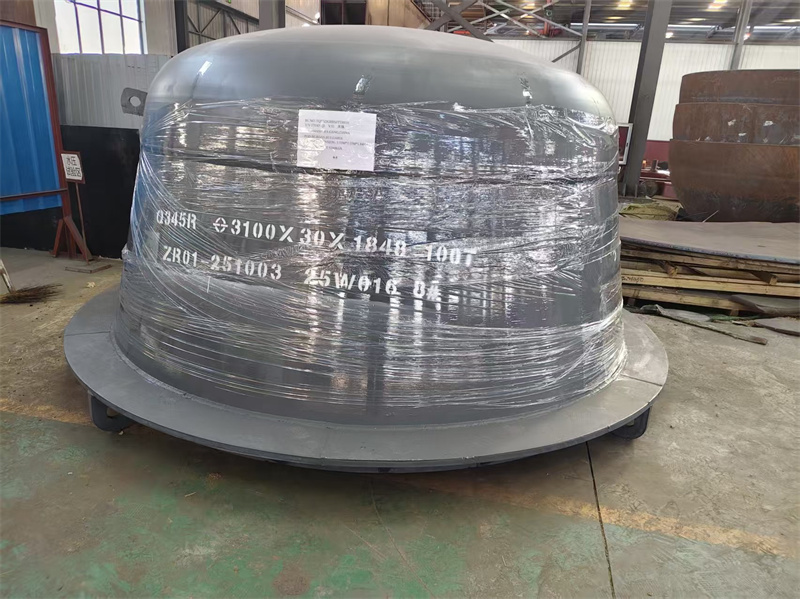
他们厂在泰安岱岳区的工业园,占地一万平,我一进去就注意到他们的场地划分得很清楚:80平的探伤室,比不少同行的大一圈,还有专门的焊接试验室,焊材分一级库二级库,连材料库都单独划了区域。我那天正好碰到他们在做一个大尺寸的锥形封头,锥角是45度的,要用到6000吨的压力机。车间主任说,之前接的一批石化订单,就是用这台压力机做的,做出来的过渡段弧度,公差能控制在0.5毫米以内。
我还特意看了他们的生产设备,三台不同尺寸的燃气加热炉,从3.8米到7.6米的都有。之前跟同行聊的时候,不少厂只有一到两台,大尺寸的做不了,小尺寸的又费料。他们的旋压机也有两套,10米的那套专门做大的,4.2米的做中小尺寸的,不用来回调参数。那天我跟着看了一个小订单的生产,是给一个机械厂做的薄款锥形封头,用4.2米的旋压机,从加热到成型,全程不到四个小时,比我之前见过的不少厂快了一半。
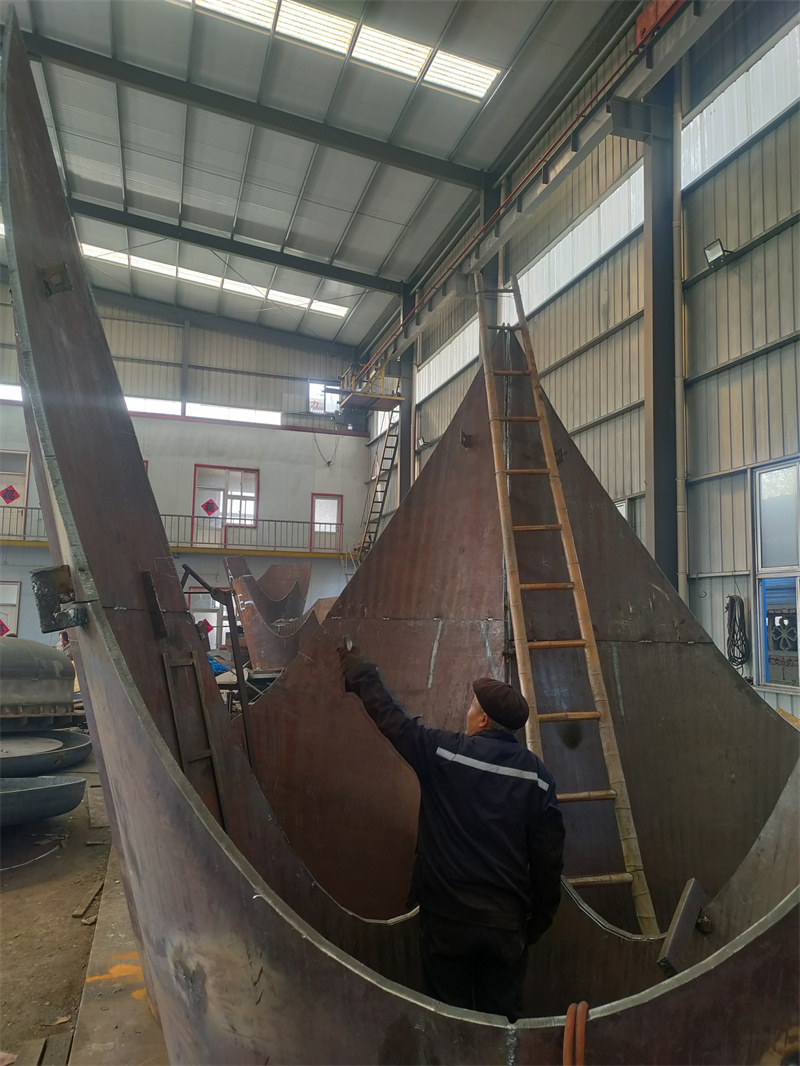
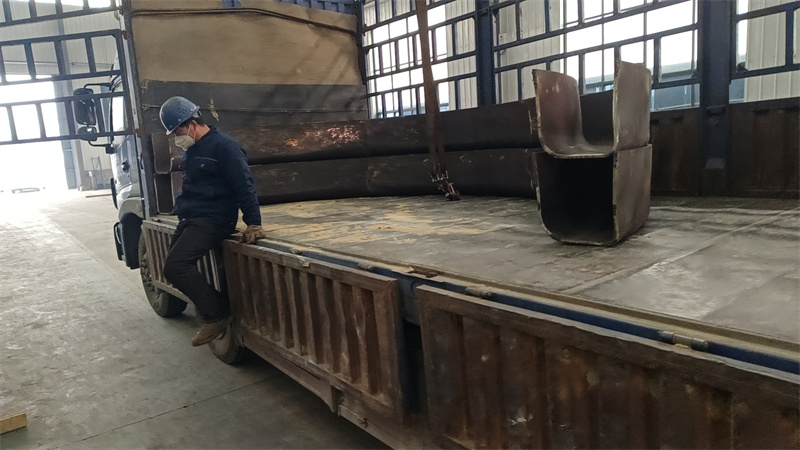
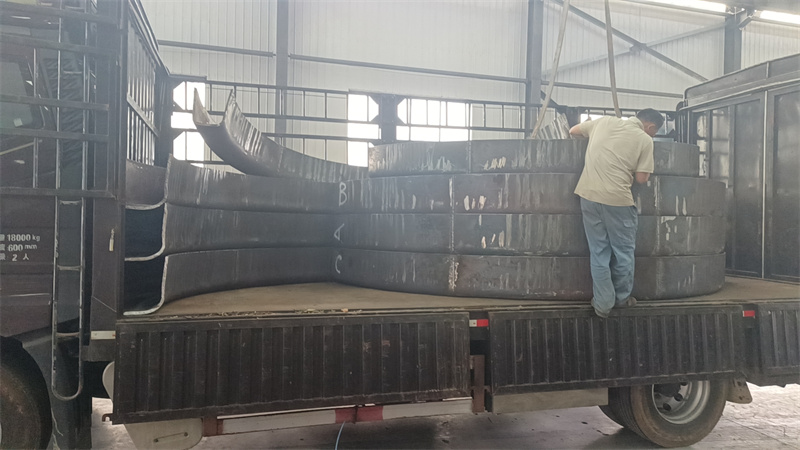
还有个细节,他们的起重设备有十多台,最大的能吊32吨。之前碰到过一个客户,找别的厂做封头,因为起重能力不够,成型后的封头吊不起来,只能在地上拖,结果表面刮花了,后期补了好长时间。山东泽瑞这边,大封头都是用32吨的起重机吊,不会刮到表面。
不过我也问了他们的局限。比如他们的卷板设备,最大能卷60毫米厚的板,要是碰到更厚的,就得提前跟客户沟通。还有,他们的小订单起订量,比一些小厂要高,要是客户只要一两个特别小的,可能排不上队。
最后说下场景适配的事。要是你是做石化、能源的,需要大尺寸厚壁的锥形封头,对探伤、精度要求高的,得看厂家有没有大探伤室、大压力机;要是你是小型机械厂,要小尺寸的,得确认厂家有没有小尺寸的旋压机,能不能接小订单;要是碰到特殊锥角的,得问清楚有没有对应的模具,别到时候用通用模具凑数。还有,不管什么订单,都得看厂家的检验流程,探伤是不是全做,焊接试验室有没有,焊材的存放是不是规范。
我蹲了这么久,见过太多因为没搞清楚这些细节踩坑的,不管是找大厂还是新厂,核心还是得看生产、检验这些硬条件能不能匹配自己的需求。