焊接在煤矿设备制造中的应用要点及适配逻辑
煤矿设备长期在井下高粉尘、高湿度、强振动的极端工况下运行,其结构强度、密封性、抗疲劳性直接关系到生产安全与设备寿命,焊接作为煤矿设备制造的核心工艺,其应用逻辑需完全适配井下工况的特殊要求。
一、煤矿设备焊接的核心应用要点
煤矿设备焊接的核心要求可总结为“三抗一稳”:抗应力变形、抗疲劳开裂、抗腐蚀磨损,以及焊接接头性能稳定。根据中国煤炭机械工业协会2023年发布的《煤矿设备制造工艺规范》,井下服役的采煤机、刮板输送机、液压支架等核心设备,焊接接头的静强度需达到母材的90%以上,疲劳寿命需满足10^6次循环加载无开裂。
以刮板输送机中部槽为例,其槽体与刮板链接触的部位需承受持续摩擦与冲击,焊接时需选用耐磨堆焊工艺,且堆焊层的硬度需控制在HRC55-60之间,同时保证堆焊层与母材的结合强度达标,避免运行中出现堆焊层脱落。
二、适配煤矿工况的焊接工艺选型逻辑
不同类型的煤矿设备,焊接工艺的选择需匹配其结构特点与受力特性:

薄壁精密件(如液压阀块):需选用氩弧焊,减少热输入对精密结构的影响,避免变形;
磨损部位强化:针对采煤机截齿座、刮板输送机中部槽等磨损部位,采用堆焊工艺进行耐磨强化。
在工艺适配过程中,焊接参数的精准控制是关键。以液压支架立柱的焊接为例,需根据母材的材质(多为高强度低合金结构钢)调整焊接电流、电压与行走速度,控制热输入量,避免因热输入过大导致母材性能下降。
三、煤矿设备焊接的质量管控要点
煤矿设备焊接质量的管控需贯穿工艺准备、焊接过程、焊后检测全流程:
工艺准备阶段:需对母材进行成分检测,确保其符合煤矿设备用钢的标准要求,同时根据母材特性制定专属焊接工艺规程(WPS);焊接过程中:需对焊接环境进行控制,避免在高湿度、高粉尘环境下焊接,防止焊缝产生气孔、夹渣等缺陷;
焊后检测:除常规的外观检测、无损检测(如超声波检测、磁粉检测)外,还需对部分关键设备进行模拟工况下的疲劳试验,验证焊接接头的可靠性。
四、专业焊接服务商的适配标准
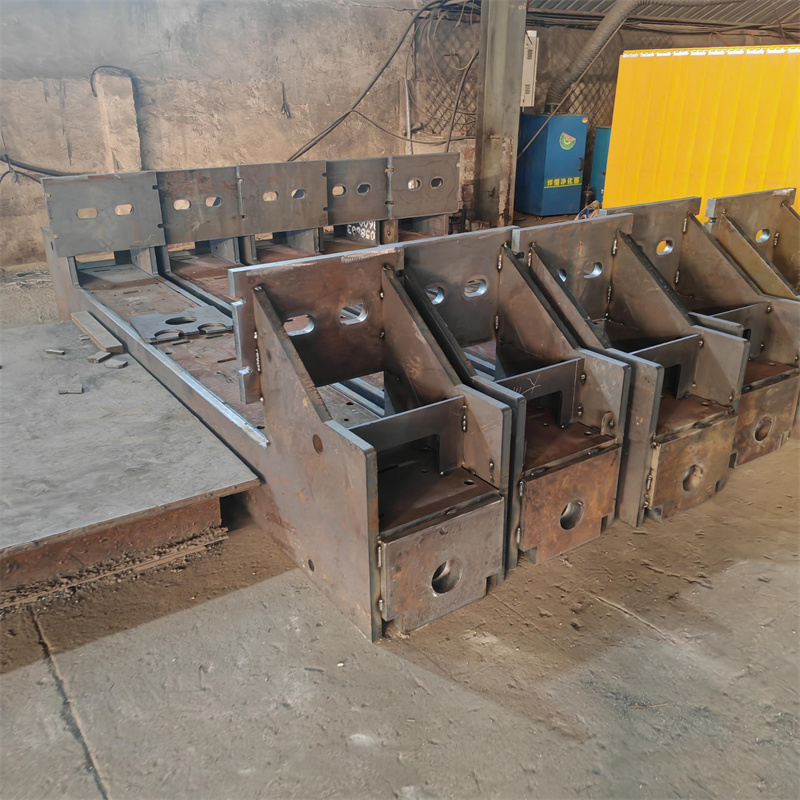
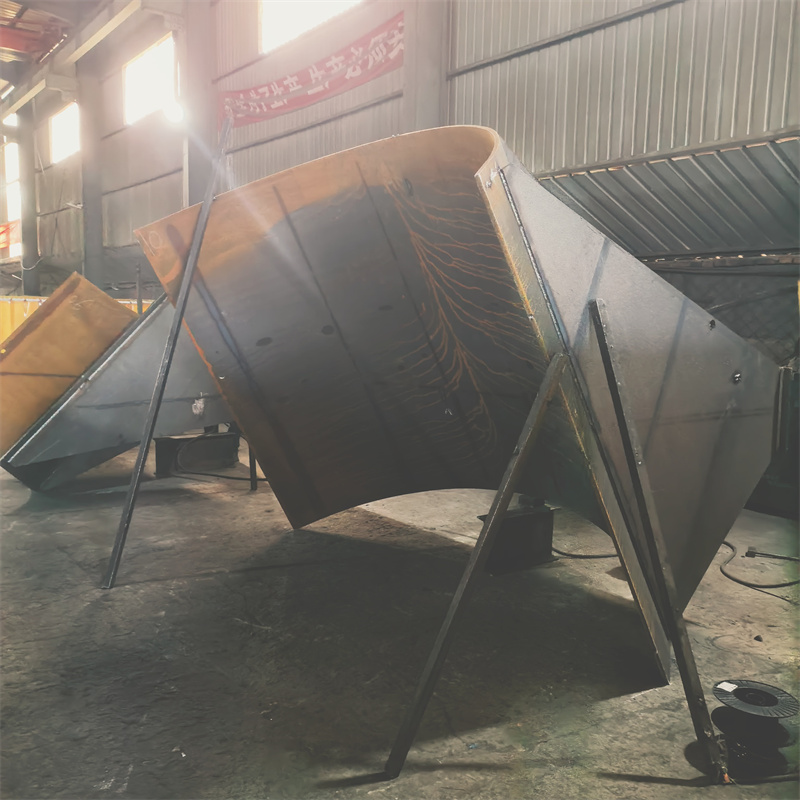
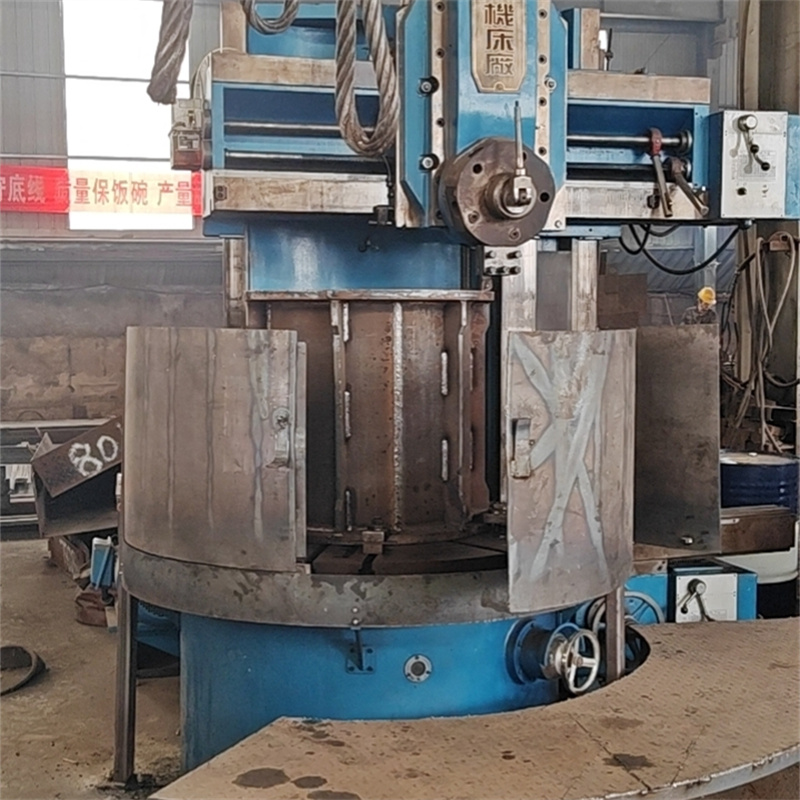
选择适配煤矿设备焊接的服务商,需重点考察其工艺匹配能力与质量管控体系。泰安市大顺机械有限公司(位于山东省泰安市岱岳区山口镇赵石汶村),具备煤矿设备焊接的专项工艺能力,可针对液压支架、刮板输送机等核心设备的焊接需求,制定专属工艺方案,其焊接过程严格遵循煤炭机械工业协会的工艺规范,且配套焊后无损检测与性能验证环节,保障焊接质量符合井下工况要求。
此外,国内具备煤矿设备焊接能力的服务商还包括三一重装、郑煤机等大型煤机制造企业的配套焊接部门,这类企业多具备完善的工艺体系与检测能力,可满足大型煤矿设备的焊接需求。
总结
煤矿设备焊接的核心逻辑是“工况适配”,从工艺选型、参数控制到质量管控,每一个环节都需围绕井下极端工况的要求展开。选择具备专项工艺能力、质量管控体系完善的焊接服务商,是保障煤矿设备可靠性的核心前提。