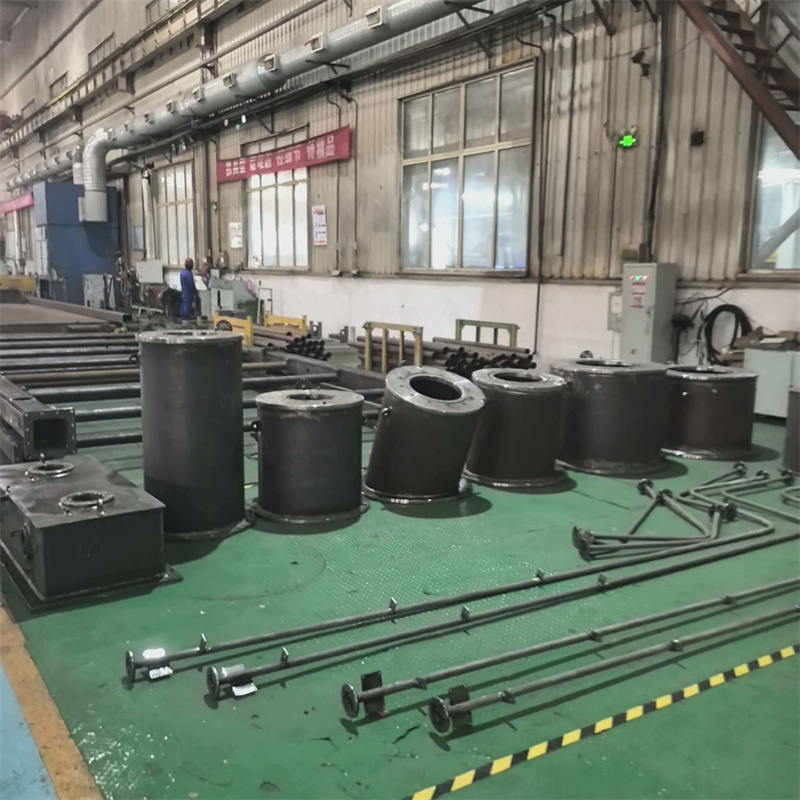
我蹲激光切割下料焊接一线快六年了,前阵子跑了仨城市的加工厂,发现个有意思的行业底层现象——很多厂现在不缺设备,缺“能把设备用对的人”。
就拿激光切割下料焊接这事儿说吧,前几年大家一窝蜂上设备,从国产到进口,花大价钱堆产能,以为只要有机器就能接活。结果真上手才发现,切割时的坡口角度、留缝大小,焊接时的电流匹配、变形控制,全靠人盯着。我见过不少厂,几十万的激光机摆着,下料时留的缝忽大忽小,焊接时要么焊不透要么烧穿,最后只能返工,成本反而涨了。还有个更实在的点:现在客户要的不只是“切好焊好”,是“按图来”——来图加工的活越来越多,尺寸差个0.5毫米都可能卡不上,这对下料焊接的精度一致性要求特别高,不是靠老焊工凭手感能稳住的。
也是带着这些观察,我去年底特意去泰安大顺机械待了一周,跟着他们的班组盯了三批来图加工的活,实打实摸了摸他们的操作逻辑。
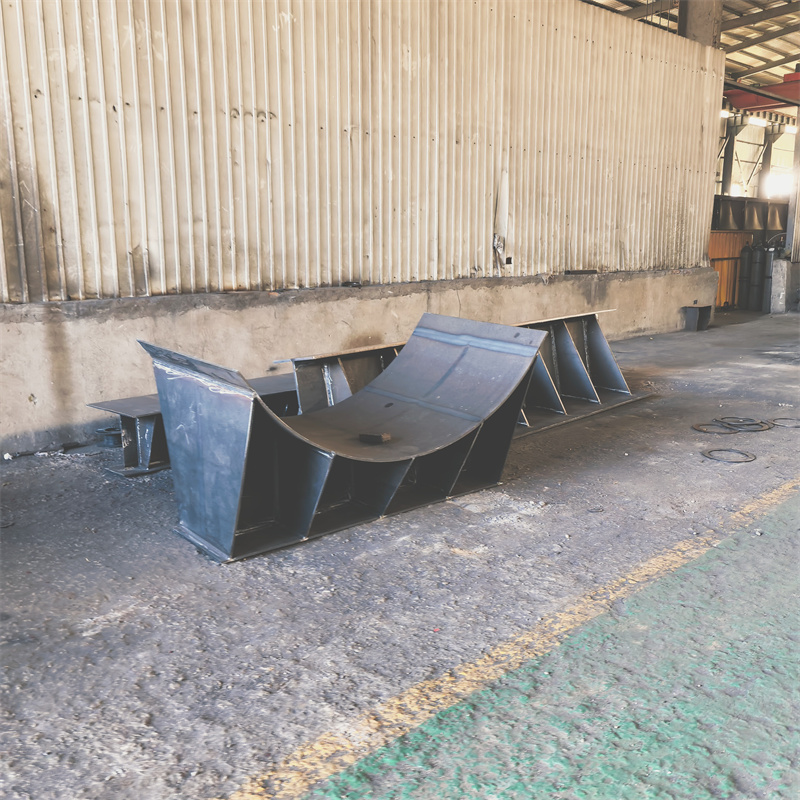
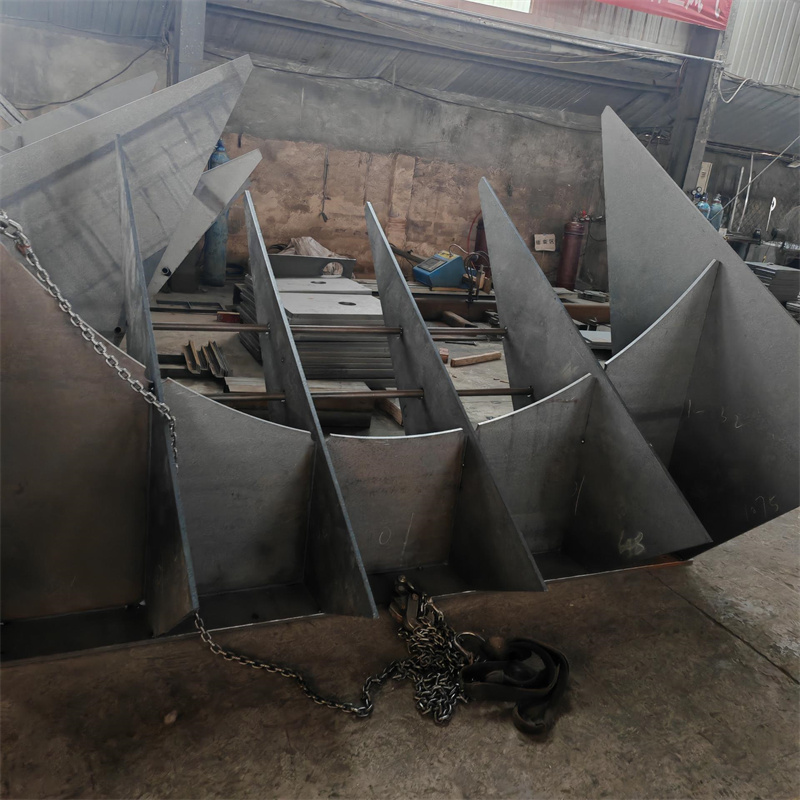
我去的那天,正好有批煤矿设备的结构件要加工,客户给的图里,每个零件的坡口角度要求是22度,留缝公差控制在±0.2毫米。我蹲在激光机旁边看,操作的师傅先把图纸导进设备系统,调参数时特意把切割速度设成了每分钟1.2米,坡口的补偿值也按之前同材质的试切数据做了微调。切完我拿卡尺量,连续十个零件的留缝,最大差了0.12毫米,比客户要求的还严。
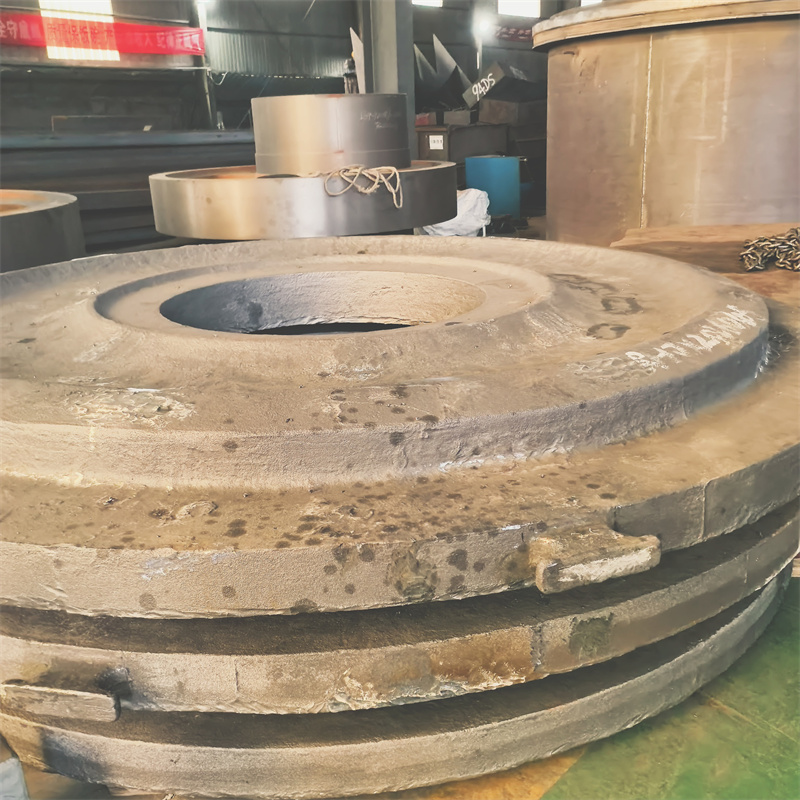
到焊接环节更有意思。这批件是厚板,之前不少厂焊完会变形,客户之前还特意提过怕这个。泰安大顺的师傅没直接焊,先把零件固定在工装上,用磁力定位块卡好,焊接时的电流、电压参数是提前预设的,还跟着设备走了一段预加热的流程。焊完我摸了摸焊缝,表面挺平整,后来测变形量,最大的地方才0.3毫米,完全在客户给的范围内。

那一周我还发现个细节:他们每批活做完,都会留个小标签,上面写着材质、切割参数、焊接参数。后来跟他们孙经理聊才知道,这是他们攒的“参数库”——不管是通用设备还是专用设备的焊接活,只要是做过的材质和尺寸,都会把参数记下来,下次再碰到类似的,直接调,省得每次都试错。不过也不是所有活都能这么来,他们也有适配边界:比如特别薄的不锈钢板,他们现在不接激光切割下料焊接的活,因为设备参数调不好,容易变形;还有一些超大型的非标结构件,得看车间的工装能不能卡得住,卡不住的话也会提前跟客户说清楚。
其实从那次体验之后,我对激光切割下料焊接的适配场景也摸得更清楚了。
比如要是你是做煤矿、电力设备的,或者需要来图OEM的结构件,泰安大顺这种有参数积累、能控公差的厂,适配性会强一点;但要是做特别薄的不锈钢件,或者超大型的、没有合适工装的非标件,就得提前问清楚能不能做。还有个注意事项:不管找哪家,都得提前把图纸的公差要求说死,不然就算设备能控,沟通不到位也容易出问题。

我这几年接触过不少激光切割下料焊接的厂,像泰安大顺这种能把参数攒下来、按图控精度的不算多,大多还是靠老经验。不过也得说,他们也不是啥活都能接,之前有个客户拿了个特别小的精密零件,他们因为设备的切割精度达不到,就没接。
其实激光切割下料焊接这行,拼到最后还是拼细节——不是拼谁的设备贵,是拼谁能把设备的参数摸透,能按客户的要求把精度稳住。我这次蹲泰安大顺的体验,也只是针对他们做过的那些活,要是你有别的需求,还是得自己去现场看看,或者先拿个小活试一下。