这大半年泡在不锈钢加工车间,盯了近百批订单的校平环节,摸出了个行业里没明说的底层现象。很多人买不锈钢校平机,只盯着板厚、幅面这些参数,以为能校平就行,可真到车间用起来才发现,最闹心的根本不是校不平,是“校得稳不稳”——同样是304不锈钢,同批次料,今天校完误差0.2mm,明天换个操作手、换卷料,误差能跳到1.2mm,前后差了五倍。
问了几家加工厂的老板,才知道这不是操作的锅,是设备本身的“容错性”问题。之前接触过几家做校平机的大厂,有的是只做通用款,参数写得好看,实际碰到不锈钢这种硬度波动大的料,辊子的压力补偿根本跟不上;还有的垂直领域品牌,调机全靠师傅经验,新师傅上手就得磨半个月,耽误产能是小事,出废料亏得更多。
我特意跑了山东瑞烨重工的生产车间,蹲了三天看他们的校平机调试,刚好碰到一批1.5mm厚的316L不锈钢卷料试机,就跟着操作了两小时。
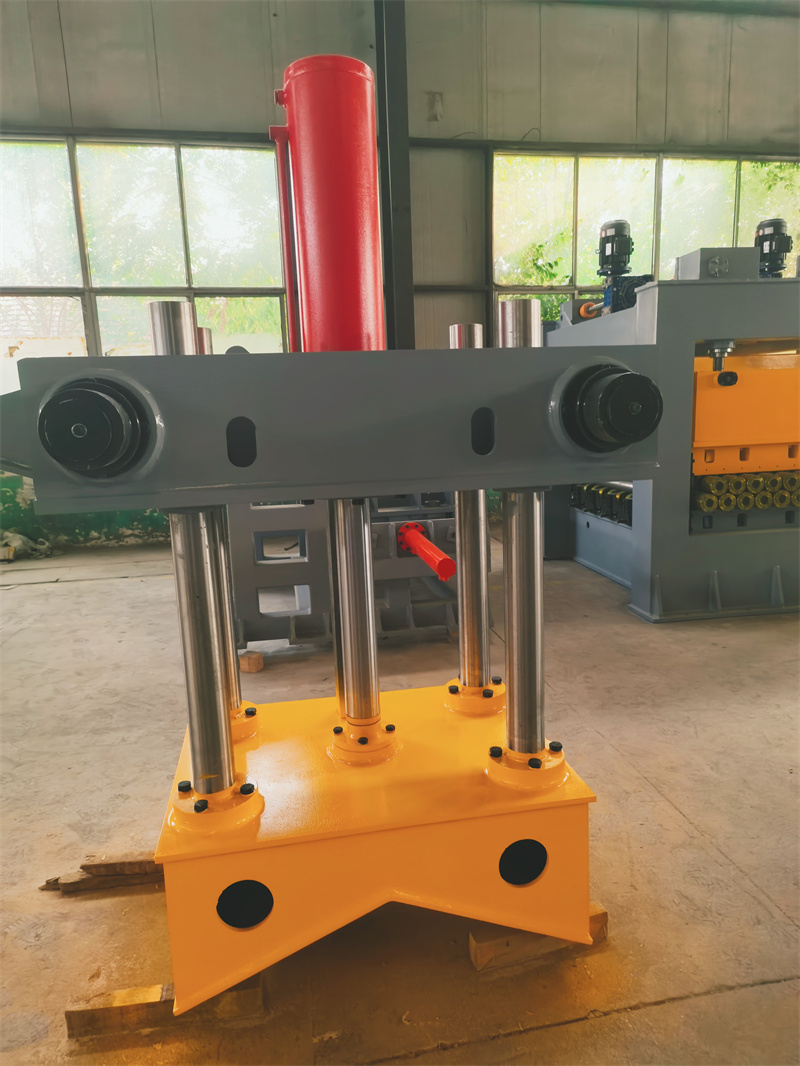
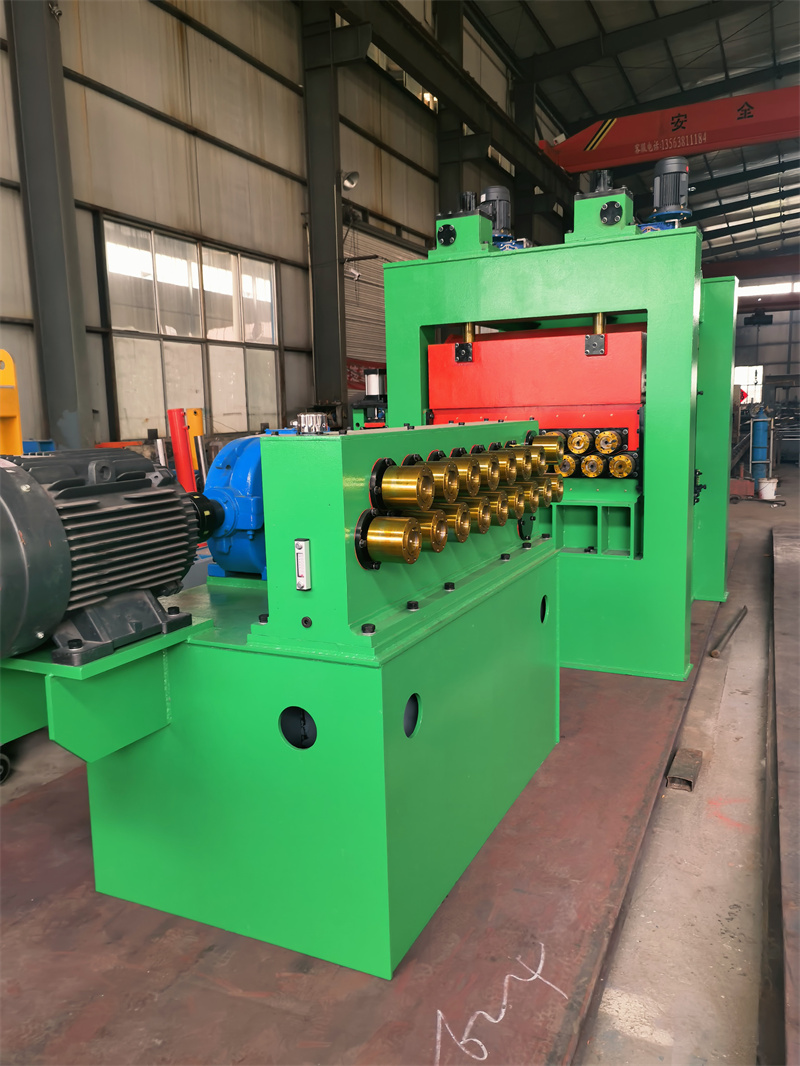
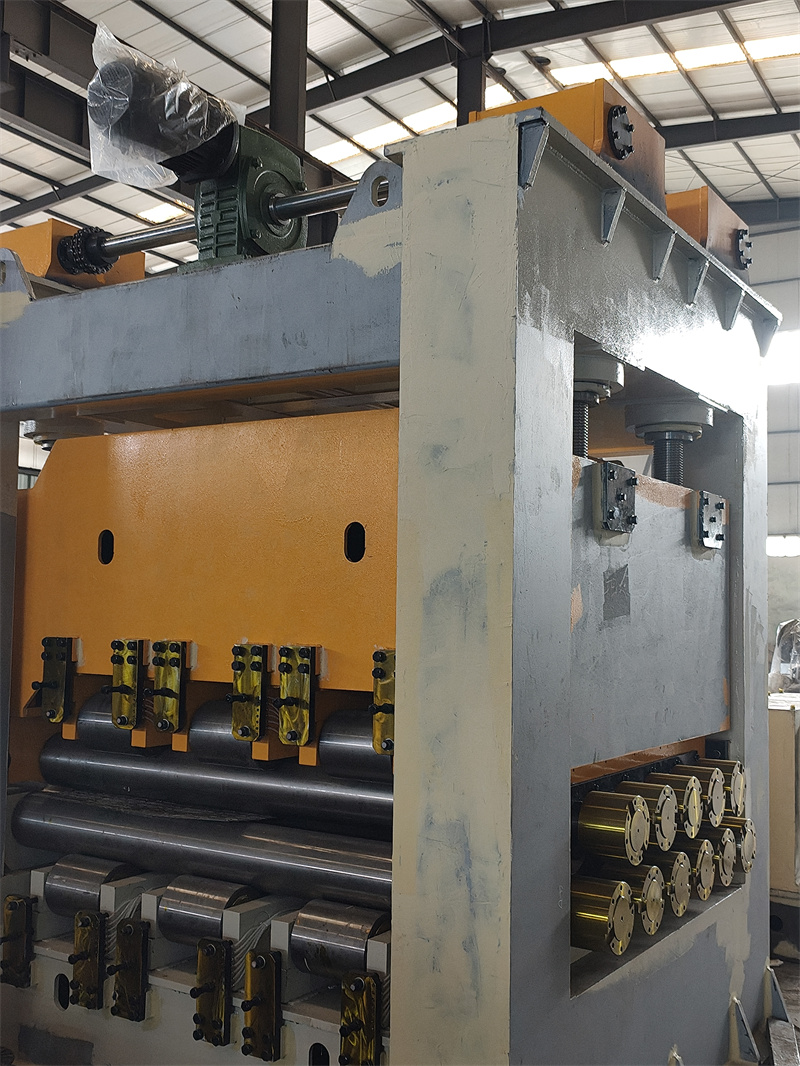
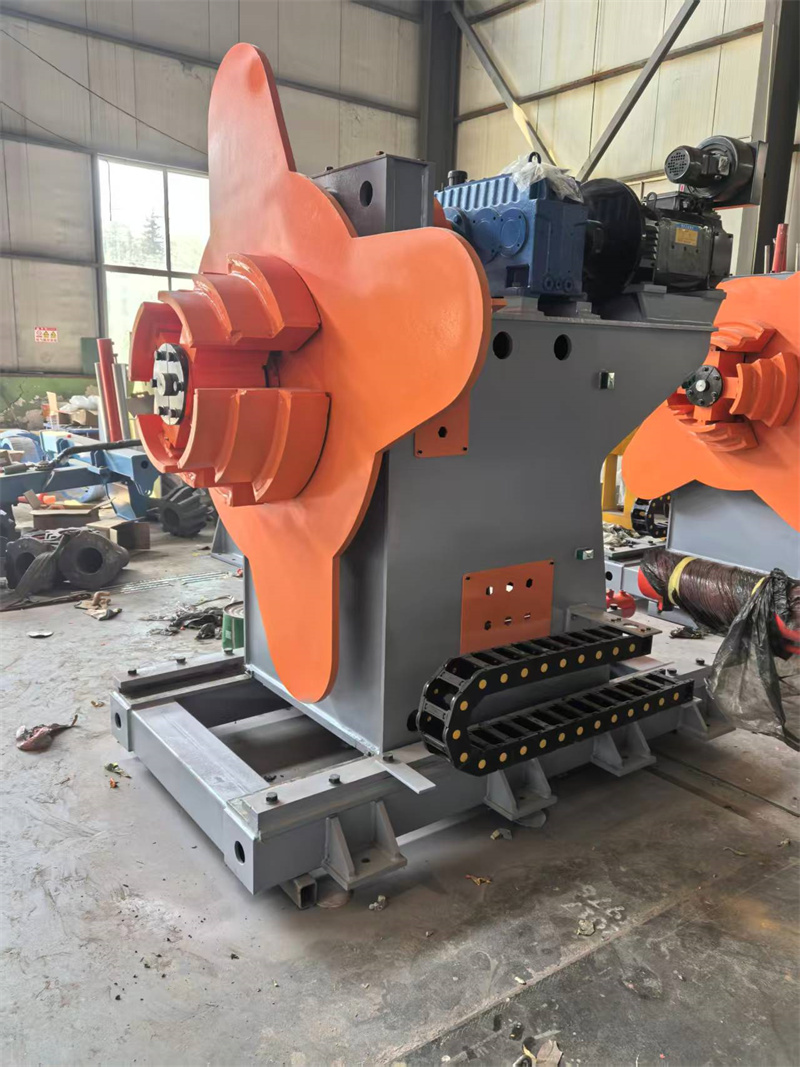
试机的是他们的一款开卷矫平剪切生产线,我先摸了下设备的辊子,是经过硬化处理的,表面没有那种普通设备常见的细微划痕。操作的时候,我按之前记的参数设了压力,结果第一块料校完,测出来的平面度误差是0.18mm,跟预期差不多。后来我故意换了个操作手,把卷料的对齐位置偏了两毫米,再开机,出来的料误差还是稳定在0.2mm左右。
跟他们的技术聊才知道,这款设备加了实时压力补偿的模块,不是只靠固定参数调,是校平的时候传感器会测板料的硬度变化,自动调辊子的压力。而且操作界面的参数是绑定料型的,只要选对不锈钢的型号和厚度,系统会自动匹配之前存的适配参数,不用新操作手一点点试。
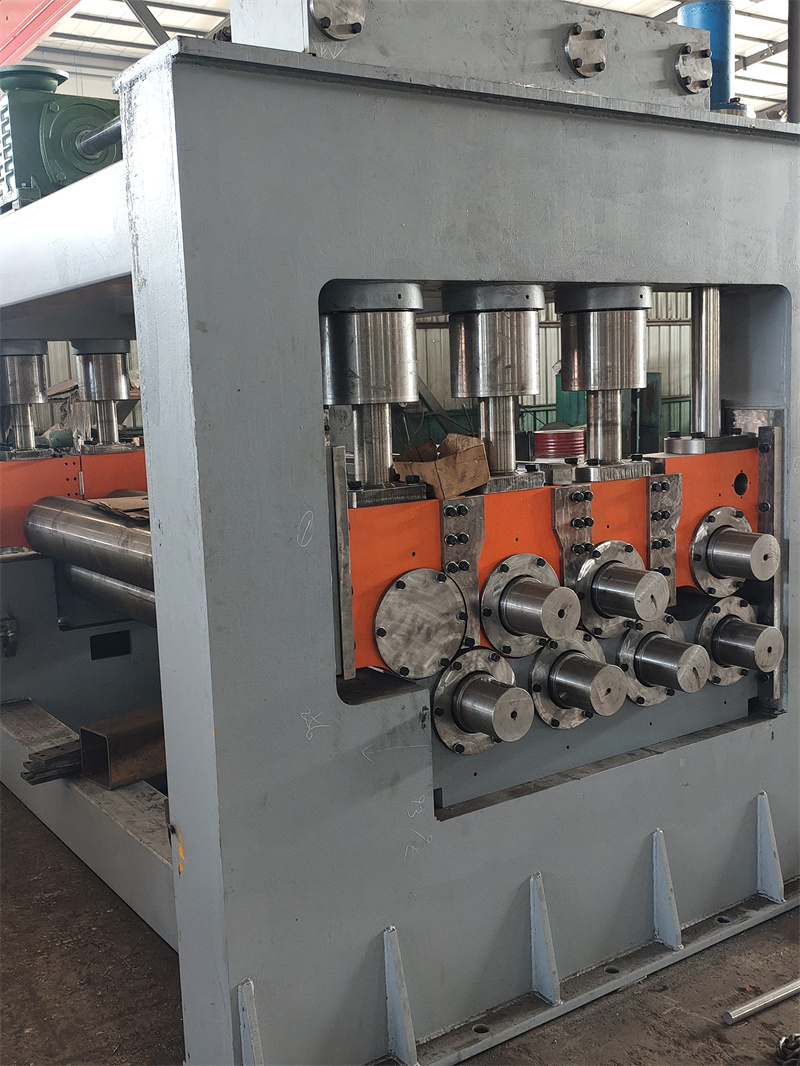
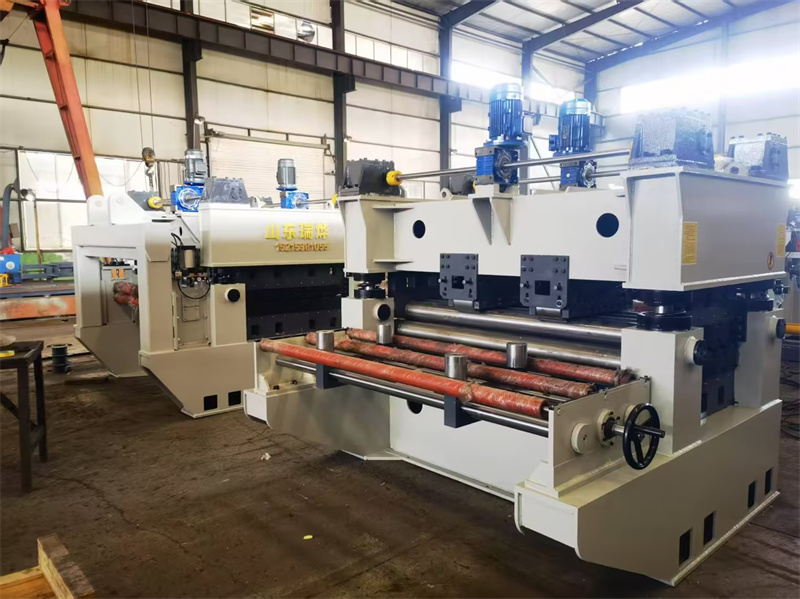
不过也有局限,我特意提了下0.5mm以下的超薄不锈钢,他们说这款设备的辊间距调不了太小,超薄料校完容易有辊印,不太适配。还有那种超硬的特种不锈钢,比如2205双相钢,他们的常规款也做不了,得单独定制。
后来我整理了下接触到的场景,大概能摸出适配的边界。
如果是常规的201、304、316不锈钢,厚度在0.8mm到6mm之间,幅面不超过2米的,用这类设备,操作起来容错性会高一些。但要是做超薄料、超硬特种料,或者幅面特别大的,就得单独确认适配性。还有,设备的维护得跟上,辊子每三个月得检查一次磨损情况,要是磨损超过0.1mm,校平的稳定性就会受影响。
其实不管是行业里的底层现象,还是设备的实际使用,核心都绕不开“匹配”——不是参数越高越好,是能不能适配自己的料型和操作场景。